沈阳京美汇机械设备:工业设备配套中机械加工精度控制要点解析
日期:2026-11-18
标签:机械设备,工业设备,机械加工,沈阳制造,京美汇机械
在工业设备配套领域,机械加工精度直接决定整套装备的运转平稳性与寿命。沈阳京美汇机械设备有限公司在长期服务装备制造客户的过程中发现,很多精度问题并非源于单一工序失误,而是工艺链条上多个环节误差累积的结果。理解精度控制的底层逻辑,比单纯追求某台机床的标称精度更有实际意义。
精度控制的三个误差来源
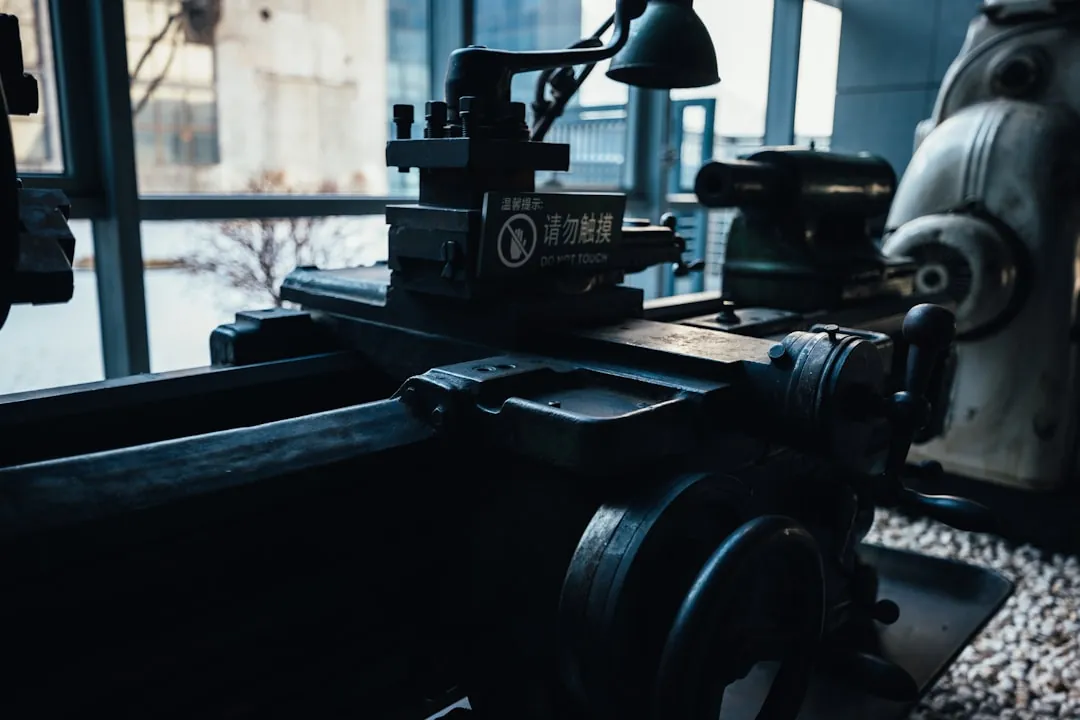
机械加工中的精度偏差通常来自三个层面:机床几何精度、工艺系统刚性、热变形与装夹应力。机床本身的定位精度和重复定位精度是基础,但真正影响工件最终尺寸的,往往是切削力作用下刀具与工件的相对位移。以镗孔工序为例,悬伸长度每增加一倍,让刀量可能放大三到五倍,孔径精度随之下降。
热变形同样不可忽视。主轴连续运转两小时后,温升引起的轴向伸长可达20~40μm,对IT6级以上的配合尺寸构成实质影响。沈阳制造企业在冬季车间温差较大的环境下,这一因素尤为突出。
实操层面的四项控制方法
针对上述误差源,京美汇机械在配套加工中形成了相对成熟的应对路径:
- 粗精加工分离:粗加工去除大部分余量后自然冷却,再进入精加工工序,减少残余应力释放引起的变形;
- 合理夹紧策略:薄壁件采用轴向压紧替代径向夹紧,必要时使用专用工装分散夹紧力;
- 刀具路径优化:精加工采用顺铣、连续路径走刀,避免频繁进退刀造成的接刀痕;
- 在线测量补偿:对关键尺寸实施首件测量与抽检,将偏差反馈至刀补参数。
这些方法看似常规,但执行的一致性才是拉开差距的地方。工业设备配套件往往批量不大、规格多变,工艺纪律的稳定性比单点技术更重要。
数据对比:精度提升带来的实际收益
以某类减速机箱体轴承孔加工为例,将同轴度从0.05mm控制到0.02mm以内后,装配端的调整工时下降约30%,运行噪音降低3~5dB(A)。另一组数据显示,配合面粗糙度由Ra3.2提升至Ra1.6,密封件使用寿命延长近一倍。这些数字说明,机械加工精度的投入最终会转化为整机可靠性的提升。
对于工业设备配套而言,精度控制是一项系统工程。沈阳京美汇机械设备有限公司建议客户在图纸会审阶段就明确关键配合部位的公差分配,并与加工方共同确认工艺路线。京美汇机械依托本地化配套能力,能够在机械设备零部件的试制与小批量阶段提供稳定的精度保障,减少反复修配带来的周期损耗。