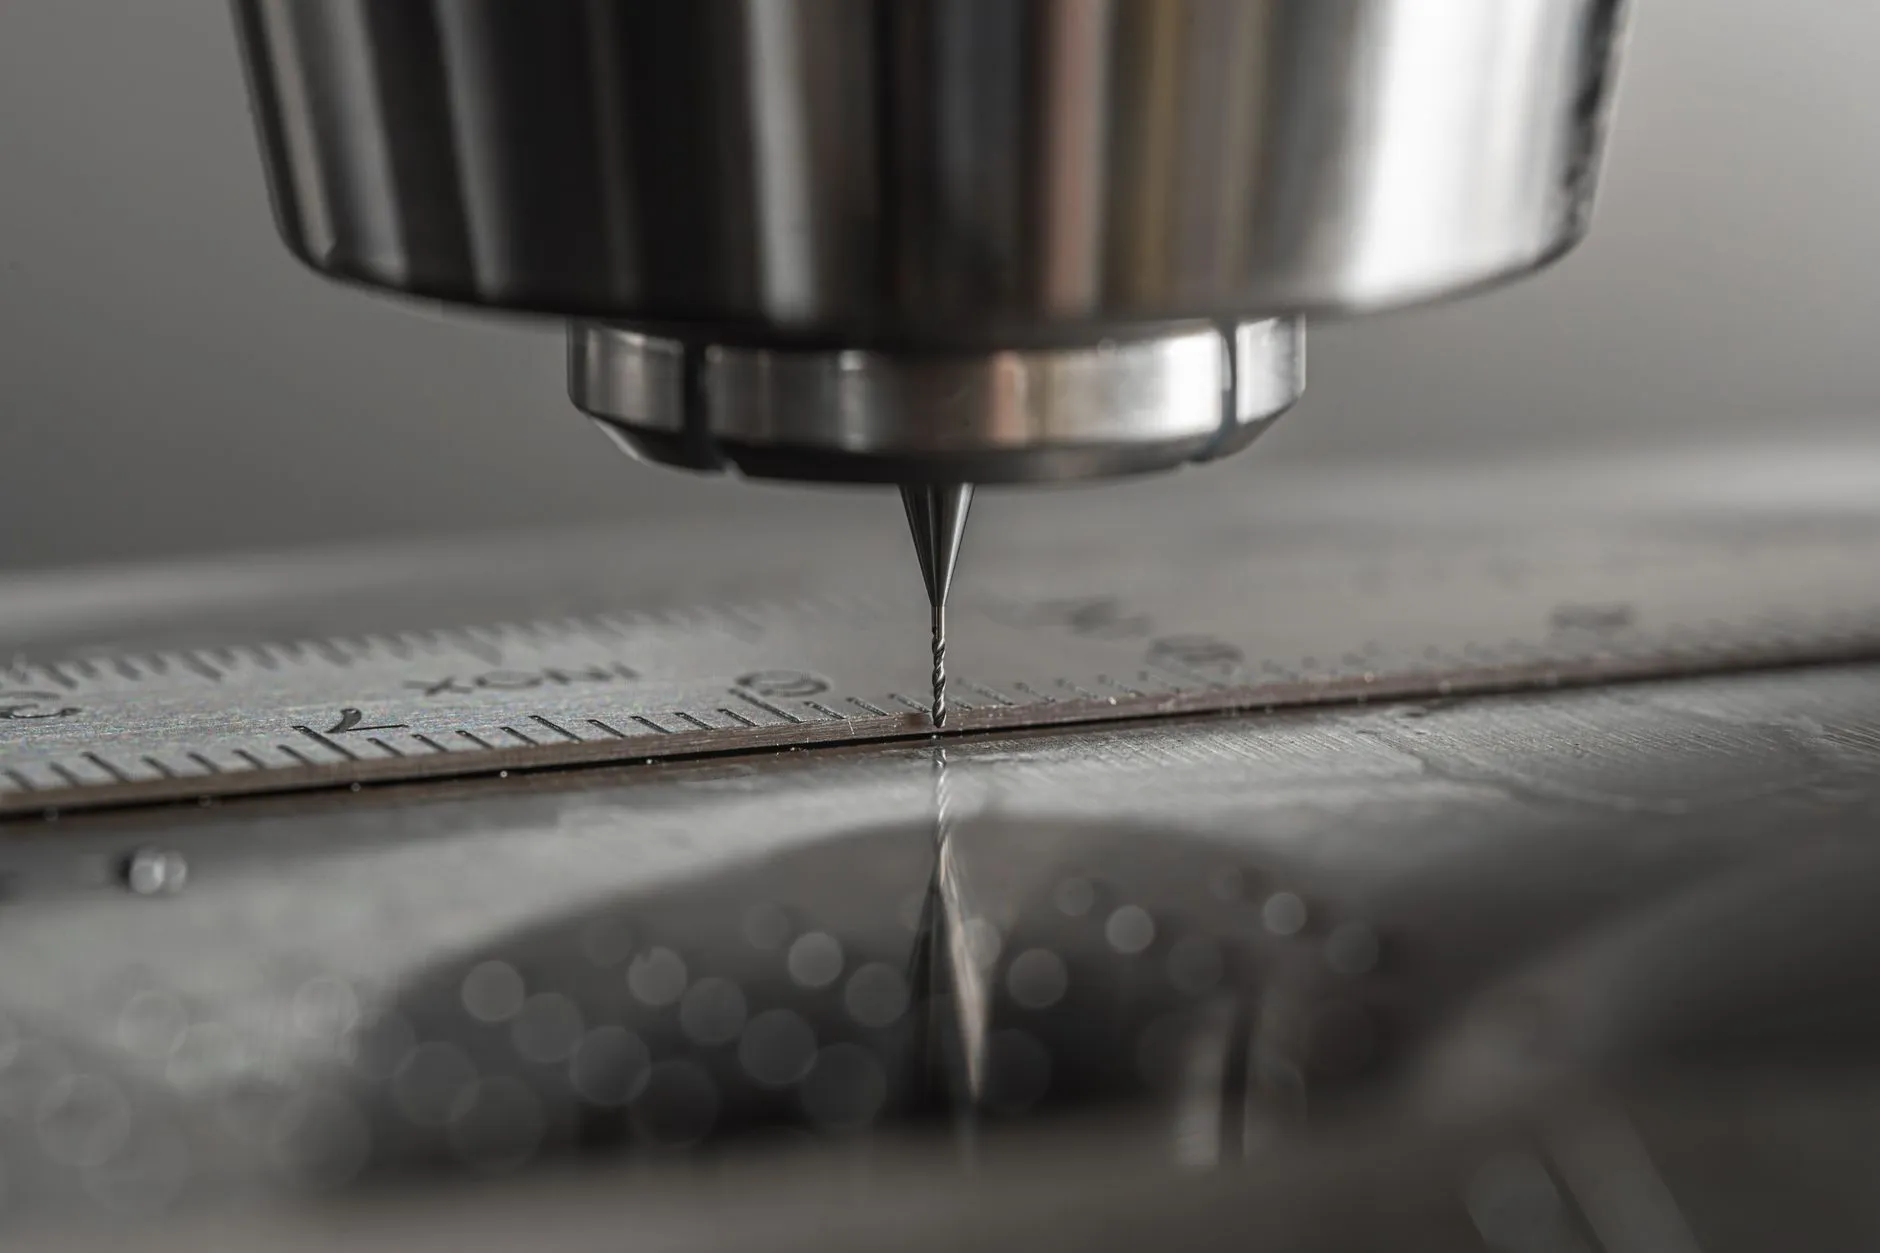
沈阳京美汇机械设备:工业设备选型中的关键技术参数解析
在机械加工车间里,设备选型往往决定了未来三到五年的生产效率和维护成本。不少采购负责人面对样本上密密麻麻的参数表,容易陷入"功率越大越好、价格越低越划算"的惯性思维。实际上,工业设备选型是一项需要综合评估加工对象、工况条件与长期运维的系统工程。沈阳京美汇机械设备有限公司在长期服务东北制造业客户的过程中,积累了大量选型实操经验,本文从技术参数角度做一次梳理。
被忽视的参数:刚性、精度与热稳定性
很多用户在选型时第一眼看的是主轴功率和转速范围,这没错,但远远不够。对于重切削工况,整机结构刚性才是决定加工表面质量和刀具寿命的底层因素。床身铸件的牌号、筋板布局、导轨跨距,这些不写在宣传页显眼位置的参数,实际影响远大于标称功率。
以沈阳制造领域常见的立式加工中心为例,同样标注7.5kW主轴的机型,因铸件时效处理工艺不同,在连续切削2小时后的热变形量可能相差0.02mm以上。这个数字放在精密模具加工中,就是合格与报废的分界线。
关键参数逐项拆解
选型时建议把参数分为"硬指标"和"软指标"两类分别评估:
- 定位精度与重复定位精度:前者反映设备能达到的绝对位置准确度,后者反映多次往返的一致性。批量加工场景下,重复定位精度更值得关注,通常要求控制在±0.005mm以内。
- 主轴径向跳动与轴向窜动:直接影响被加工件的圆度和端面平面度,精加工设备应要求径向跳动≤0.003mm。
- 快速移动速度与加速度:不是越高越好,需与丝杠导程、伺服电机扭矩匹配,否则容易出现定位过冲。
- 刀库换刀时间:大批量多工序加工时,换刀时间每缩短1秒,按每天800次换刀计算,一年可节省超过60小时。
这些参数之间并非孤立,而是相互制约。一味追求高加速度,可能导致导轨磨损加快,反而推高全生命周期成本。
从工况反推参数:一套可执行的方法
京美汇机械在为客户做选型建议时,通常要求提供以下信息:典型零件的材料与硬度、最大加工尺寸、年产量、精度要求等级、车间环境温度波动范围。有了这些输入,才能反推出合理的参数区间。
举例来说,加工45号钢法兰盘,年产量5000件,精度要求IT8级,那么一台中等规格的数控车床配合合理的夹具方案即可满足,没必要上高精度车削中心。反之,若是加工航空铝件薄壁结构,则必须优先考虑设备的热稳定性和振动抑制能力。
工业设备选型的核心逻辑是匹配而非堆料。参数表上的数字是参考起点,真正的判断依据来自对自身加工工艺的清晰认知。沈阳京美汇机械设备有限公司持续为东北地区机械加工企业提供选型咨询与设备配套服务,帮助客户在性能与成本之间找到那个合适的平衡点。