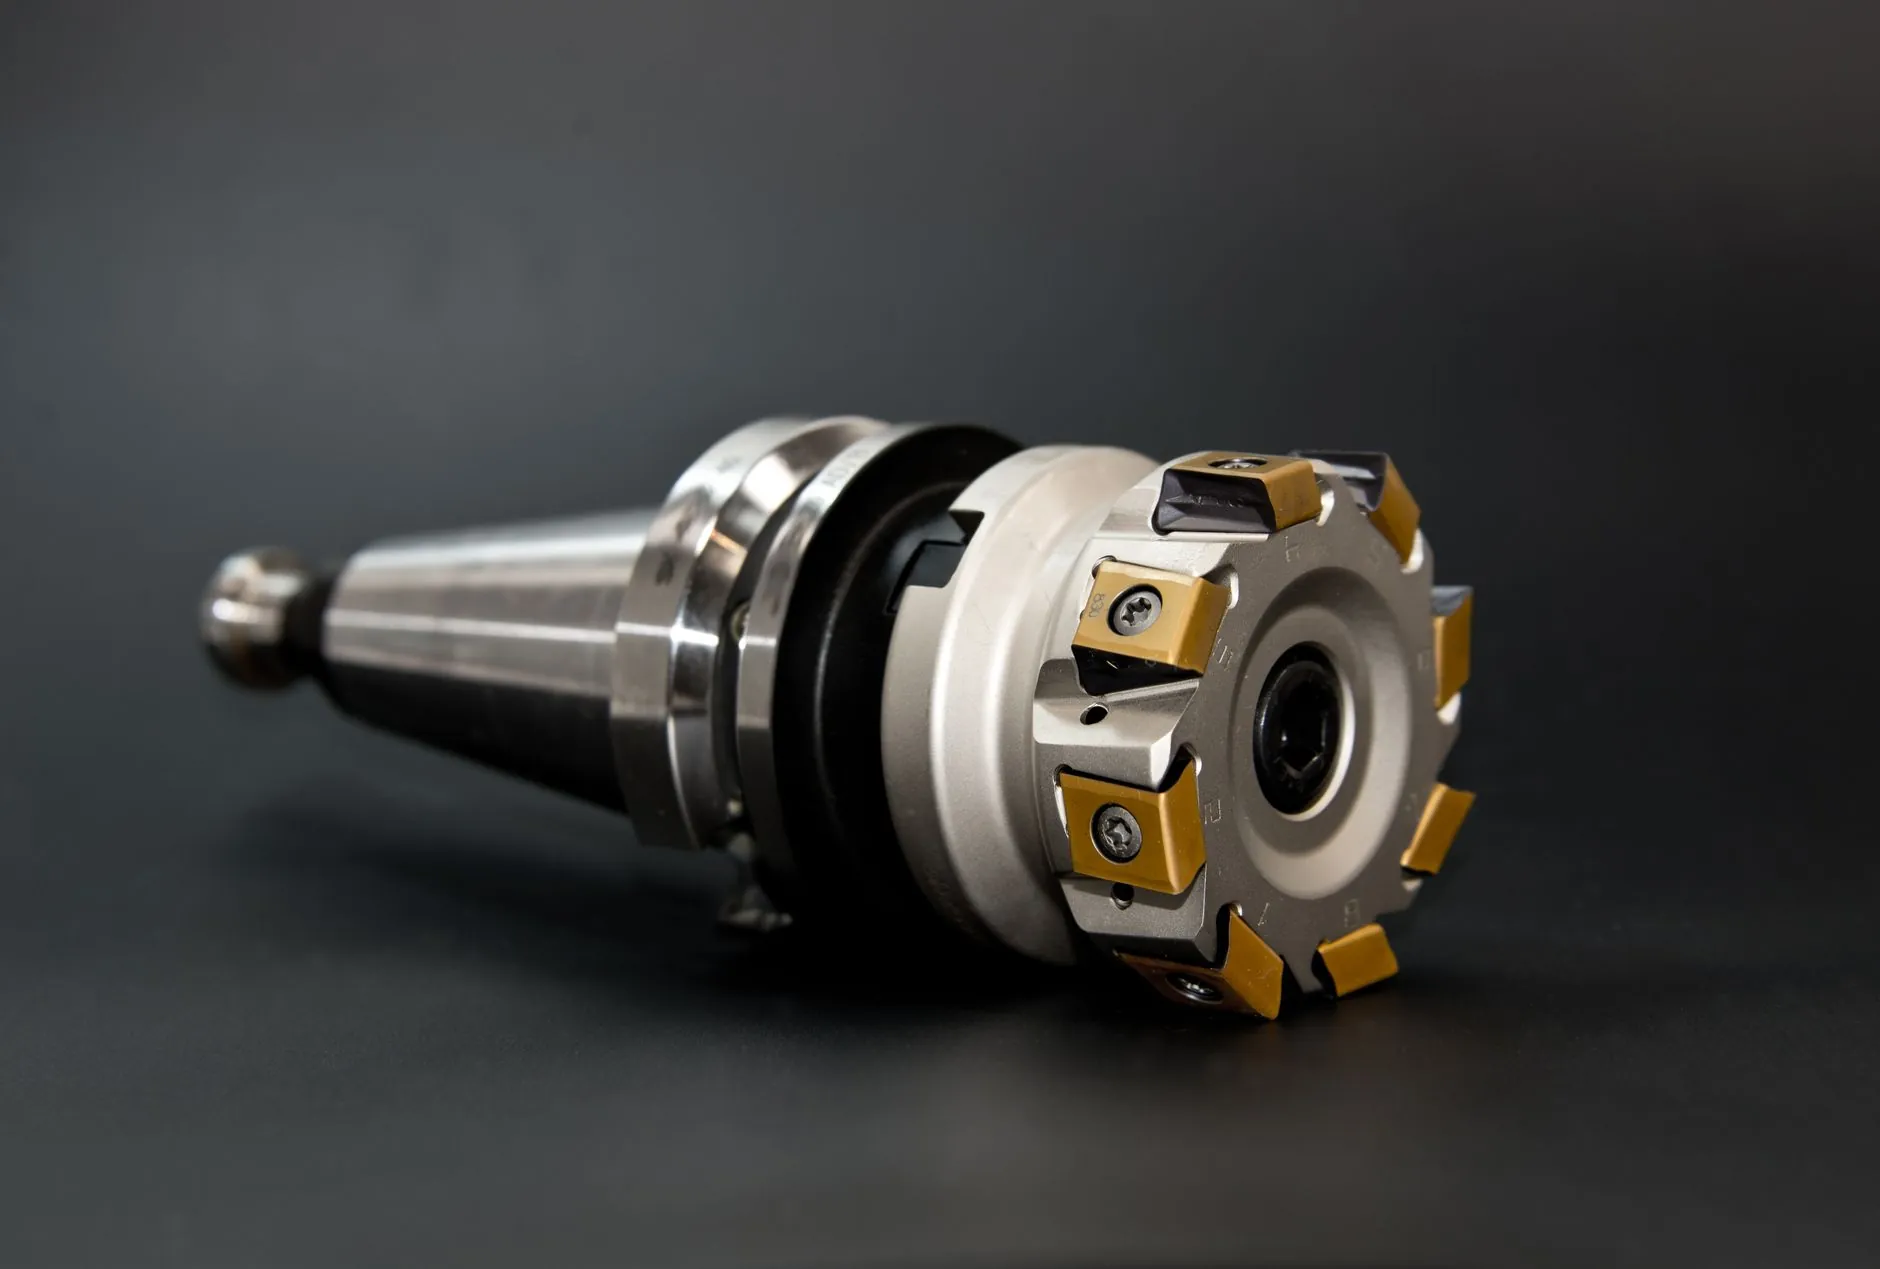
机械加工设备配套方案如何设计?京美汇机械分享沈阳制造企业实践思路
日期:2026-11-08
标签:机械设备,工业设备,机械加工,沈阳制造,京美汇机械
在沈阳制造企业的实际生产中,机械加工设备配套方案往往决定了整条产线的效率上限。不少工厂在采购单机时舍得投入,却在配套环节出现短板——主轴功率与夹具不匹配、冷却系统容量不足、上下料节拍脱节,最终导致设备"买得起、用不好"。这类问题在走访沈阳本地机加车间时并不少见,值得从方案设计层面系统梳理。
单机选型之外,配套为何成为瓶颈
机械加工是一个系统工程。以数控车削为例,粗加工阶段切削用量大,若冷却液流量与压力按精加工标准配置,刀具寿命会明显缩短;再如夹具刚性与工件悬伸长度不匹配,振刀问题便难以根除。京美汇机械在服务本地客户时发现,约六成效率损失并非来自机床本身,而是配套环节的衔接偏差。工业设备的整体效能,取决于木桶最短的那块板。
配套方案设计的三个技术支点
从工艺角度看,一套可落地的配套思路通常围绕以下维度展开:
- 功率与刚性匹配:依据工件材料去除率反推主轴扭矩与进给系统刚性,避免"小马拉大车";
- 冷却与排屑协同:高压内冷与链板排屑机的流量、扬程需按切屑形态核算,铸铁与铝合金方案差异明显;
- 节拍与物流衔接:上下料机构、料仓容量与主机循环时间对齐,减少等待浪费。
这些参数并非孤立存在,而是相互制约。调整其中一个,往往需要重新校核其余两个。
沈阳制造企业的实践路径
结合本地装备制造、汽车零部件等行业的加工特点,京美汇机械在方案落地中形成了一套务实做法:先做工艺节拍测算,再确定主机规格,最后逆向配置辅机与工装。对多品种小批量场景,倾向采用模块化夹具与快换接口,提升柔性;对大批量稳定生产,则优先保证刚性与自动化连续性。机械设备选型不是堆参数,而是让每个环节都服务于既定的工艺目标。
从趋势看,配套方案正从"经验配置"走向"数据校核",借助切削仿真与能耗监测,方案的可预测性不断提升。对于正在推进产线升级的沈阳制造企业而言,把配套设计前置到采购决策之前,往往比事后改造更经济。京美汇机械持续围绕机械加工实际工况打磨配套思路,也愿意与本地同行交流更多一线经验。