沈阳京美汇机械设备:工业设备选型中的技术参数与匹配要点解析
在机械加工车间的实际采购中,一个很常见的现象是:设备参数表看上去漂亮,装到产线上却总差那么一口气——要么刚性不足导致振刀,要么定位精度在连续运行两小时后开始漂移。问题往往不出在"参数不够高",而是出在选型时参数与工况之间没有真正匹配上。沈阳京美汇机械设备有限公司在长期服务东北地区客户的过程中,接触到大量此类案例,值得从技术角度拆开来看。
参数表背后的隐藏变量
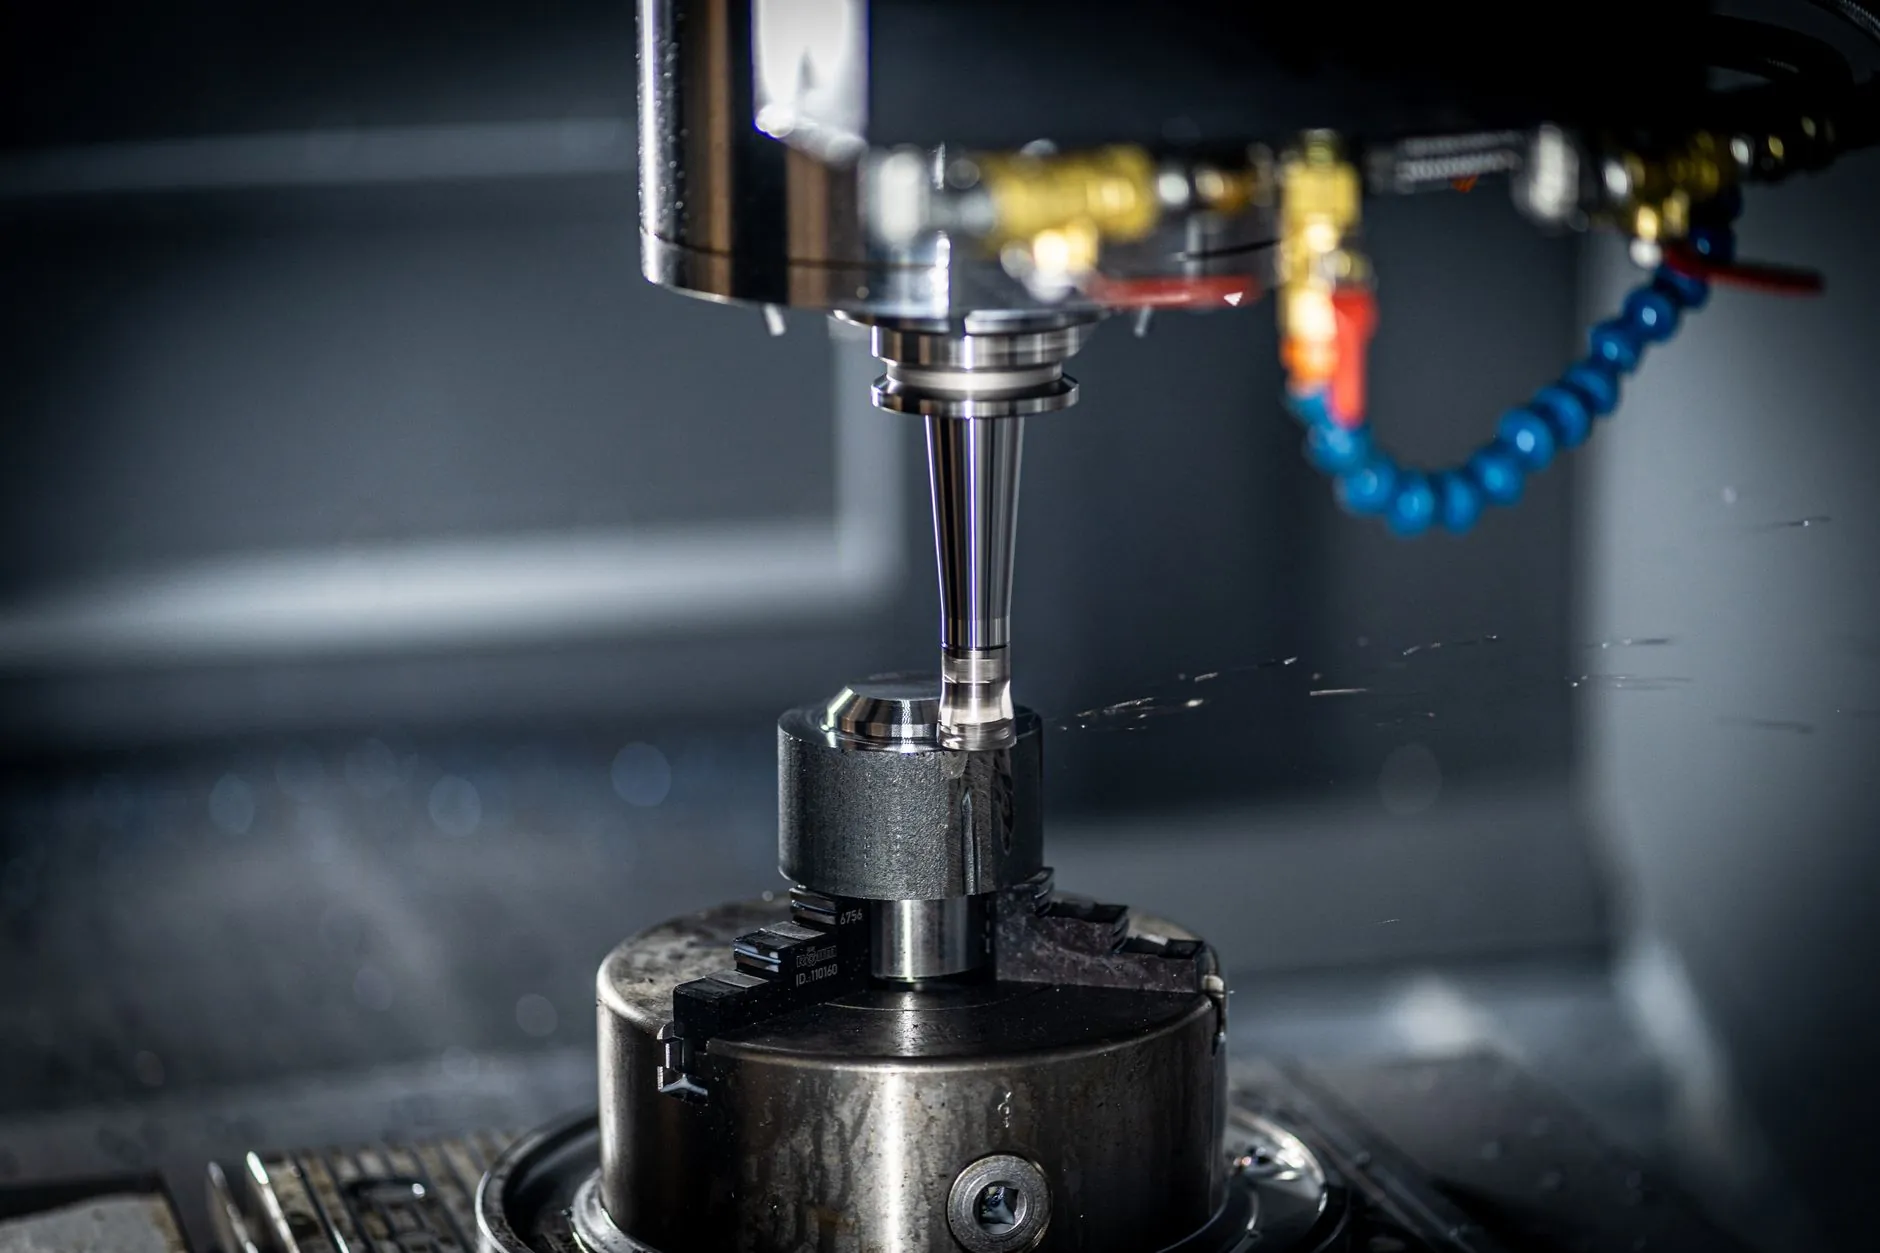
以数控机床为例,样本上标注的定位精度通常是在空载、恒温、短行程条件下测得的。而实际机械加工中,工件重量、切削力方向、环境温差都会叠加影响。比如一台标称±0.005mm的立式加工中心,在加工300kg以上的铸铁件时,若工作台承载面与导轨跨距匹配不当,实际误差可能放大到±0.015mm以上。选型时要关注的不是单一精度数字,而是精度保持性——即连续8小时运行后的重复定位一致性。
另一个容易被忽略的是热变形补偿能力。主轴转速超过8000rpm后,主轴轴向热伸长可达0.02~0.05mm,是否有实时热补偿功能,直接决定了批量加工的尺寸散差。
刚性匹配:比功率更重要的指标
很多采购方习惯用电机功率来判断工业设备的切削能力,但功率只是输入端的数字。真正决定切削稳定性的是整机静刚度与动刚度。静刚度不足,重切削时让刀明显;动刚度不足,则在中高速铣削时容易激发颤振,表面粗糙度急剧恶化。判断方法并不复杂:查看立柱截面积与滑枕悬伸比,一般悬伸比控制在1:1.2以内较为稳妥;同时关注铸件是否经过二次时效处理,这对长期尺寸稳定性影响很大。
沈阳制造体系内的配套优势在这里体现得比较明显——本地铸件、热处理与装配环节的协同距离短,工艺追溯相对可控,京美汇机械在整机装配前会对关键结合面做接触率检测,刮研接触点不低于每25×25mm²面积内10~12点。
选型匹配的三个实操要点
把参数落到具体工况上,建议按以下顺序梳理需求:
- 工序特征先行:粗加工看刚性与扭矩储备,精加工看分辨率与进给响应,两者兼顾时优先保证精加工设备的精度余量。
- 节拍反算规格:按目标产能倒推单件工时,再结合快移速度、换刀时间核算,避免"大马拉小车"造成的能耗与占地浪费。
- 预留升级接口:刀库容量、轴扩展、自动化对接接口是否开放,决定了设备三五年后能否融入柔性产线。
这三条看似朴素,但在实际询价阶段能过滤掉相当一部分"参数虚高、匹配错位"的方案。
设备选型本质上是一次技术翻译:把车间的加工需求翻译成可验证的规格条件。京美汇机械在为客户配置机械设备方案时,通常要求提供典型工件图纸与毛坯状态,目的就是让参数匹配有据可依,而不是停留在样本比对层面。沈阳及周边地区的制造企业若有具体工况,欢迎带着工件信息来沟通,匹配的准确性往往就藏在这些细节里。