沈阳京美汇机械设备有限公司机械加工设备选型与配套方案解析
选型困局:为什么你买的机器总在“将就”?
走进东北老工业基地的车间,你会看到一种奇特现象:不少企业花大价钱进口的加工中心,实际切削效率却连国产设备的一半都跑不出来。这不是设备本身不行,而是选型阶段就埋下了隐患——主轴转速、行程范围、刀库容量这些参数,若没有结合真实工件工艺做匹配,再贵的“洋枪洋炮”也只能当普通镗床用。
更深层的原因在于,许多采购决策被“参数迷信”绑架。比如某客户加工直径1.2米的法兰盘,却选了行程1.5米的立加,结果不仅工作台承重余量不足,反而因为悬伸过长导致振动纹。沈阳京美汇机械设备有限公司在十余年服务中总结出一条铁律:设备选型不是看最高值,而是看有效工作区间与加工对象的契合度。
技术拆解:从“能用”到“好用”的三个硬指标
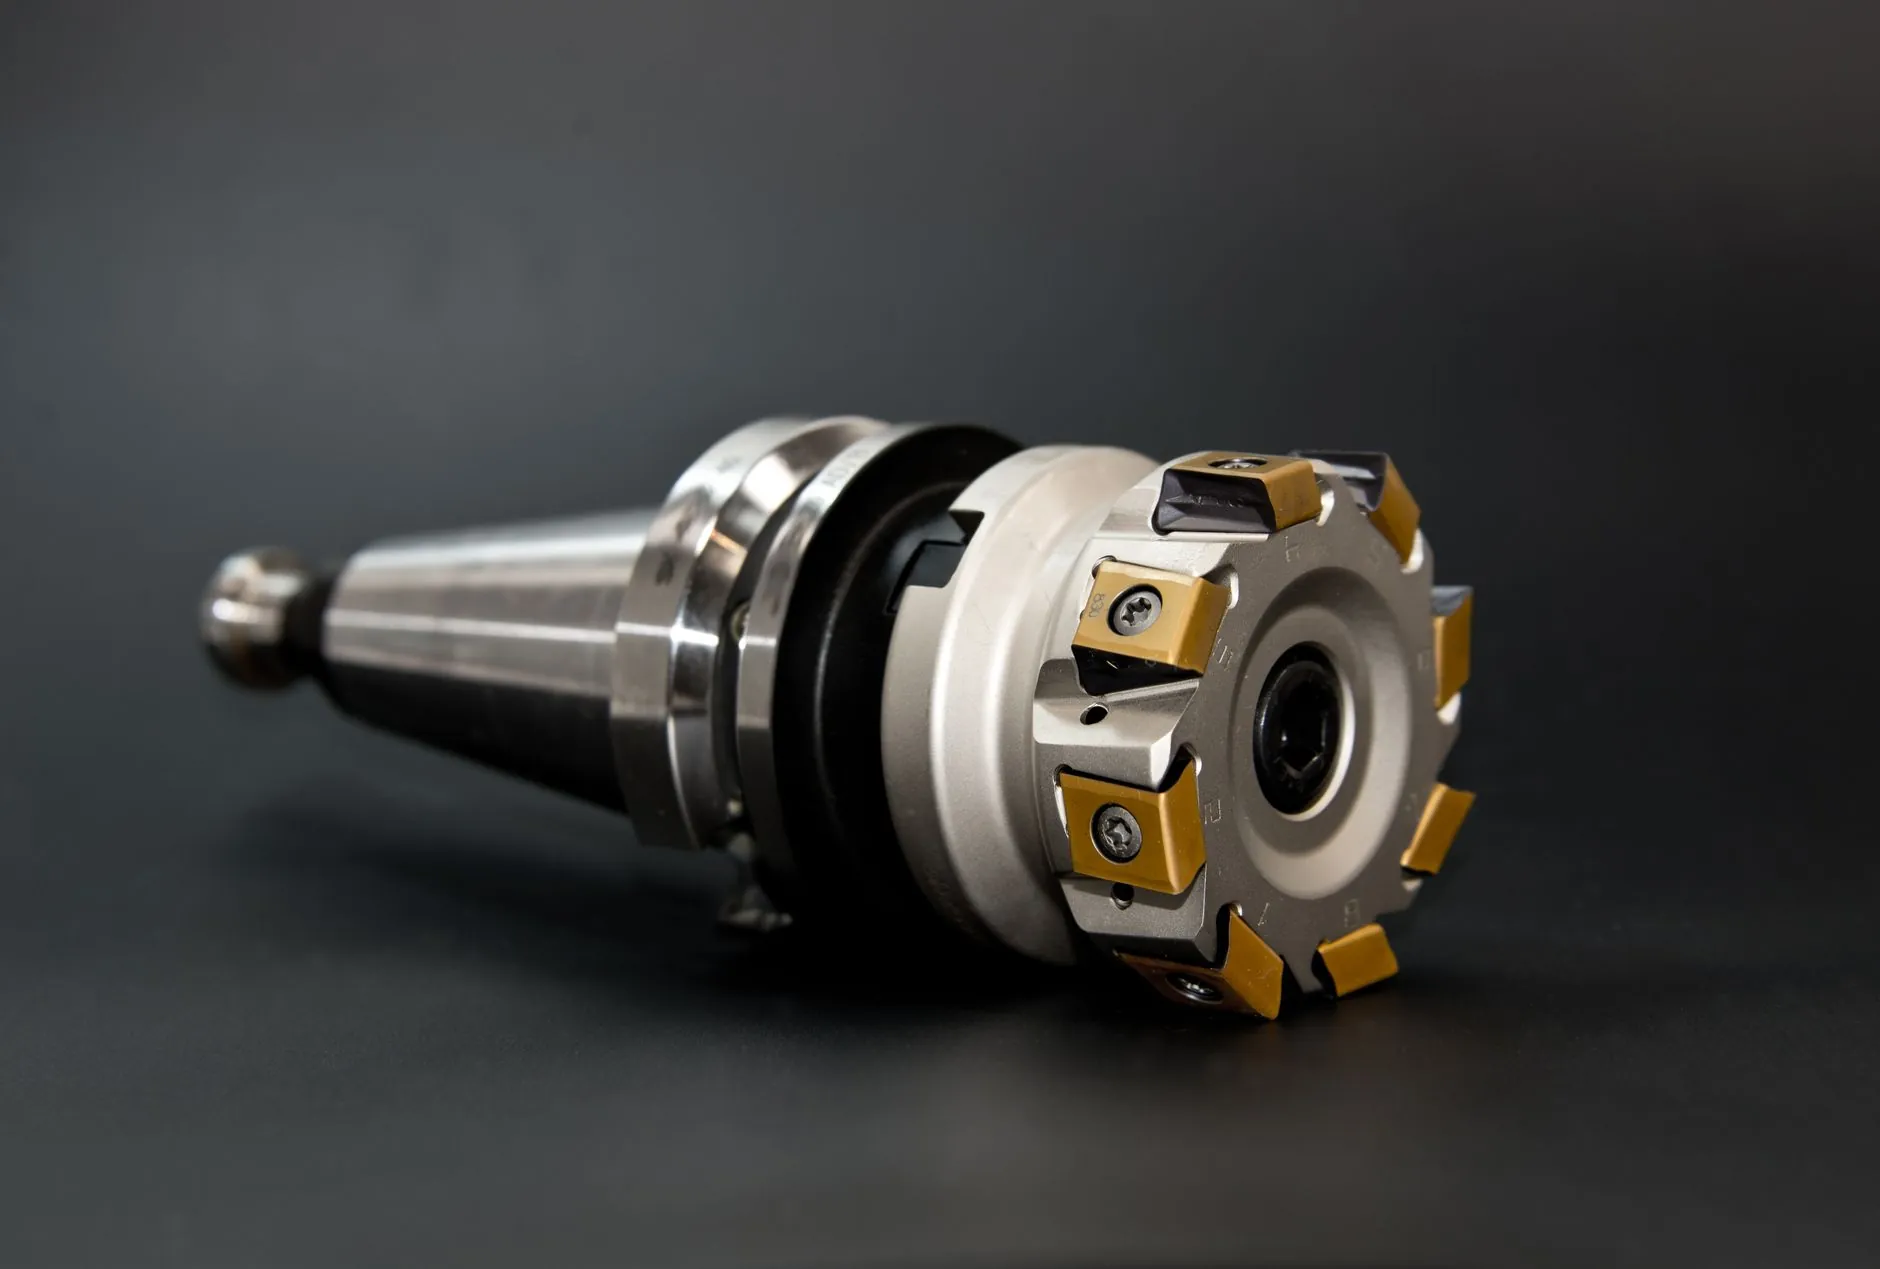
针对机械加工中常见的薄壁件、深腔件和重切削场景,我们建议客户重点考察三项核心参数:
- 主轴扭矩曲线——S1工况下持续扭矩比峰值扭矩更重要,这决定了连续重切时是否掉速
- 定位精度与重复定位精度差值——差值小于0.008mm的机床,配合热补偿系统才能稳定加工IT6级公差
- 排屑系统设计——链板式+高压内冷组合,比单纯冲屑式排屑效率提升40%以上
横向对比:国产定制 vs. 进口通用
很多沈阳制造企业陷入“进口迷信”的误区。其实,近年国产五轴联动机床在刚性、热稳定性上的突破有目共睹。我们做过一个对比测试:加工同规格的航空铝结构件,国产定制龙门加工中心(主轴功率37kW,转速12000rpm)与某德系同规格设备相比,表面粗糙度Ra0.8μm以内均达标,但国产设备价格仅为对方45%,且交货期缩短2个月。当然,若涉及超高精度的模具型腔(公差±2μm以内),进口设备在长期精度保持性上仍有优势——这需要结合企业未来五年产品规划来权衡。
选择沈阳京美汇机械设备有限公司的客户,我们从不只卖单机。针对工业设备配套,我们提供“工艺+夹具+刀具+程序”四位一体的交钥匙方案。比如给某矿山机械厂配置的镗铣复合加工单元,通过优化工装定位基准,将箱体类零件的形位公差从0.03mm稳定控制在0.015mm以内,设备综合效率(OEE)从61%提升到82%。
落地建议:三个“不选”原则
第一,不选“大马拉小车”——加工小型零件却买大型号,不仅占地浪费,且小负载下机床热变形特性反而更难控制。第二,不选“功能冗余”——五轴机床如果长期当三轴用,不仅维护成本高,且旋转轴的精度会因闲置而快速退化。第三,不选“无售后工艺支持”的渠道——机械加工的痛点往往在调试阶段,没有本地化工艺团队响应,停机损失远大于设备差价。
沈阳京美汇机械的工程师团队,拥有超过20年军工、汽车零部件领域的工艺经验。我们提供免费试切服务——您拿真实工件来,我们现场调机出样件,用数据说话。在沈阳制造向精密化转型的当下,选对设备只是起点,配套的工艺方案才是降本增效的核心。欢迎携带图纸来我司技术中心进行方案验证。