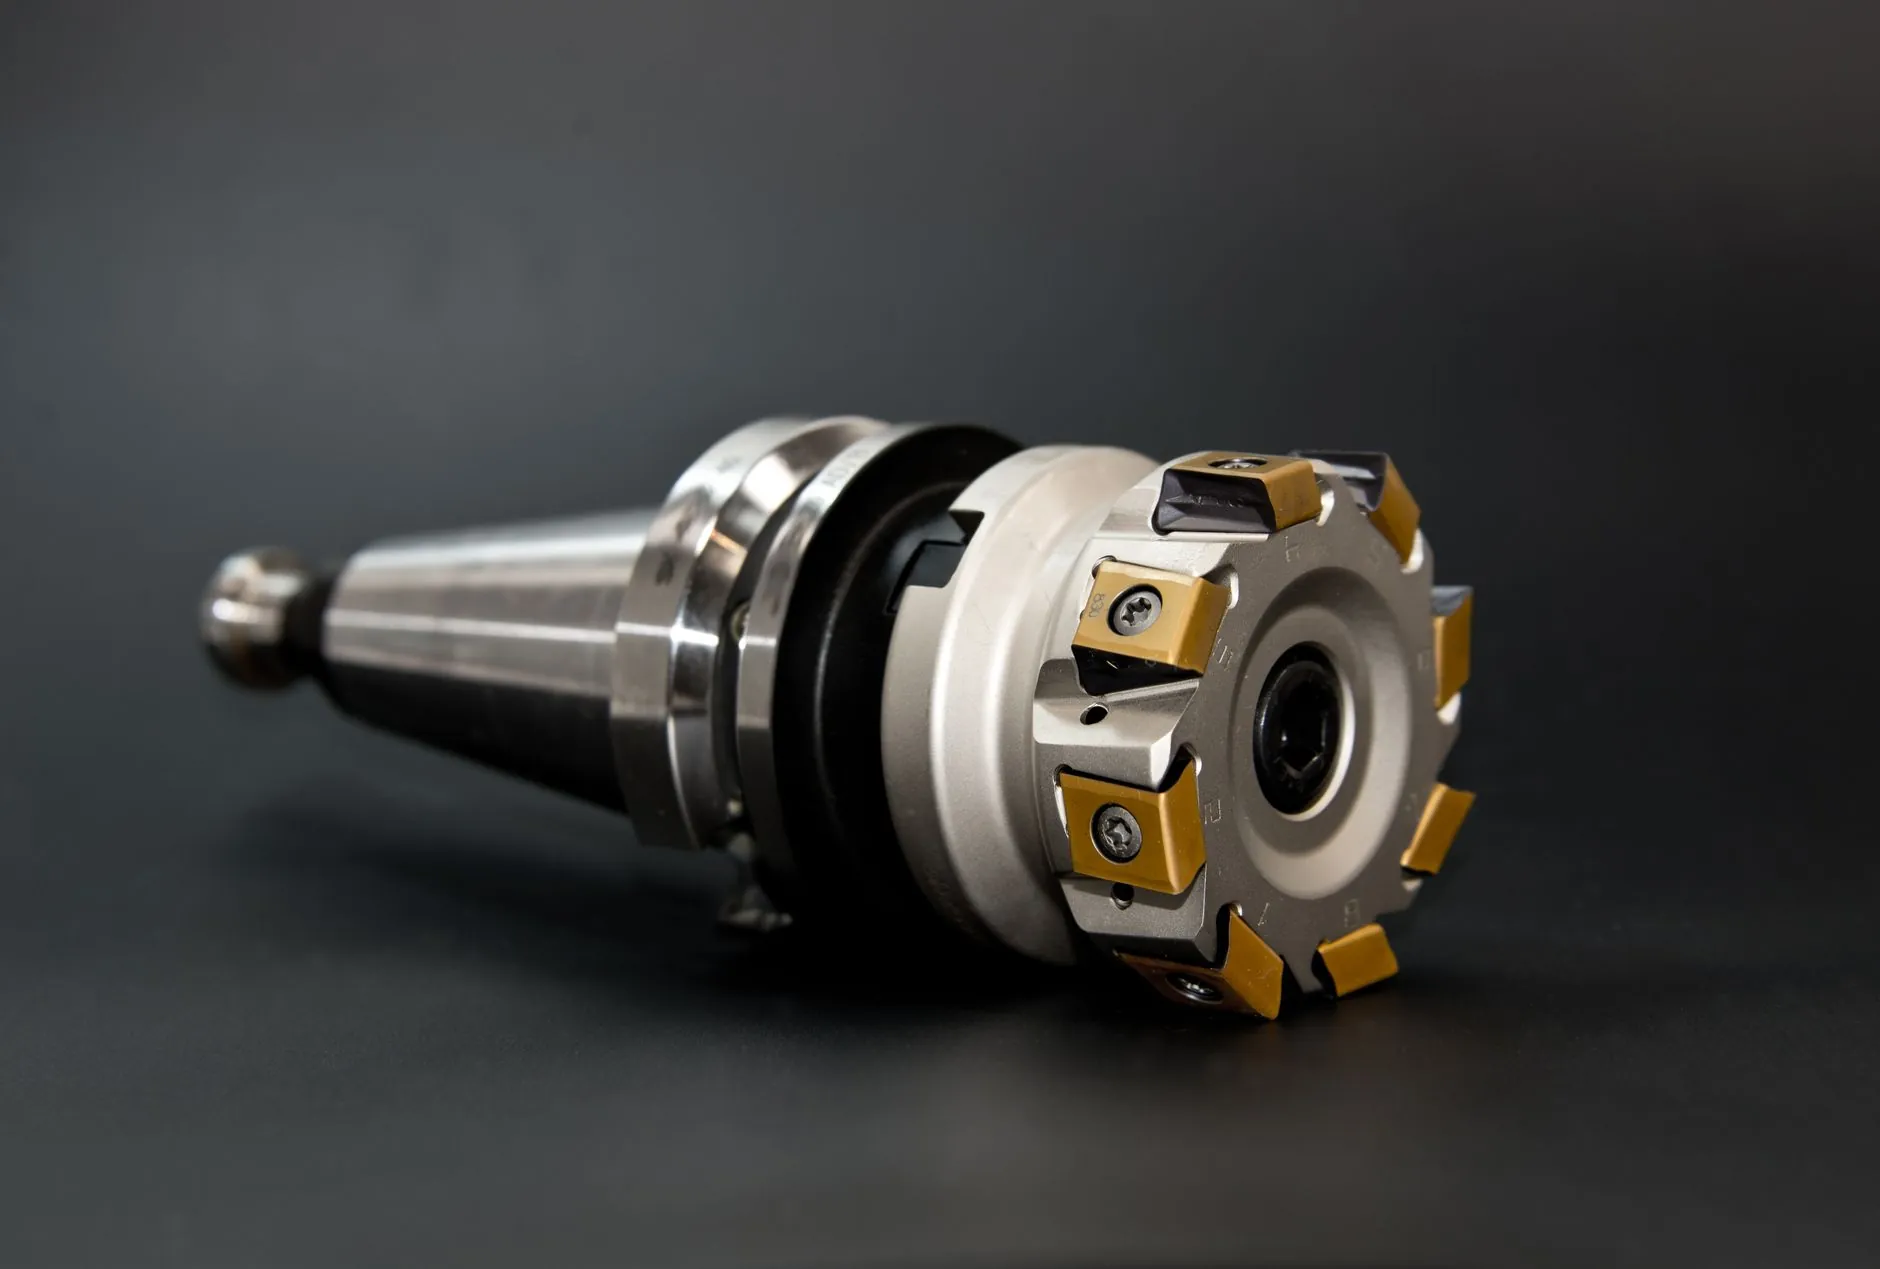
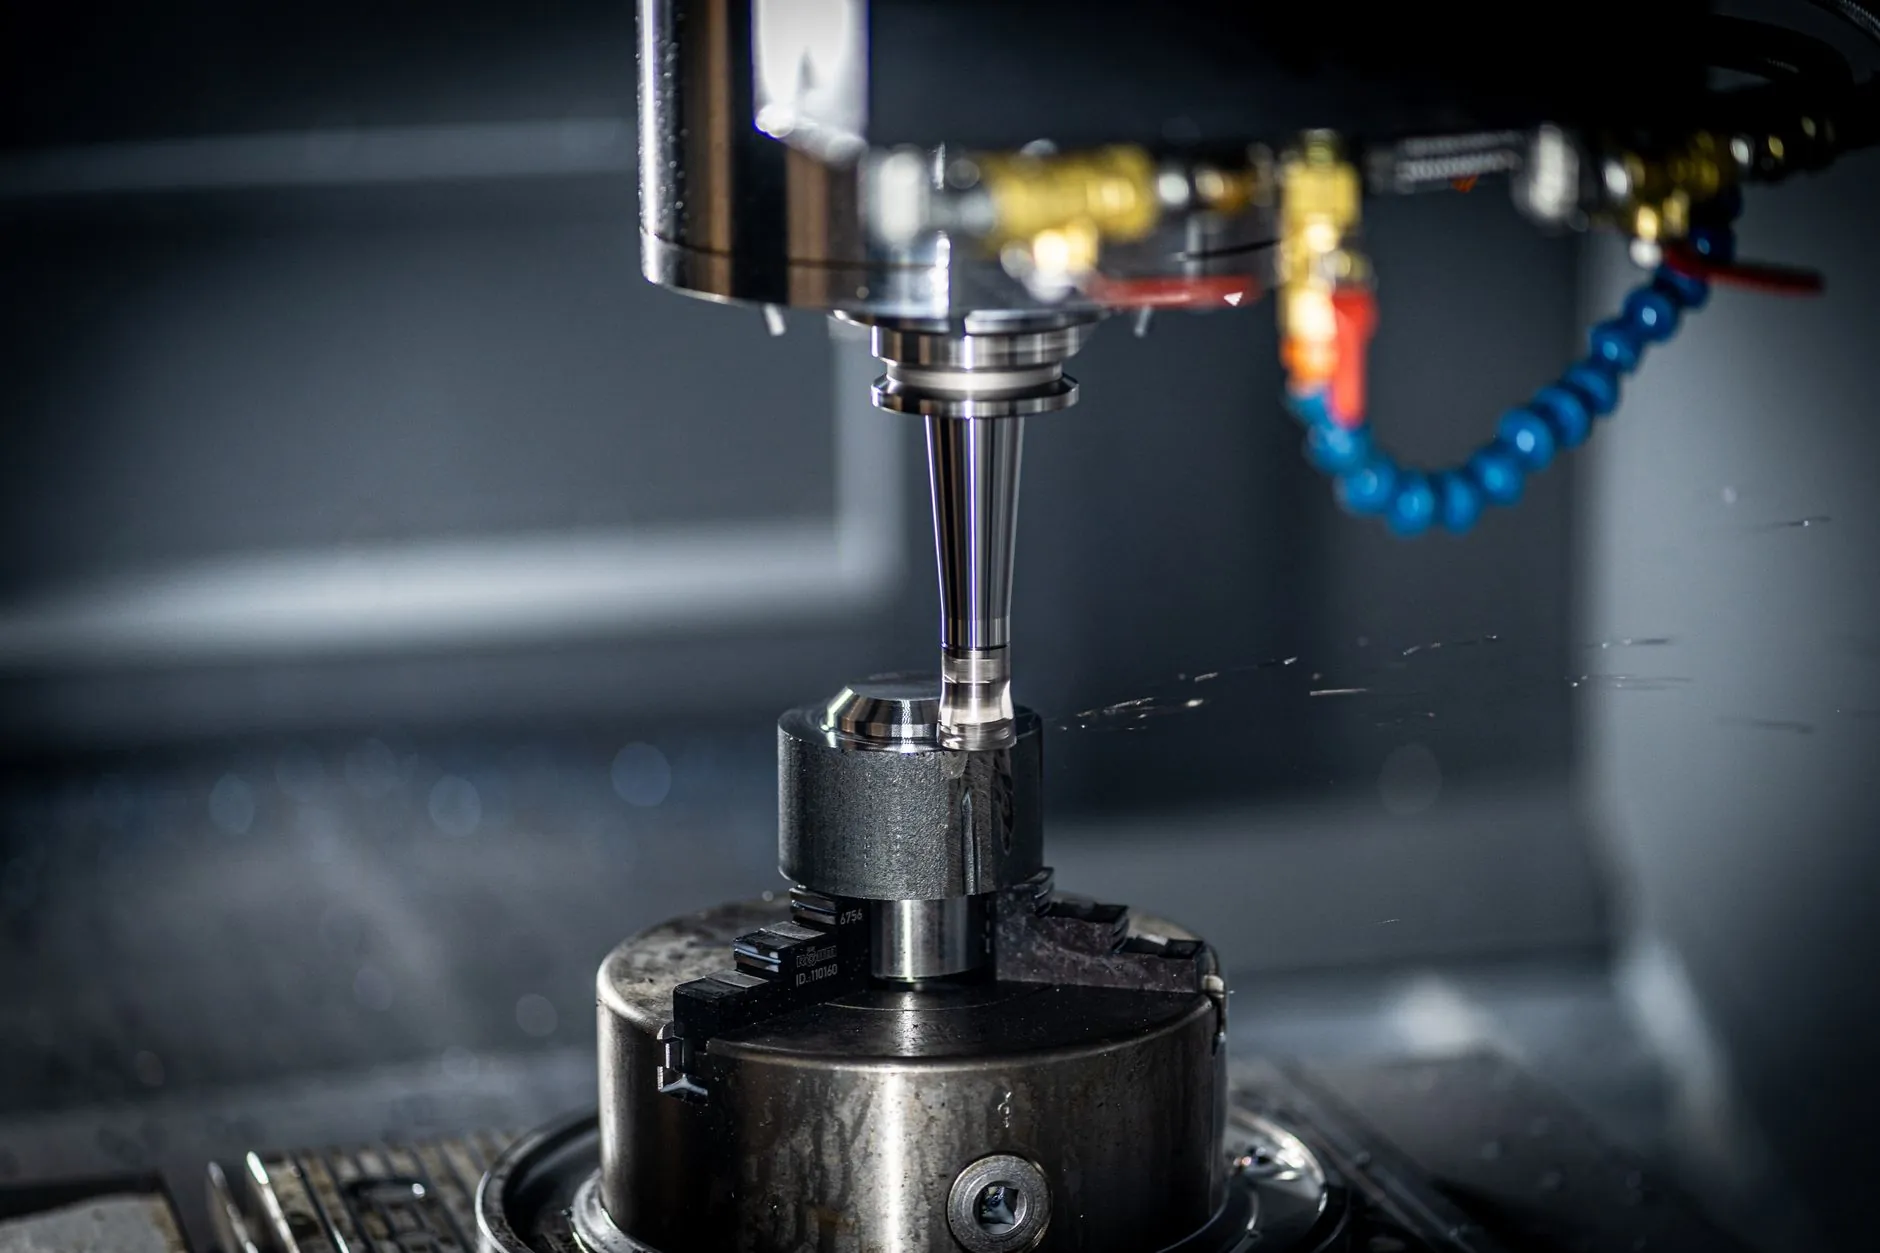
沈阳京美汇解析:工业设备选型中机械加工精度的关键影响因素
在沈阳制造向高端化转型的当下,一台工业设备的加工精度往往决定了整个生产线的良品率上限。许多企业在采购机械设备时,习惯性将目光锁定在主轴转速、行程范围等显性参数上,却忽略了精度保持性这一隐性指标。沈阳京美汇机械设备有限公司在长期服务东北工业客户的过程中发现,设备到厂验收合格、运行半年后精度衰减超差的现象并不少见。
精度不是单一零部件的性能体现,而是整机系统刚性与热稳定性的综合博弈。
机床结构刚性:精度表现的底层物理约束
床身与立柱的铸造工艺直接决定抗振能力。以立式加工中心为例,米汉纳铸铁与树脂砂造型的搭配,能让阻尼比提升约30%,切削颤振显著降低。沈阳京美汇在为客户选型时,常建议关注铸件壁厚均匀性与时效处理记录——这些看不见的细节,恰恰是机械加工中尺寸一致性的根基。
导轨形式的选择同样关键。硬轨承载强但易爬行,线轨速度快却刚性偏弱。对于重切削场景,若强行选用高线速的滚柱线轨,反向间隙会迅速扩大。
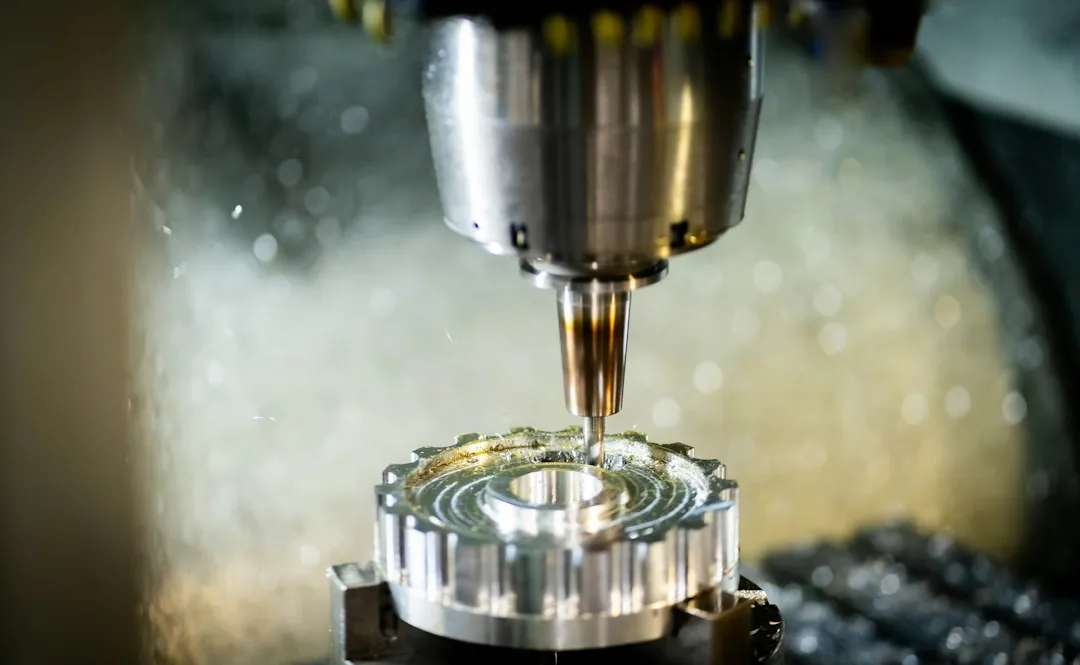
热变形与动态误差:被低估的精度杀手
主轴运转2小时后,温升导致的轴向伸长可达15-25μm。这个量级放在IT6级公差里,已经吃掉大半余量。有效的对策包括:
- 主轴油气润滑:相比脂润滑,温升降低8-12℃,且转速适应性更宽
- 床身对称设计:让热源居中,减少各向异性膨胀
- 光栅尺全闭环:直接测量工作台位移,绕开丝杠热伸长的干扰
不少工业设备采购方在验收时只做冷态精度检测,忽略了热态稳定性测试,这为后续批量加工埋下了隐患。京美汇机械建议在合同中明确温升试验条款,要求连续运行4小时后的重复定位精度数据。
工艺适配与运维:精度保持的长期主义
再好的设备,若切削参数与刀具匹配失当,精度也会快速劣化。例如,在铸铁件精铣时,每齿进给量超过0.15mm,刀刃挤压效应会让表面粗糙度恶化两个等级,同时加速主轴轴承磨损。
日常运维中,三点容易被忽视:
- 丝杠预拉伸力的定期复核,建议每2000小时用激光干涉仪复检
- 地基隔振沟的完好性,周边冲压设备的振动会通过地面传导
- 切削液浓度与pH值,变质液体会腐蚀导轨防护罩
沈阳制造企业近年来在设备选型上越来越理性,从“唯价格论”转向全生命周期成本核算。京美汇机械在提供选型咨询时,会同步输出精度衰减曲线预估与维护节点表,让客户对三年后的加工能力心中有数。
把精度当作动态指标来管理,而非静态参数来比对,才是工业设备选型走向成熟的标志。沈阳京美汇机械设备有限公司愿与东北制造业同仁一道,在每一微米的坚守中夯实沈阳制造的品质底座。