沈阳京美汇机械设备:工业设备选型中的加工精度与配套方案解析
在辽宁乃至整个东北的装备制造版图中,沈阳制造始终是一个绕不开的标签。无论是汽车零部件产线,还是通用零部件加工车间,设备选型是否合理,往往直接决定了投产后的良品率与综合成本。沈阳京美汇机械设备有限公司在长期服务本地及周边客户的过程中发现,很多用户把注意力集中在设备价格和品牌上,却忽略了加工精度与配套方案之间的匹配关系,导致后期使用中问题频发。
加工精度的三个层级,你选对了吗?
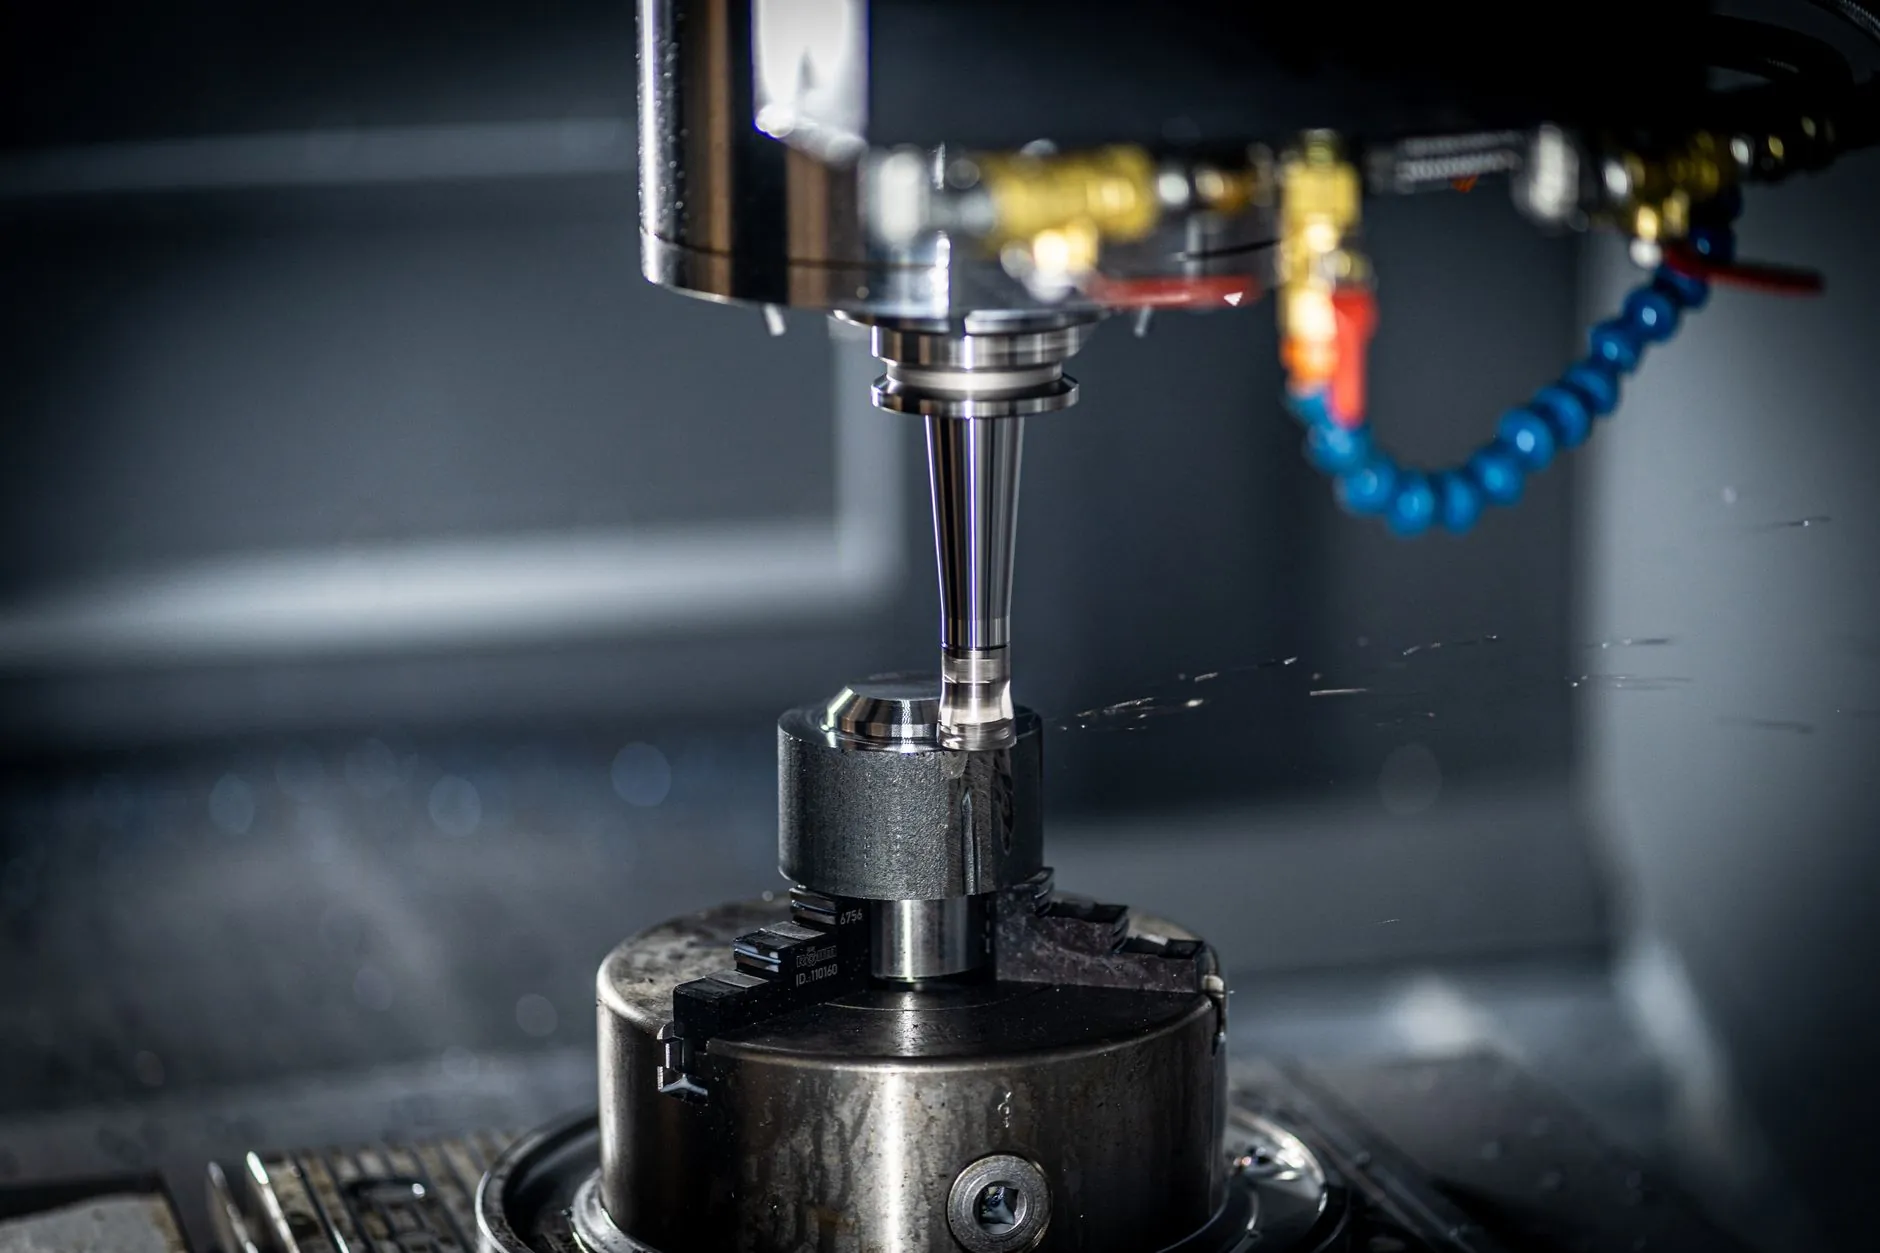
机械加工中的"精度"并不是一个单一指标,它至少包含三个层面:定位精度(设备轴系运动到位的能力)、重复定位精度(多次回原点的一致性)以及加工精度(实际切削后工件的尺寸偏差)。不少采购方只关注样本上标注的定位精度,却忽略了热变形、刀具磨损、夹具刚性对最终加工精度的叠加影响。
以常见的数控铣削为例,一台标称定位精度0.005mm的设备,在连续加工4小时后,因主轴热伸长可能导致Z向漂移0.01~0.02mm。如果工件的公差带只有0.02mm,这个漂移就是致命的。因此,选型时必须把精度保持性纳入评估,而不是只看出厂检验单。
配套方案:被低估的"隐形工程"
很多客户找到京美汇机械时,会直接问某台工业设备能不能加工某种零件。我们的工程师通常会先反问几个问题:毛坯余量多少?节拍要求几秒?是否要连线自动化?这些问题背后,其实是配套方案的设计逻辑。
一套完整的配套方案通常包括:
- 夹具与工装:决定装夹刚性和换型时间,批量生产中快换夹具能压缩30%以上的辅助时间;
- 刀具方案:材质、涂层、几何角度与工件材料匹配,直接影响表面粗糙度和刀具寿命;
- 冷却与排屑:深腔加工中排屑不畅会导致二次切削,损伤已加工表面;
- 检测与补偿:在线测头或定期抽检,形成精度闭环。
这四者缺一不可。我们见过太多案例:设备本身精度达标,但因为夹具设计不合理,工件在切削力作用下微移,批量尺寸散差直接超标。
选型中容易踩的两个坑
第一个坑:用"最高精度"代替"稳定精度"。样本参数往往是理想工况下的峰值,实际生产中要看CPK能否长期维持在1.33以上。建议在验收时用标准试件做连续加工测试,而不是只做单件抽检。
第二个坑:忽略沈阳本地气候对设备的影响。东北冬季车间温差大,如果没有恒温条件,铸铁床身与滚珠丝杠的热膨胀系数差异会引入额外误差。沈阳制造的不少老厂房保温条件有限,选型时对温控和预热程序要有预案。
常见问题解答
问:加工精度不够,是设备问题还是工艺问题?
先排查工艺:刀具是否磨损、夹具是否松动、切削参数是否合理。排除后再用球杆仪或激光干涉仪检测设备几何精度。多数情况是工艺与配套拖了后腿,而非设备本身。
问:小批量多品种,配套方案怎么简化?
优先选用模块化夹具和通用刀柄系统,牺牲少量换型效率换取柔性。京美汇机械在为客户配置机械设备时,通常会预留快换接口,方便后期扩展。
工业设备选型从来不是一道单选题。把加工精度的真实需求拆解清楚,再让配套方案围绕这个需求去匹配,才能避免"买得起、用不好"的尴尬。沈阳京美汇机械设备有限公司深耕本地市场,希望这些来自一线的经验,能帮你在下一次选型时少走一段弯路。