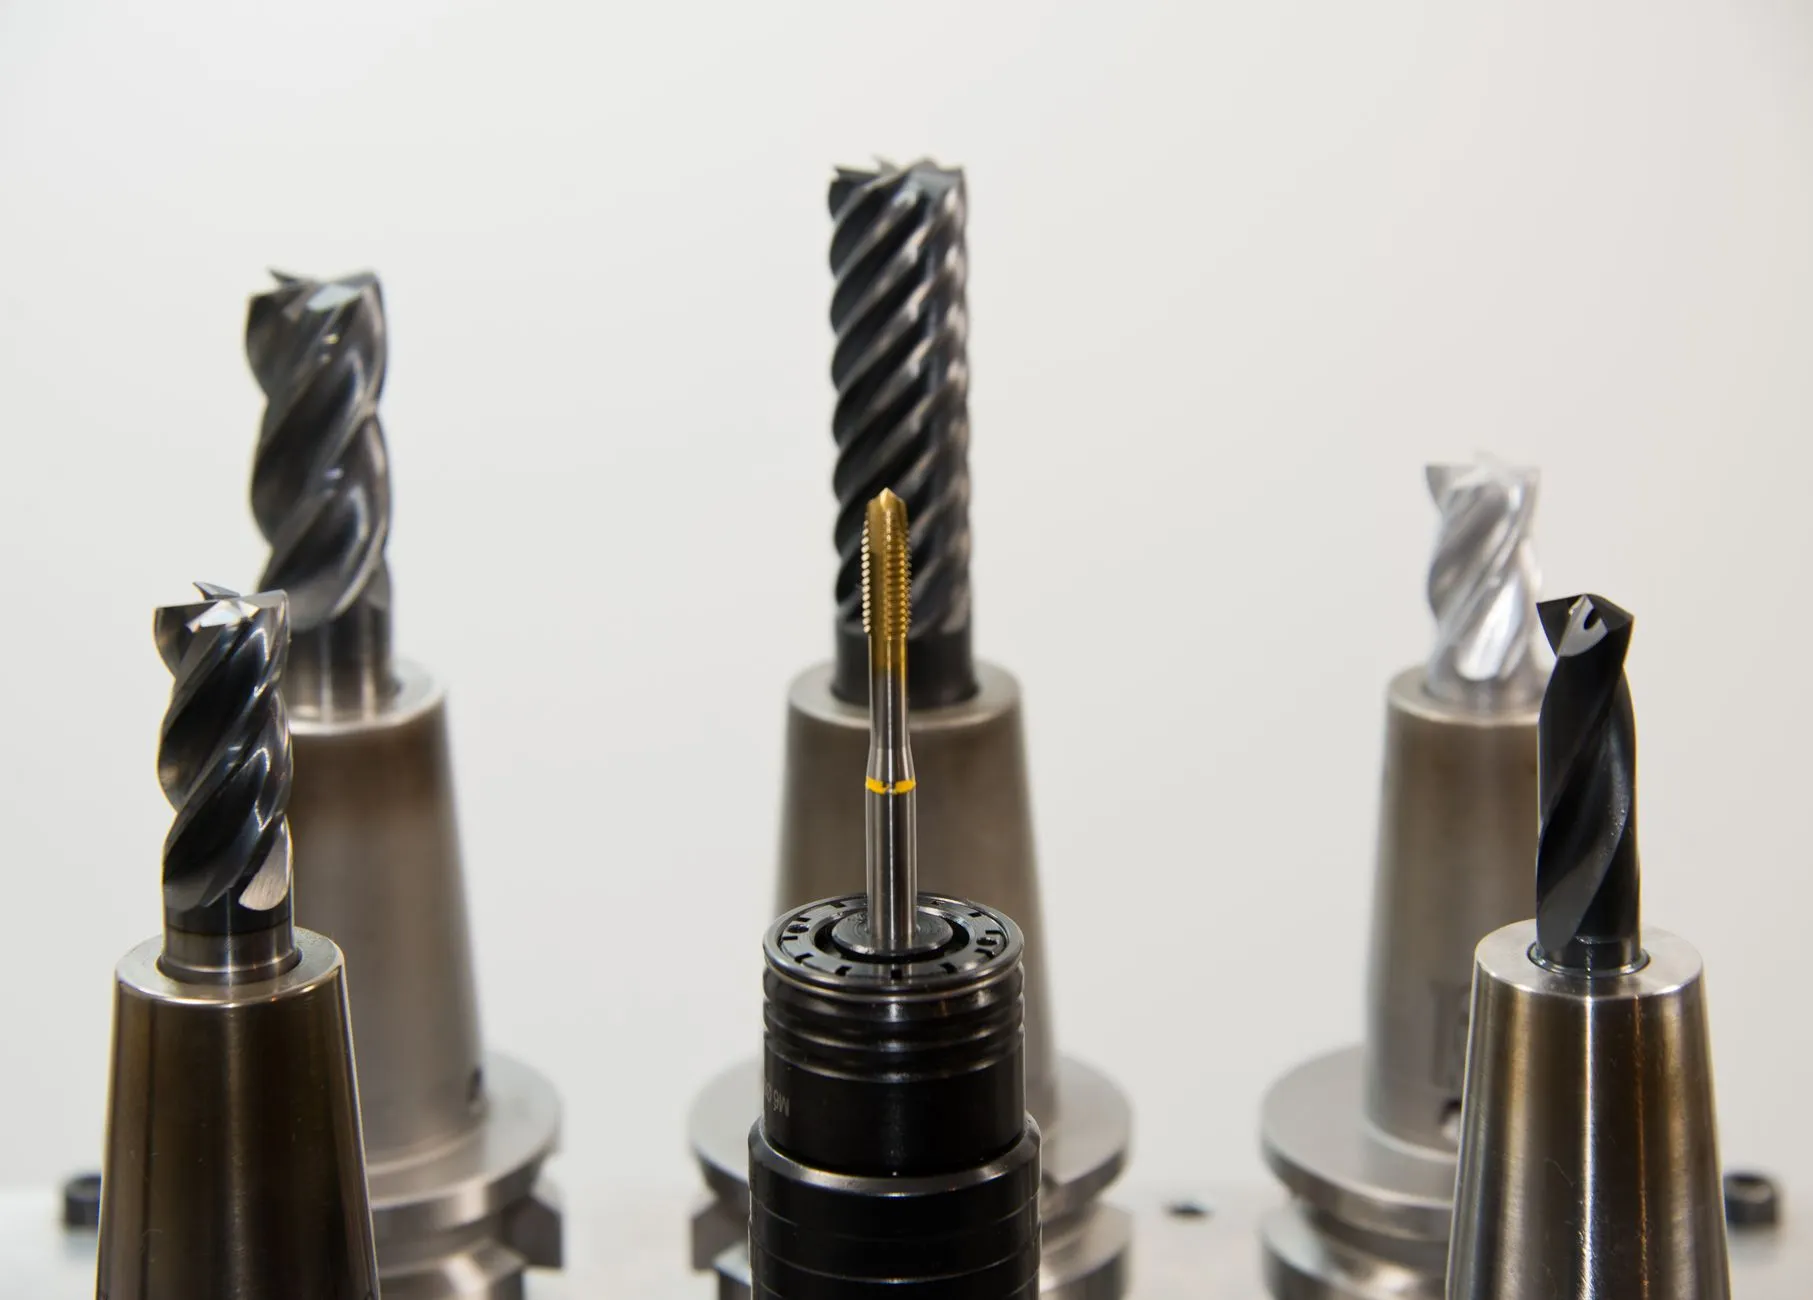
沈阳京美汇机械设备机械加工精度等级及适用场景分析
在制造业一线摸爬滚打过的工程师都清楚,机械加工精度等级的选择,往往直接决定了一台工业设备的命运。图纸上标注的Ra值和IT公差,看似只是几个数字,背后却牵动着成本、效率与产品寿命的连锁反应。今天,我们就从沈阳京美汇机械设备有限公司的实战视角,聊聊这个话题。
行业现状:精度“内卷”背后的真实痛点
近两年,下游客户对机械设备的加工精度要求水涨船高,动辄要求IT6级甚至更高。但很多采购方忽略了一个事实:盲目追求超高精度,不仅让工业设备的单件制造成本飙升30%-50%,还可能因刚性不足导致加工震动,反而影响表面质量。在沈阳老工业基地的车间里,我们见过太多“杀鸡用牛刀”的案例——一台用于矿山耐磨件粗加工的镗床,非要按精密仪器标准验收,结果设备频繁报警,产能腰斩。
真正的行业高手,懂得在“够用”与“冗余”之间寻找平衡点。以京美汇机械多年服务东北重工、汽车零部件企业的经验来看,机械加工的精度选择首先应服务于零件功能,而非单纯对标竞品参数。
精度等级划分与典型应用边界
从工程实践角度,我们习惯将加工精度划分为三个实用层级:
- 粗加工级(IT12-IT14):主要针对焊接结构件、大型箱体毛坯的基准面铣削,表面粗糙度Ra12.5以上,效率优先。
- 半精加工级(IT8-IT10):适用于通用减速机壳体、法兰连接面,配合Ra3.2-6.3的粗糙度,是多数通用工业设备的“黄金区间”。
- 精加工级(IT5-IT7):用于液压阀芯、精密齿轮轴颈等核心传动部位,需配合磨削或精密镗削工艺,环境温度需控制在±1℃内。
值得注意的是,沈阳制造的装备企业在重型切削领域积累了独特经验——例如我们为某风电企业加工的偏航轴承座,虽然精度仅要求IT9,但通过优化刀具路径和夹具定位,将同轴度误差稳定控制在0.02mm以内,远超客户预期。
选型指南:别让精度等级“绑架”你的产线
当您规划新产线或升级设备时,不妨从三个维度倒推需求:第一,明确工件的失效模式——是磨损、疲劳还是装配干涉?这决定了关键尺寸的精度权重;第二,核算产能节拍与刀具寿命的平衡点,每提高一个IT等级,刀具磨损速度约加快1.5倍;第三,预留工艺升级空间,特别是新能源领域的大型结构件,往往需要设备同时兼顾粗加工效率与半精加工稳定性。
京美汇机械在为客户定制机械设备方案时,始终坚持“工艺验证先行”——通过试切样件出具完整的误差统计报告,而非仅提供理论精度表。毕竟,一台标注着IT6级的加工中心,在连续重载切削8小时后,热变形导致的漂移可能已悄悄突破IT8。
应用前景:从单机精度到系统精度
未来五年,随着智能补偿技术和在线测量系统的普及,机械加工的精度竞争将不再局限于机床本身,而是延伸至整个工艺系统的闭环控制。京美汇机械正尝试将主轴热伸长预测模型嵌入数控系统,结合红外测温传感器,使大型卧式加工中心在4小时连续作业后,定位精度衰减控制在0.008mm以内。这种“有生命”的精度管理,或许才是沈阳制造走向高端装备的破局点。
精度是死的,工艺是活的。与其执着于等级数字,不如深入理解每一条公差背后的受力工况与装配逻辑。