沈阳京美汇机械设备加工精度与效率优势分析
加工精度:从微米级公差到批量一致性
在沈阳制造的整体版图中,京美汇机械对精度的理解从来不是实验室里的单件样品,而是批量生产中的稳定再现。我们车间配备的数控龙门铣床,X轴定位精度可控制在±0.008mm以内,重复定位精度稳定在±0.005mm。这个数据意味着什么?加工一批50件的大型结构件,首件与末件之间的尺寸漂移不会超过一根头发丝的十五分之一。
更关键的是,我们把这种精度控制延伸到了工艺链的每个环节。从毛坯的预调处理到半精加工后的自然时效,再到精加工前的恒温等待,每一步都有明确的参数卡记录。比如在加工2米以上的长轴类零件时,我们会在精车工序前让工件在车间恒温区静置至少4小时,消除残余应力带来的形变。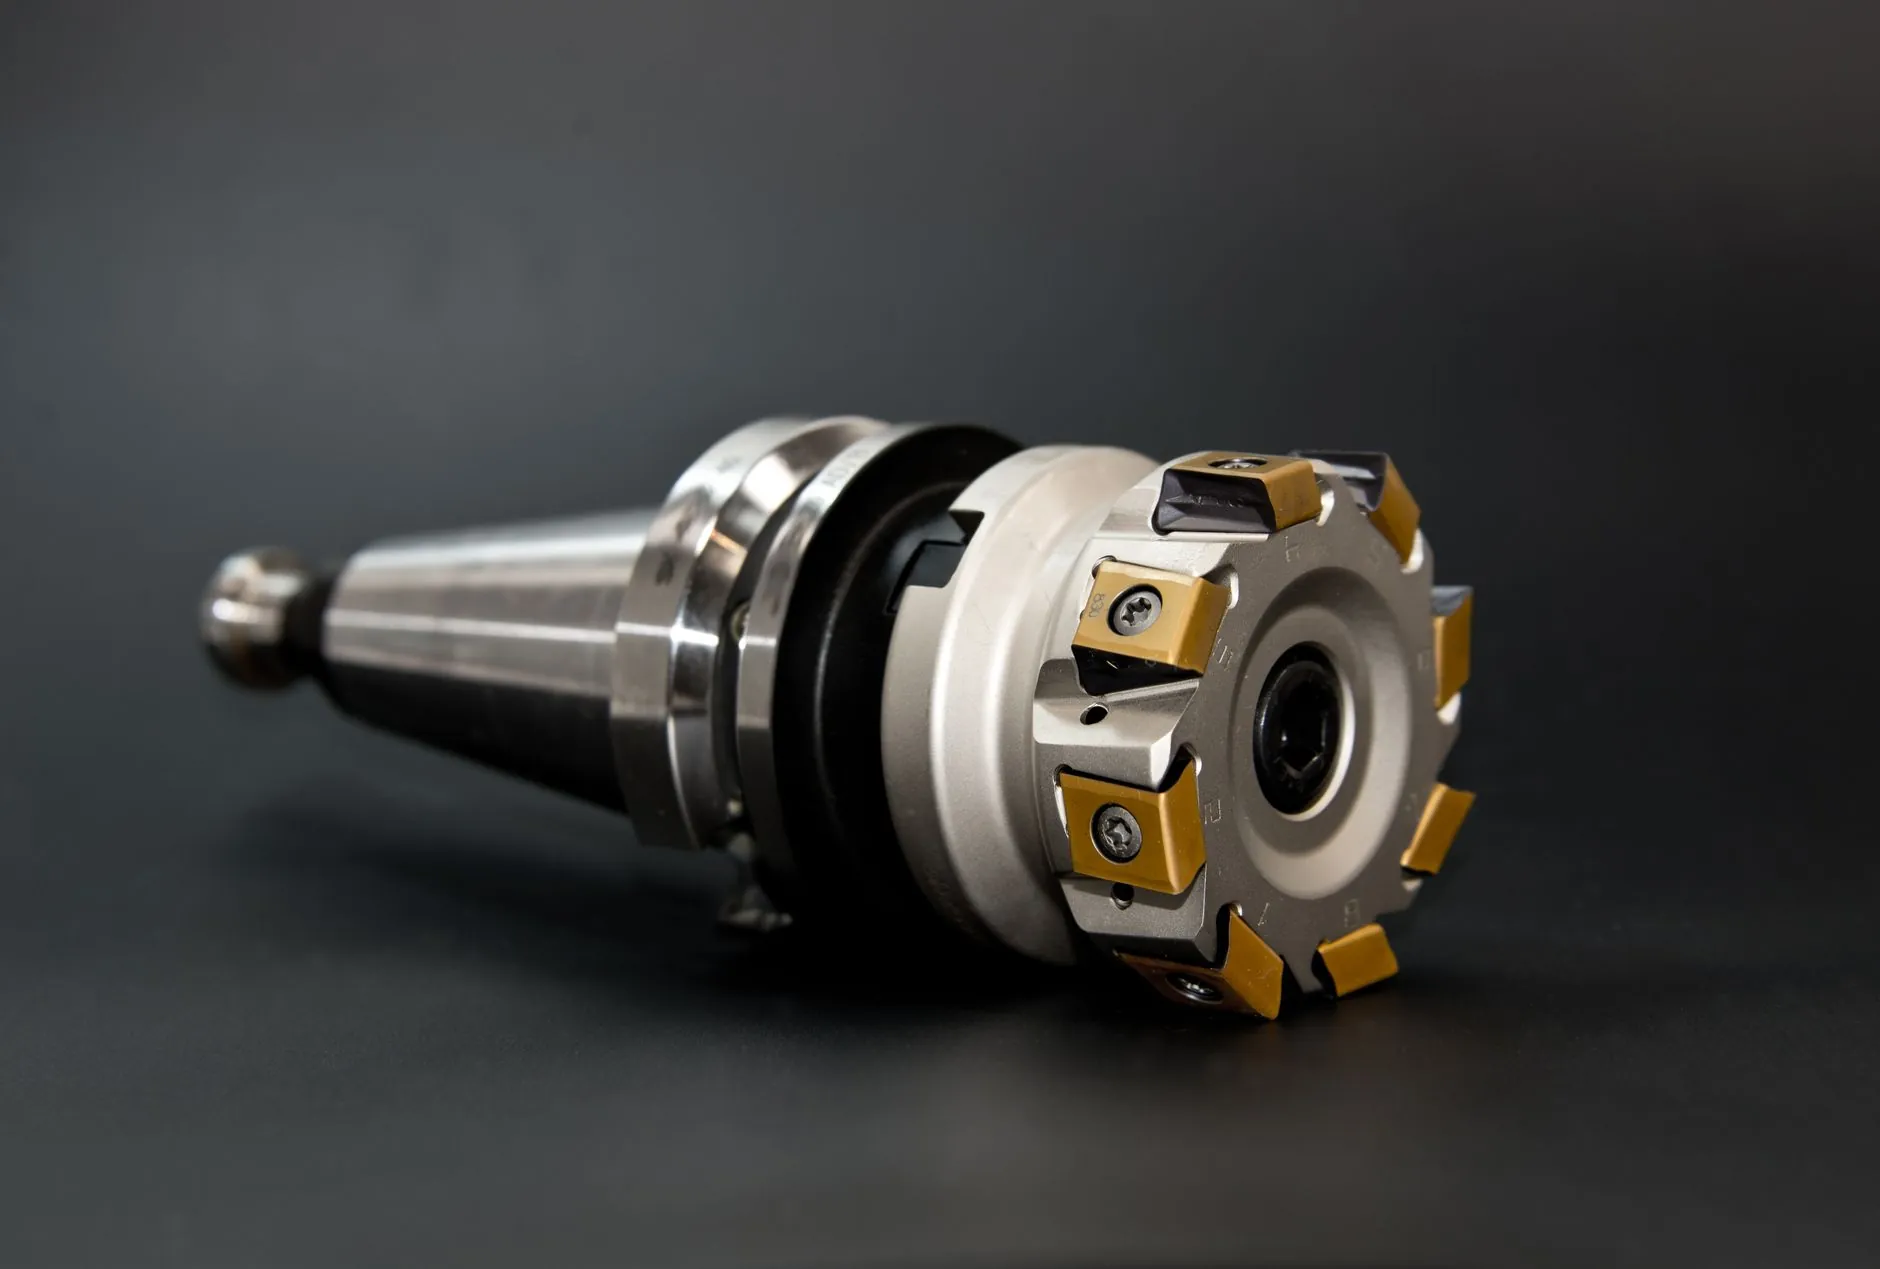
效率提升的核心:刀具路径与装夹方案的协同
单纯谈主轴转速或进给速度没有意义,真正的效率来自对加工节拍的精确计算。以我们为某矿山设备企业加工的减速机壳体为例,通过对刀具路径进行摆线切削优化,将粗加工时间从原来的7.5小时压缩到5.2小时,同时刀具寿命提升了近三成。这背后是工程师对每把刀具的切削参数做了几十次比对试验,而非简单照搬手册数据。
装夹方案的改进同样带来显著变化。我们自行设计的多工位液压夹具,让一次装夹可以完成五个面的加工,避免了反复找正的时间损耗。操作工从原来的一人一机,变为现在的一人两机甚至三机,人工成本降低的同时,设备利用率从78%提升到了92%。
- 粗加工工序:采用大余量分层切削,配合高压冷却系统,排屑顺畅且热变形可控
- 半精加工:预留0.3-0.5mm余量,进行尺寸复核与探伤检测
- 精加工:使用CBN刀具或陶瓷刀片,在恒温环境下完成最终尺寸
设备选择与维护的几条硬性建议
不少客户问我们,为什么同样的机械设备,在不同厂家手里精度差距那么大?答案往往不在设备本身。首先,新设备进场后的48小时连续空跑磨合是必需的,这能让导轨的油脂分布均匀。其次,主轴预热——每天开机后让主轴在800rpm下运转15分钟再开始重切削,能显著降低轴承磨损。最后,冷却液的浓度要每周检测,低于8%就会影响排屑和表面粗糙度。
我们内部对工业设备的点检表有23项,其中光是丝杠背隙的检查就有三个不同的负载工况。这些细节看似繁琐,但正是它们决定了五年后你的设备还是不是一台“好用的机器”。
客户常问的两个问题
问:非标零件的加工周期如何估算?
答:通常按“图纸复杂度+材料硬度+精度等级”三项加权。例如45#钢的中等复杂箱体,公差在0.02mm以内,从审图到首件交付大约需要10-12个工作日。但如果涉及深孔加工或渗碳淬火工艺,周期会相应延长30%左右。
问:小批量试制与大货生产的精度有差异吗?
答:坦率讲,试制阶段因为需要反复调试程序,精度波动会稍大。但进入批量阶段,配合我们的统计过程控制(SPC)系统,每20件抽测一次关键尺寸,一旦出现趋势性偏移立即停机调整。所以批量产品的稳定性反而更好。
效率与精度的平衡,是制造的核心命题
在机械加工领域,盲目追求极致精度而不顾成本,或者只赶工期而牺牲质量,都是走偏了路。京美汇机械的做法是:在工艺设计阶段就明确每个尺寸的“必要精度”和“经济精度”,把资源花在刀刃上。比如法兰安装面的平面度要求0.02mm,我们就绝不会用磨削去达到0.005mm而徒增成本——除非客户有特殊要求。
作为扎根沈阳的装备制造企业,我们深知沈阳制造这四个字的分量。从为本地航空企业配套的钛合金结构件,到为新能源行业加工的铝合金电池托盘,每一件交付的产品都带着京美汇对加工数据的敬畏。如果您正在寻找一个既能保证精度、又能控制交付周期的合作伙伴,不妨把图纸发给我们,让数据来替我们说话。