机械加工精度提升方案:从设备选型到工艺优化的完整路径
当加工精度卡在0.01mm的门槛上
在沈阳的机械加工车间里,我们经常听到这样的抱怨:三坐标检测仪显示工件尺寸明明在公差带内,可装配时就是咬合不顺;同一批零件,上午加工的和下午加工的圆度能差出两个等级。这类问题在工业设备制造领域尤为突出,因为大型结构件的热变形和应力释放往往被低估。很多企业把矛头指向操作工或刀具,但真正的原因,往往藏在工艺链的更上游。
精度流失的三大隐形元凶
第一,设备选型时的“冗余度”不足。不少采购方只盯着机床标称的定位精度,却忽略了机械加工中最关键的热稳定性指标。一台标称0.005mm定位精度的加工中心,如果主轴温升控制在4℃以内,实际加工精度能稳定在0.008mm;但若温升达到8℃,这个数字会恶化到0.02mm以上。第二,工艺基准与设计基准不统一,导致误差叠加。第三,切削参数的选择过于保守或激进,破坏了工艺系统的刚性平衡。

以我们京美汇机械服务过的某沈阳本地泵阀企业为例,其阀体加工长期存在密封面粗糙度超差问题。排查后发现,问题不在车床本身,而是夹具定位面磨损导致重复装夹误差达到0.03mm。这类隐蔽问题,靠增加精加工工序是补不回来的——误差只能控制,不能消除。
从设备到刀具:一条完整的精度链路
要真正提升机械设备的加工精度,必须把眼光放宽到整个工艺系统。这里给出四条经过验证的路径:
- 设备选型时关注“精度保持性”:不仅要看出厂精度,更要看主轴轴承形式(建议选配高刚性滚柱轴承)、导轨防护等级(至少IP54)以及是否具备热补偿功能。
- 工艺基准统一化:尽量在一次装夹中完成粗精加工,若必须分序,务必设计统一的工艺孔或基准面,避免基准转换带来的二次误差。
- 切削参数“降速提进”:在刚性允许的前提下,降低主轴转速10%-15%,同时增大每齿进给量,可有效抑制振纹,改善表面粗糙度。
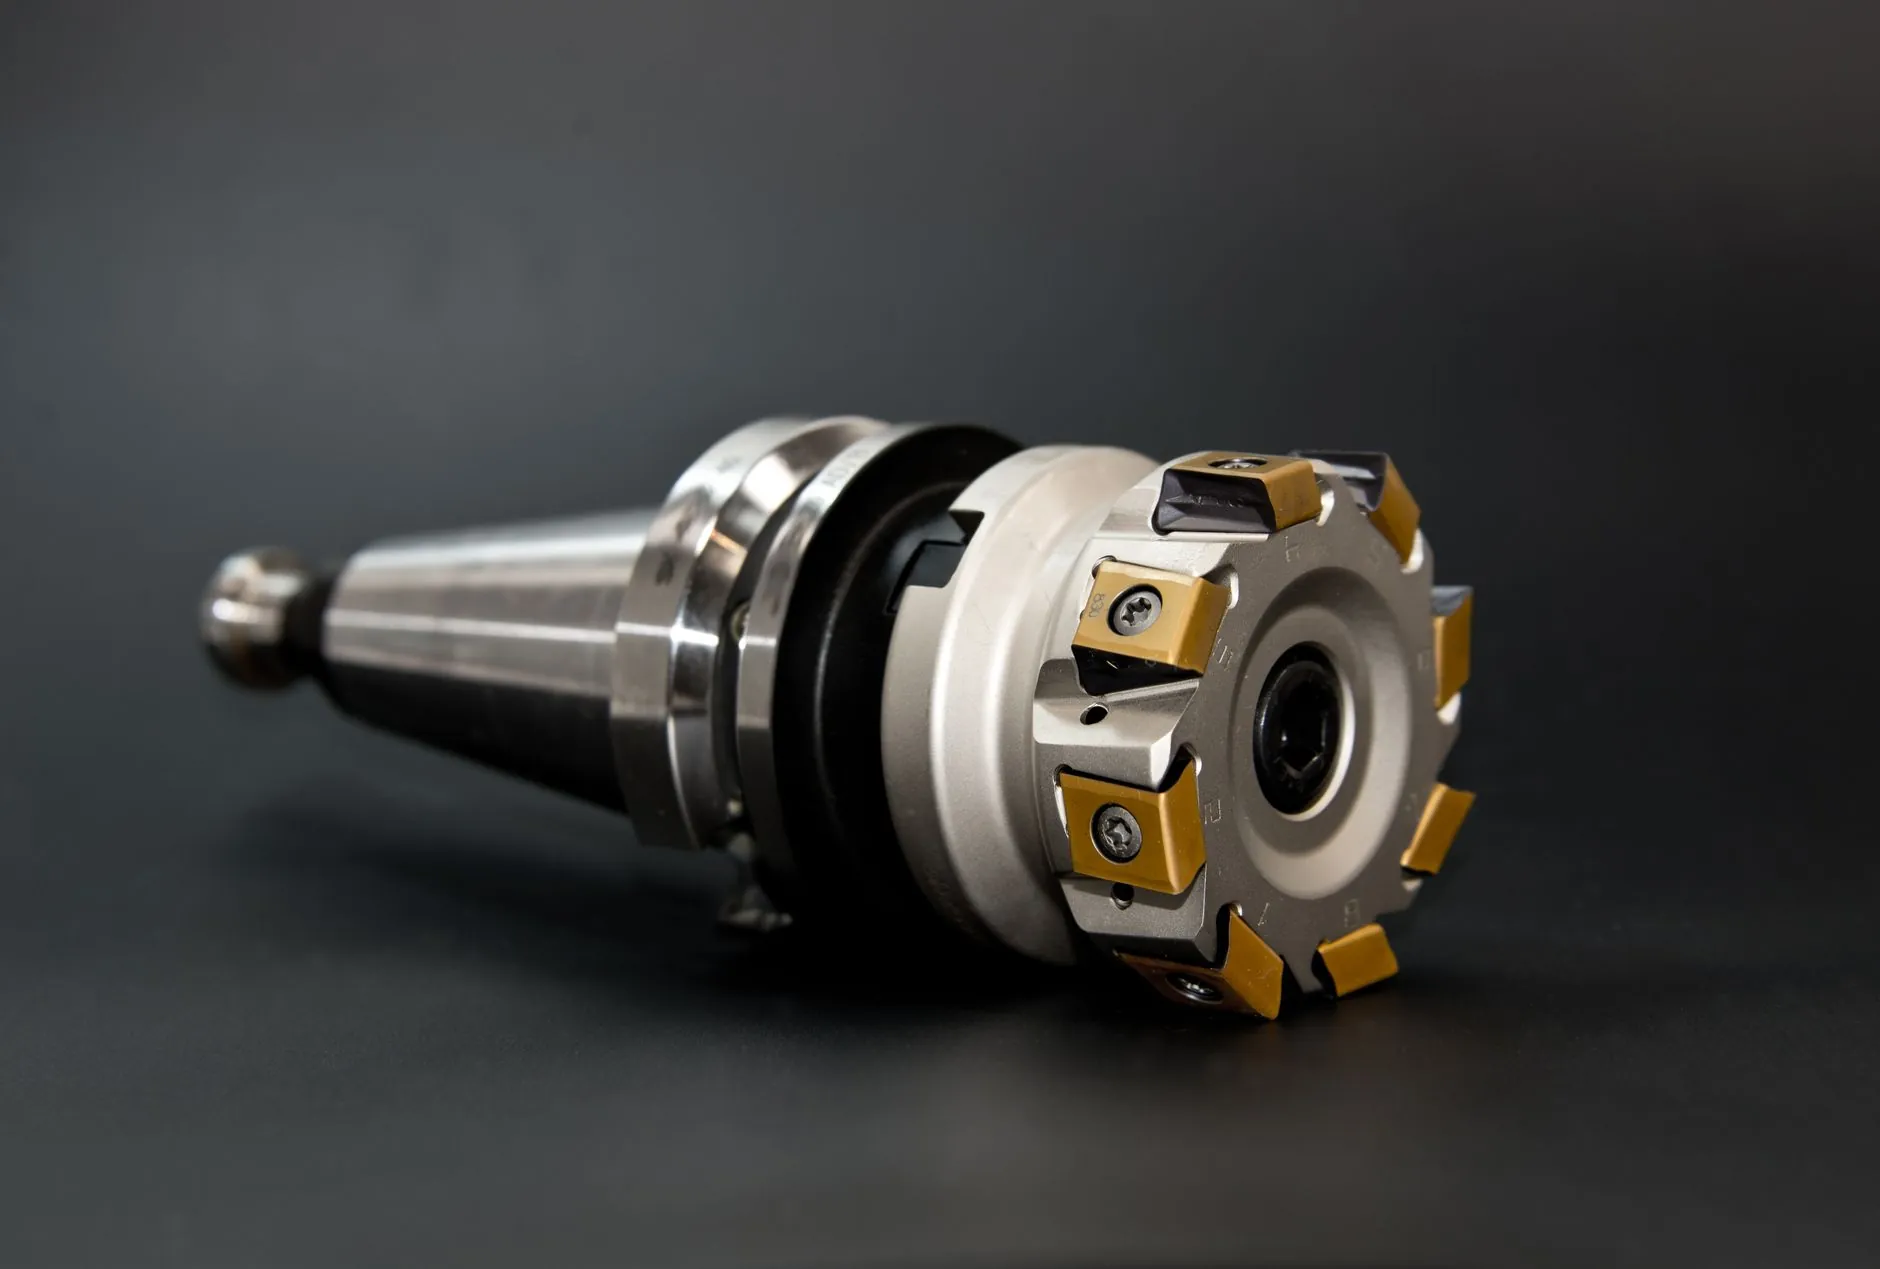
- 刀具动平衡不可忽视:对于直径大于32mm的面铣刀,务必做G6.3级以上的动平衡,否则高速旋转时的离心力会直接毁掉加工精度。
上述路径中,前两条属于“战略层”,后两条属于“战术层”。很多沈阳制造企业恰恰颠倒了优先级——整天钻研刀片牌号,却对床身垫铁是否调平视而不见。这种本末倒置,让再好的刀具也发挥不出性能。
对比来看,日系企业偏爱“高刚性慢走刀”,而德系企业更强调“恒温车间+误差补偿”。对于东北地区的中小型加工厂,直接复制国外模式并不现实,但可以结合自身条件做改良:比如在春秋季节温差大的时候,利用午休时段对机床进行半小时的热机空运转,就能显著降低下午班的尺寸漂移。
一条可落地的建议清单
如果你正被加工超差困扰,不妨按以下顺序排查:先检查地基水平和地脚螺栓扭矩(占问题比例的15%),再核查夹具定位面磨损(占20%),然后验证主轴热伸长曲线(占30%),最后才考虑调整刀具参数(占35%)。这个顺序遵循“由静到动、由外到内”的原则,能帮你少走弯路。
作为深耕沈阳本地的京美汇机械,我们深知工业设备升级不是一锤子买卖。精度提升是一个持续迭代的过程,需要设备、工艺、人员三者协同。与其盲目追求高精度进口机型,不如把现有设备的潜力挖掘到极致——有时候,一条0.02mm的进步,就能让产品从“合格”变成“可靠”。