沈阳京美汇机械设备机械加工精度控制技术解析
在沈阳老工业基地的深厚土壤上,机械加工早已不是简单的“车铣刨磨”。作为一家扎根于此的工业设备制造企业,沈阳京美汇机械设备有限公司深知,精度控制能力直接决定了一台机械设备能否在重载、高节拍工况下保持长期稳定。今天,我们就从实际生产角度,聊聊机械加工中那些容易被忽视却至关重要的精度控制技术。
热变形与切削颤振:两大隐形精度杀手
很多客户问我们,为什么同样的图纸,不同厂家做出来的零件寿命差距明显?问题往往出在热管理和振动抑制上。在连续切削过程中,主轴和丝杠的温升会导致机床坐标系漂移,业界称之为“热致误差”。京美汇机械在加工大型工业设备底座时,会通过恒温车间和主轴冷却系统将温升控制在±2℃以内,同时利用激光干涉仪实时补偿定位误差。这项措施看似增加成本,却能让关键配合面的公差稳定在IT6级以内。
另一个棘手问题是切削颤振。当刀具与工件产生共振时,表面会出现肉眼难辨的波纹,直接影响配合精度。我们在编程阶段就会利用有限元分析模拟工艺系统刚度,避开共振区间。对于深腔或薄壁件,还会采用变螺旋角立铣刀配合动态减振刀柄,将振纹振幅抑制在0.005mm以下。
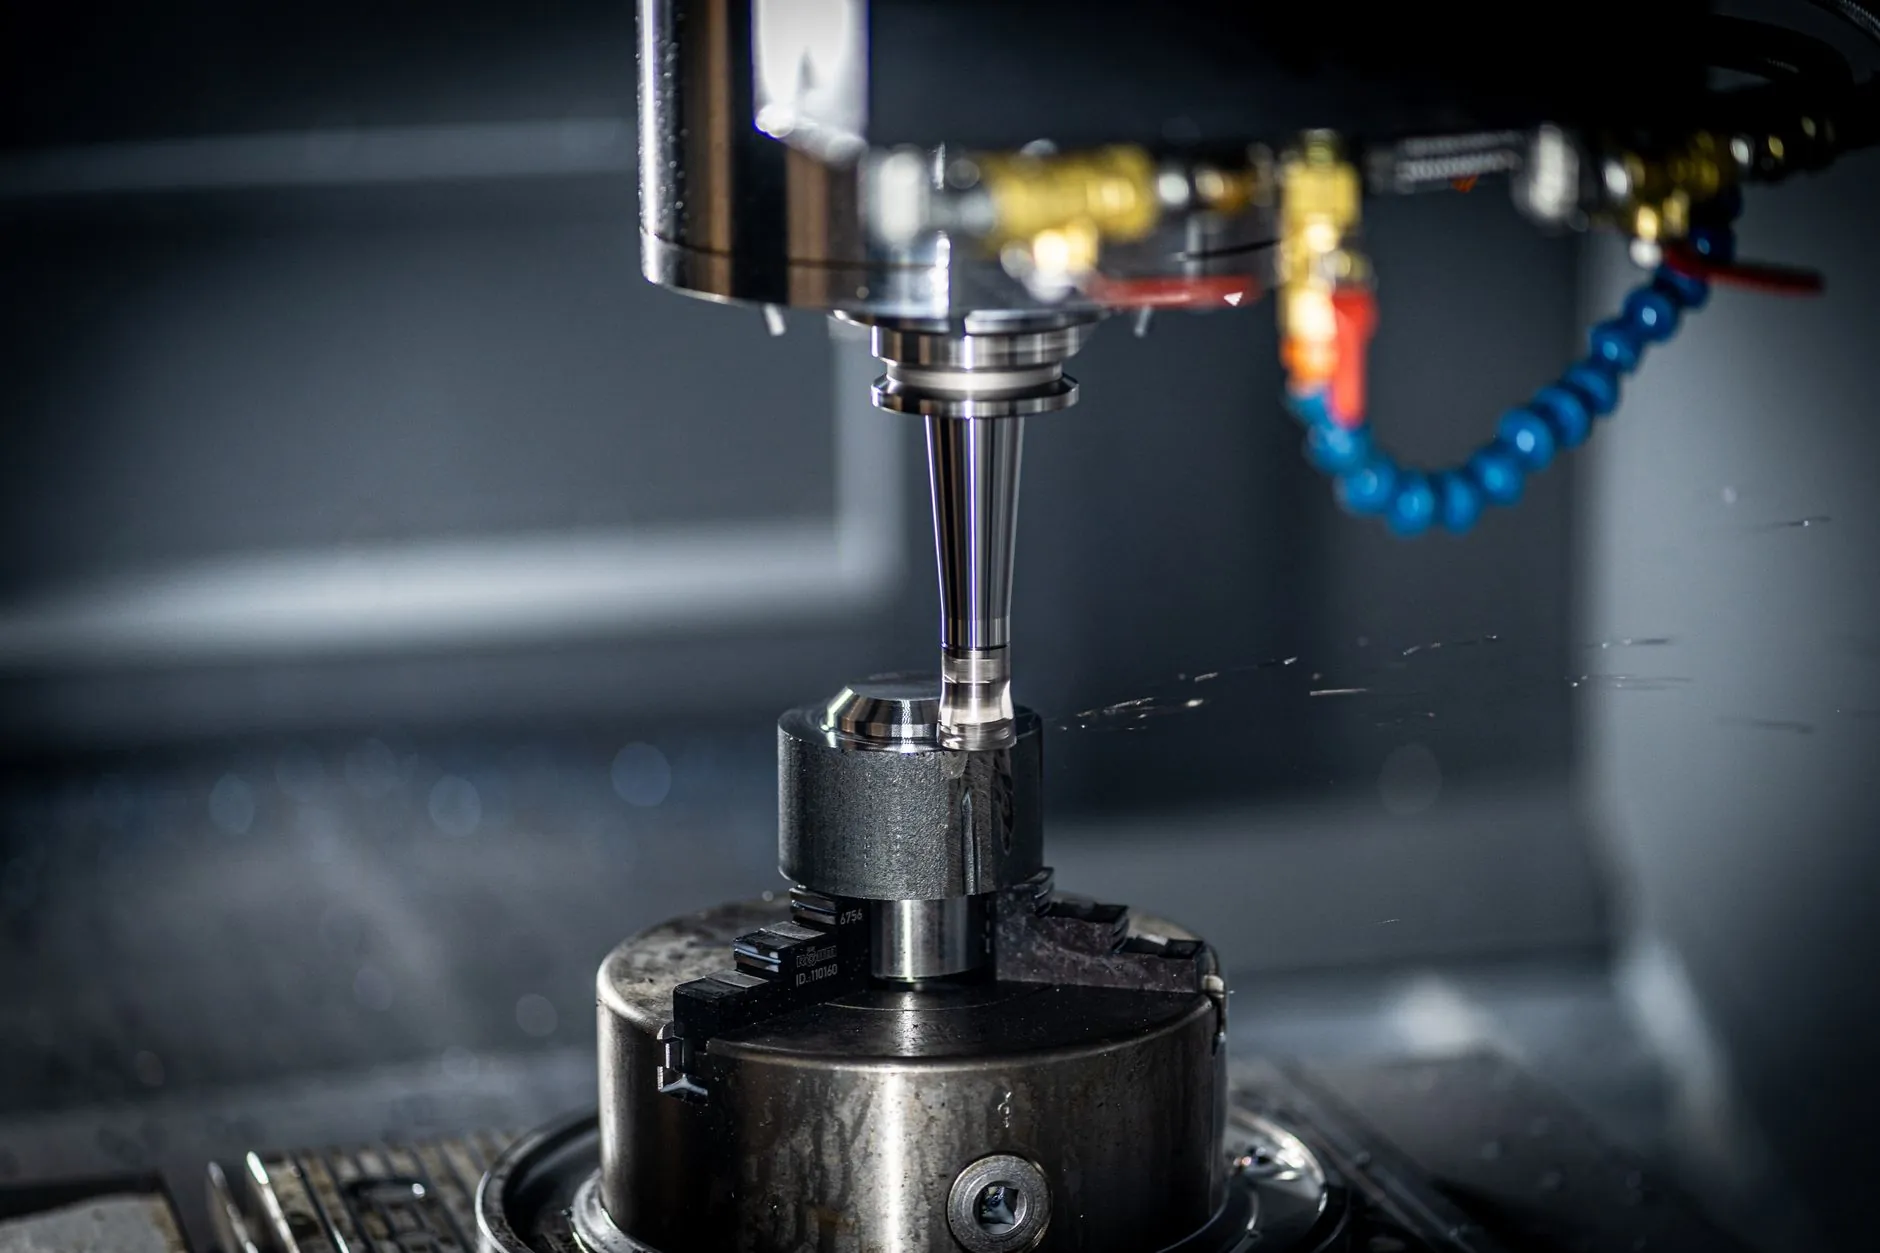
从“被动检测”转向“过程自适应控制”
传统加工靠的是加工后抽检,但这种方式对批量大、价值高的工业设备零件来说风险太高。京美汇机械近年来力推在线测量与闭环补偿——在镗孔或精铣工序中,测头每加工一个特征面就自动回零校准一次,系统根据实测值反向修正下一刀的切削参数。拿我们为某矿山客户加工的齿轮箱体来说,同轴度要求Φ0.02mm,若没有这种自适应功能,废品率至少要翻三倍。
具体到操作层面,我们总结出三条硬性规范,值得同行参考:
- 粗精分离:粗加工预留0.3-0.5mm余量,自然时效24小时以上再进行半精加工,释放内应力;
- 刀具寿命管理:每把精加工刀具设定明确的切削里程上限,到达预警值立即换刀,绝不“将就”使用;
- 环境补偿:车间温度波动超过3℃时,自动暂停精密坐标镗削作业,等待环境稳定。
一个典型的沈阳制造案例
去年我们承接了一批用于风电变桨轴承的端面环槽加工任务。材料为42CrMo4,调质硬度280-320HBW,单件直径达1.6米。难点在于环槽位置度要求0.03mm,且表面粗糙度需稳定在Ra0.8。常规工艺很难兼顾效率与精度。京美汇机械的工程师采用“车铣复合+在线声发射监控”方案,利用CBN刀片以恒线速度切削,配合声发射传感器实时捕捉刀具磨损拐点。最终,这批沈阳制造的工业设备零件不仅全部通过三坐标检测,加工节拍还比传统方式缩短了18%。
精度控制从来不是某台高端机床的独角戏,而是材料学、动力学、计量学的综合博弈。沈阳京美汇机械设备有限公司始终相信,只有把每一个微米级的细节都当作尊严来捍卫,机械设备才能成为用户产线上的“定海神针”。如果您正在为复杂零件的加工精度而困扰,欢迎随时与我们的技术团队交流现场经验。