沈阳京美汇机械设备解析工业设备选型中的三大关键技术指标
工业设备选型从来不是一道简单的算术题。在沈阳老工业基地的车间里,我见过太多因为参数误判而导致的产线停摆——主轴转速选高了,刚性不足;扭矩算大了,能耗飙升。作为沈阳京美汇机械设备有限公司的技术编辑,今天想抛开那些花哨的营销话术,实打实聊聊选型时最容易被忽略、却又决定成败的三个技术指标。
一、主轴功率与扭矩的匹配曲线,不是越大越好
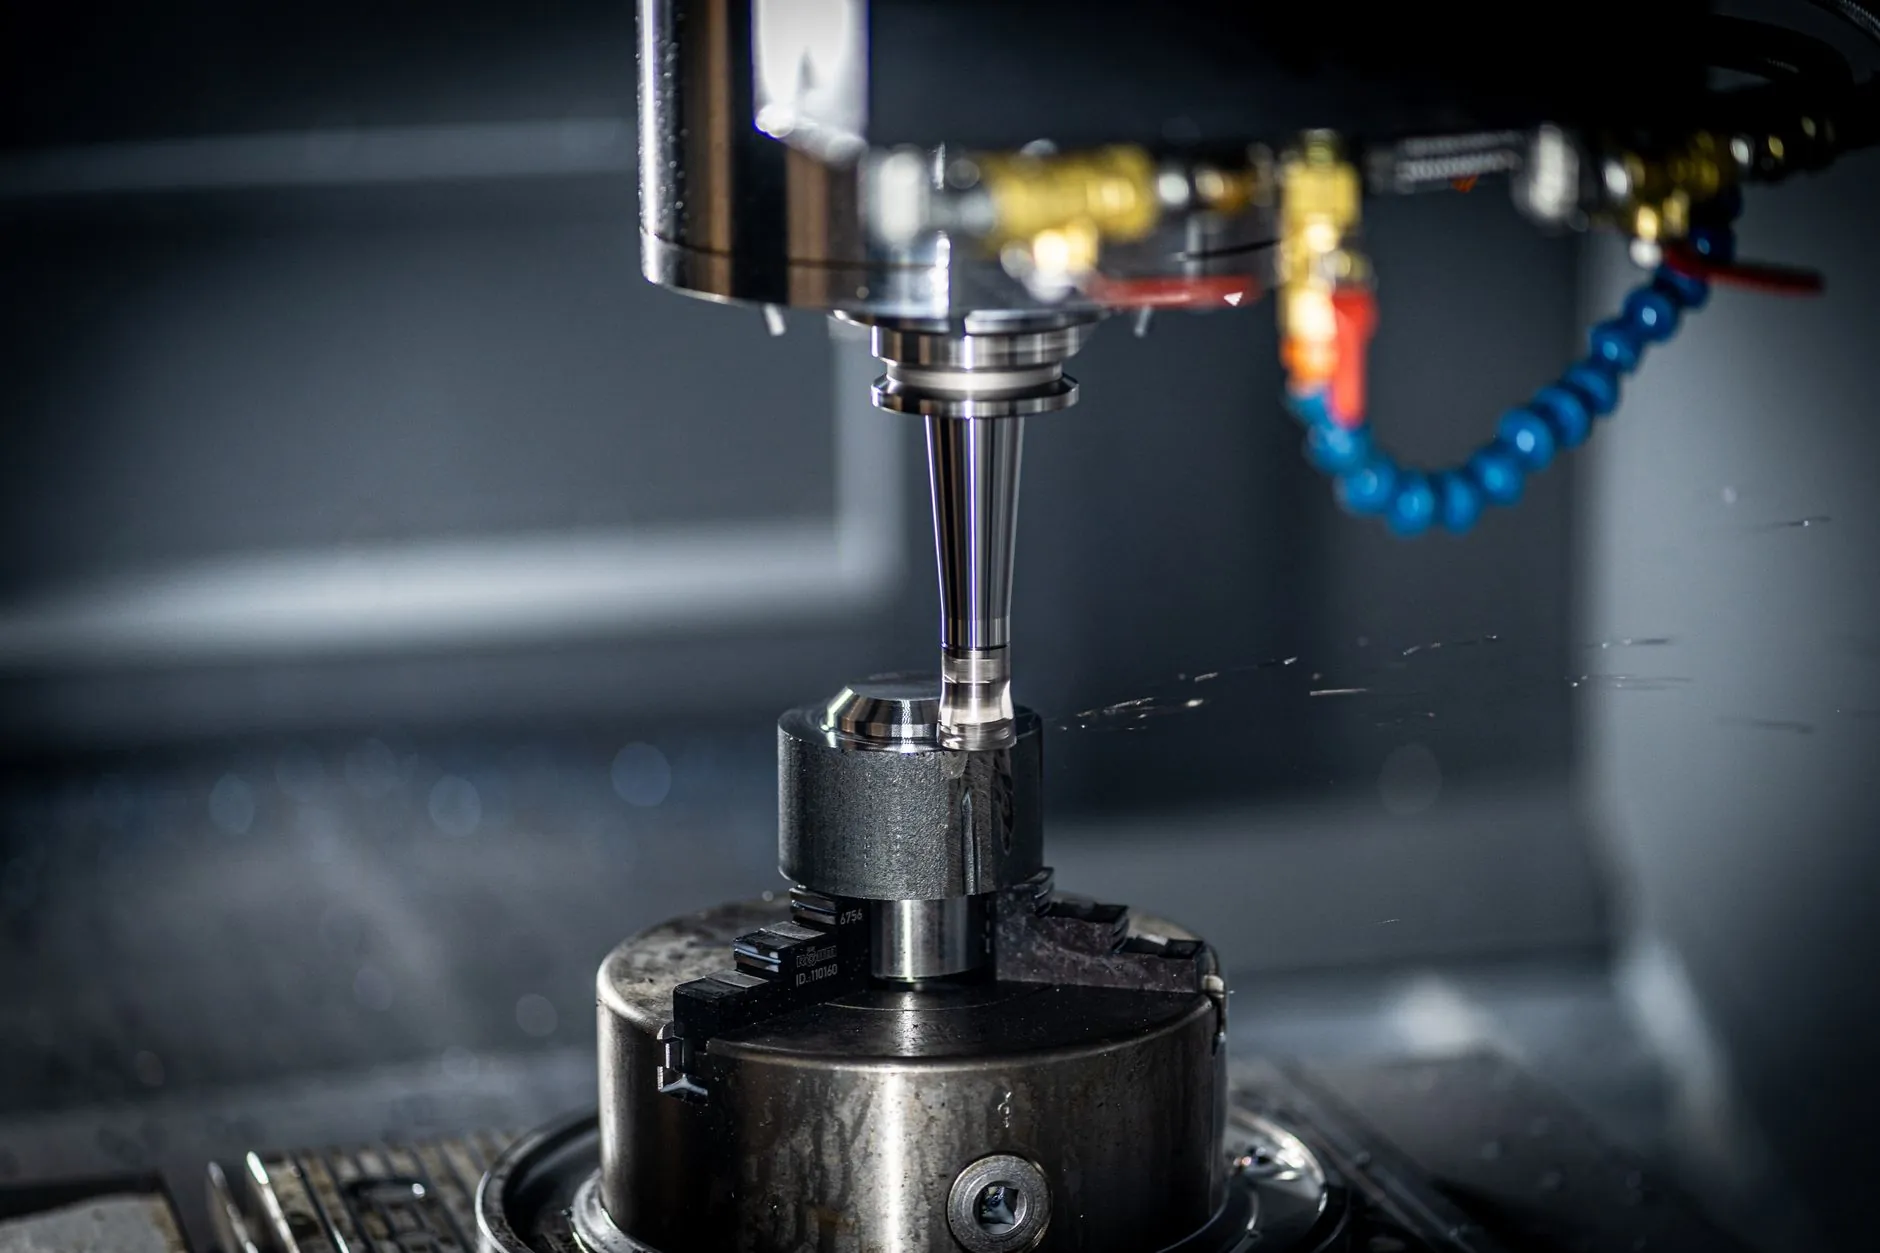
很多采购方拿到设备清单,第一眼看功率,第二眼看价格。但在机械加工现场,真正决定加工能力的是主轴扭矩-转速特性曲线。以我们京美汇机械代理的某款立式加工中心为例,其11kW主轴在1500rpm时输出扭矩可达70N·m,但在6000rpm时骤降至18N·m。如果你常年干铝合金薄壁件,高转速低扭矩区间才是你的主战场;反之,加工45#钢调质件,就得把工作点压在低转速高扭矩区。
实操建议:别只看铭牌上的峰值功率。让供应商提供完整的功率-扭矩曲线图,并把你最常加工的3种材料、5种典型刀具组合代入计算。这一步做扎实了,能避免至少30%的选型失误。
二、定位精度与重复定位精度的“温差”陷阱
这两个参数在样本上往往只差0.005mm,但实际使用感受天差地别。定位精度是单次指令到达的准确度,而重复定位精度是多次往返后的回归一致性——后者才直接决定批量加工的一致性。我们做过一次实测:某国产中端工业设备,标称定位精度0.008mm,重复定位精度0.004mm,但在连续8小时热机后,重复定位漂移达到了0.012mm,直接导致一批法兰盘孔径超差。
所以选型时,务必问三个问题:
- 丝杠是否采用预拉伸结构?
- 光栅尺反馈分辨率是多少?
- 有没有温度补偿算法?
这三个细节,比样本上印的漂亮数字实在得多。
三、刚性指标——用“静刚度”和“动刚度”双重验证
沈阳制造的企业往往对刚性有朴素认知:床身越重越好。但现代高速加工中,动刚度(抵抗受迫振动的能力)比静刚度更关键。一台设备静刚度达到80N/μm,但动刚度只有25N/μm,在8000rpm切削时就会出现再生颤振。京美汇机械在为客户做机械设备选型时,会要求供应商提供锤击试验的频响函数图——这比任何宣传视频都有说服力。
数据对比很直观:同样加工一个直径100mm的P20模具钢型腔,A设备(高静刚度低动刚度)耗时47分钟,表面粗糙度Ra1.6;B设备(动刚度高)耗时32分钟,Ra0.8。时间差15分钟,刀具磨损差30%。这就是刚性的价值。
最后说句实在话。在东北这片工业热土上,沈阳京美汇机械设备有限公司深耕行业十几年,见过太多“参数漂亮”却“干活拉胯”的设备。选型不是看谁家样本印得厚,而是看谁能把上述三个指标讲透、测准、兑现。如果您正在为产线升级发愁,不妨带着实际工件图样来我们车间做一次切削验证——真金不怕火炼,设备也一样。