沈阳机械加工行业设备选型趋势:京美汇机械谈工业设备配套要点
在沈阳制造业向精密化、自动化转型的过程中,机械加工企业面临的设备选型问题正变得比以往更复杂。过去很多工厂买设备只看吨位和价格,现在则要综合考量刚性、热稳定性、控制系统匹配度以及后续的工艺扩展能力。沈阳京美汇机械设备有限公司在长期服务本地机加企业的过程中发现,设备选型是否合理,直接影响后续三到五年的加工精度稳定性和综合运维成本。
刚性匹配比吨位更重要
不少采购人员在挑选机械设备时习惯以机床重量作为刚性判断依据,这在粗加工场景下有一定参考价值,但对精加工和复合加工而言并不全面。真正决定刚性的,是床身结构筋板布局、铸铁牌号与时效处理工艺。沈阳制造领域常见的HT300树脂砂铸铁件,若经过两次时效处理,其残余应力释放更充分,长期重切削下的变形量可控制在微米级。京美汇机械在配套选型时,会重点核对设备厂家的铸件来源与时效工序,而非仅看样本参数。
工业设备配套的三个实操要点
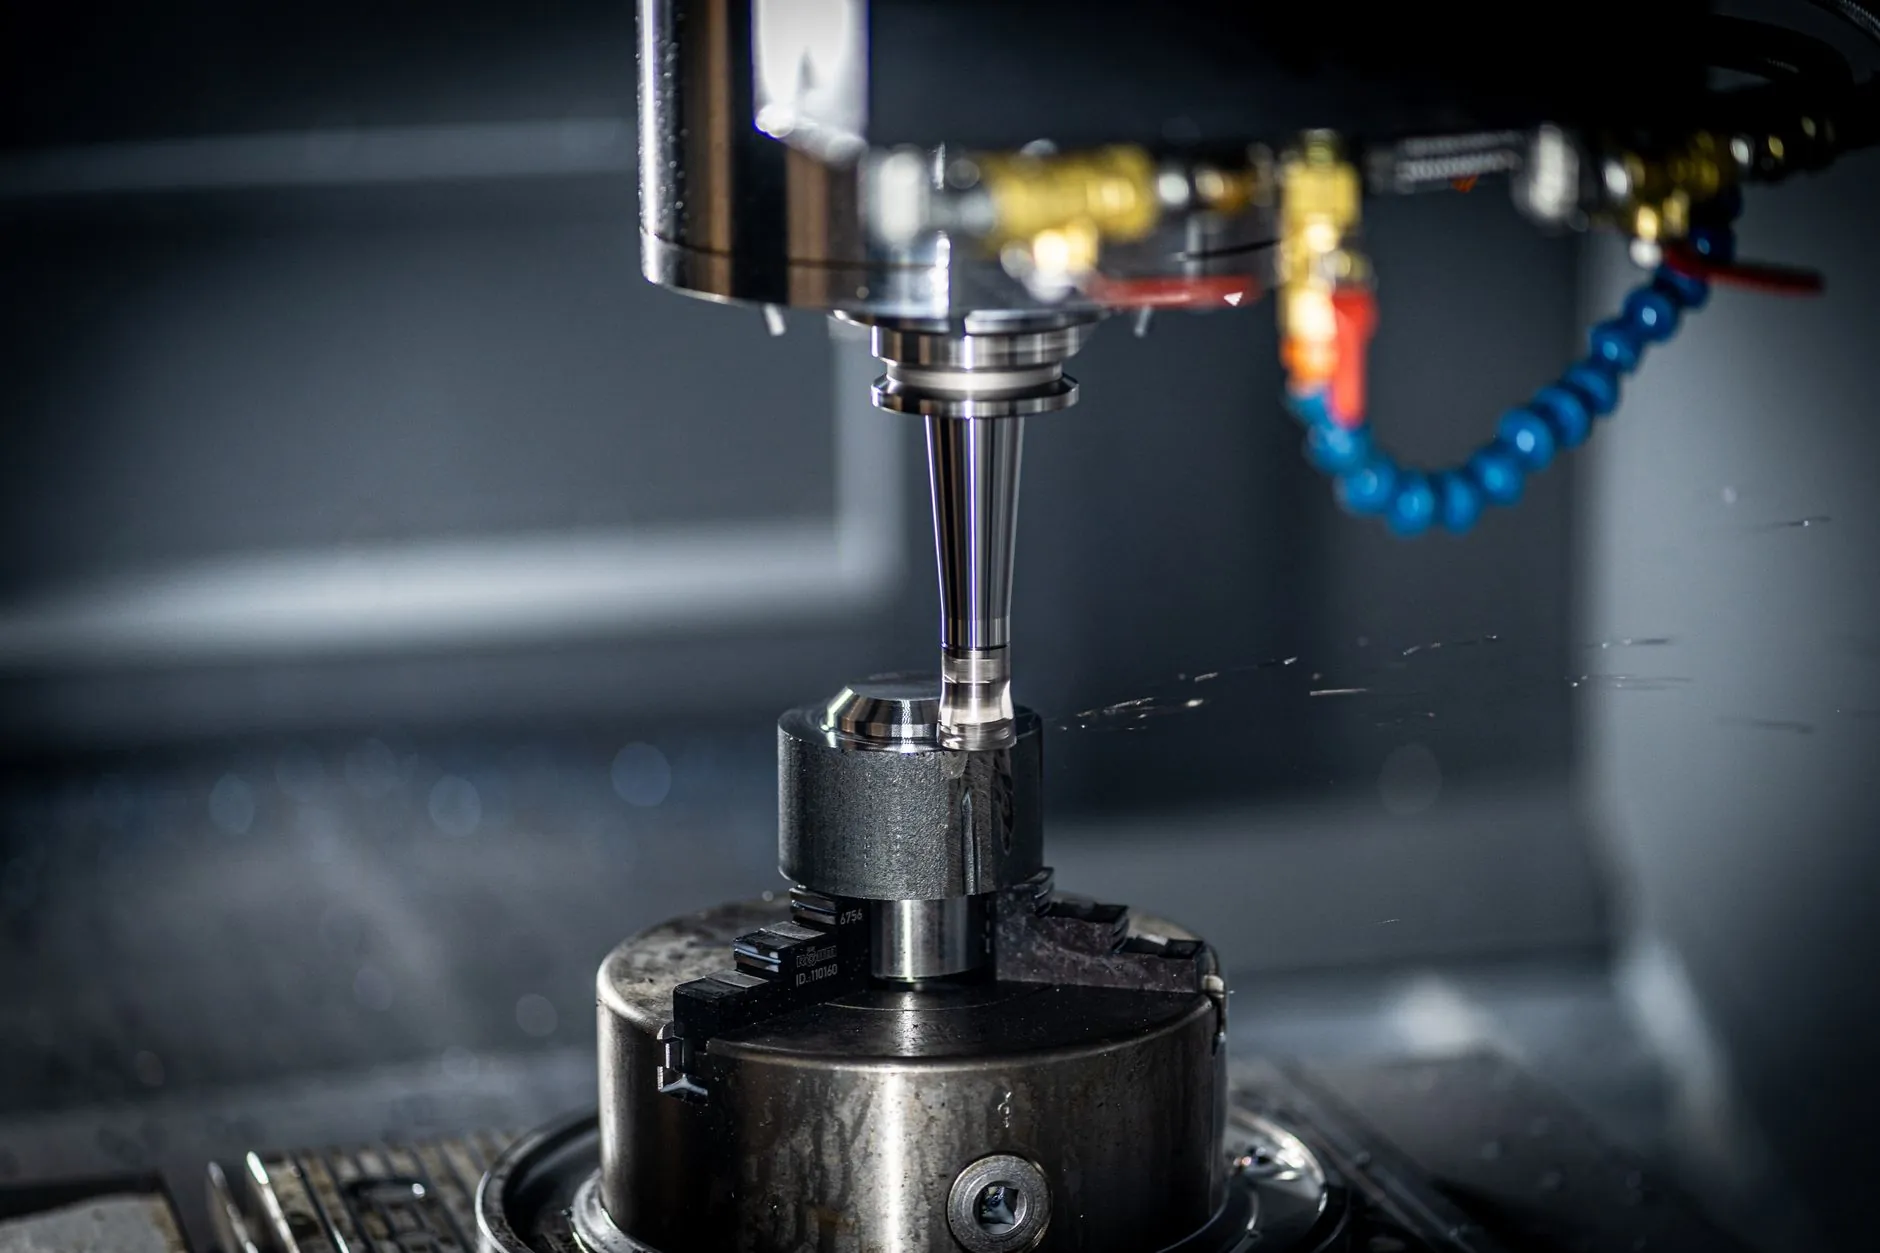
- 主轴与刀柄接口的匹配:BT40与HSK-A63在高速工况下的径向刚性差异明显,转速超过12000rpm时建议优先考虑HSK系列,否则刀柄离心膨胀会带来精度损失。
- 数控系统与工艺习惯的衔接:沈阳不少机加厂操作人员对特定系统界面熟悉度高,选型时应考虑人机交互的延续性,减少培训成本与误操作风险。
- 冷却与排屑系统的适配:深腔加工和难加工材料对高压中心出水的压力等级有明确要求,排屑方式也需与工件材质和批量匹配。
从单机采购转向工艺链配套
当前的一个明显趋势是,机械加工企业不再孤立地采购单台工业设备,而是围绕典型零件族构建工艺链。例如加工液压阀块类零件,从粗铣、精铣到珩磨、清洗,各工序设备的节拍与精度能力需要形成梯度匹配。京美汇机械在协助客户做设备配套时,会先梳理零件工艺路线,再反推各环节设备的规格参数,避免出现"精加工设备等粗加工"的产能错配。这种思路在沈阳制造企业中正逐渐被接受,尤其适用于多品种、中小批量的生产模式。
另一个值得关注的变化是设备数据接口的开放性。具备OPC UA或MTConnect协议支持的机械设备,在后期的产线数字化改造中接入成本更低。选型阶段若忽略这一点,后续加装采集模块的单台成本可能增加数千元。
案例参考:一批阀体零件的设备配置
去年沈阳一家液压件企业计划扩产,零件材料为球墨铸铁,月批量约800件,关键尺寸公差要求±0.02mm。京美汇机械参与配套建议时,推荐了立式加工中心(带光栅尺闭环)配合专机夹具的方案,主轴转速8000rpm、配高压内冷,粗精加工分序完成。投产后单件节拍较原方案缩短约18%,刀具寿命因冷却改善延长了约两成。这个案例说明,设备选型的核心不在于追求高参数,而在于参数与工艺需求的精准咬合。
对于正在规划设备更新的沈阳机械加工企业,建议把选型工作前移到工艺分析阶段,让设备供应商与工艺人员共同参与参数确认。京美汇机械持续关注本地机加行业的设备应用反馈,也愿意为企业在工业设备配套环节提供务实的参考意见。