沈阳京美汇机械:工业设备配套中机械加工精度控制的关键环节解析
日期:2026-11-18
标签:机械设备,工业设备,机械加工,沈阳制造,京美汇机械
在工业设备配套领域,机械加工精度直接决定整套装备的运转平稳性与寿命。沈阳作为老工业基地,沈阳制造的机床与配套件素以刚性足、耐用性强著称,但即便设备基础再好,加工环节中仍有多处细节容易被忽视。沈阳京美汇机械设备有限公司在长期配套服务中发现,精度失控往往不是单一工序造成的,而是装夹、热变形、测量三轮叠加的结果。
精度控制的三个核心环节
机械加工精度的落脚点,可以拆成三个可操作的层面来看。京美汇机械的技术人员在为客户做工艺诊断时,通常按以下顺序排查:
- 装夹与基准统一:定位基准与设计基准不重合,会引入基准不重合误差。批量件建议采用专用工装,减少找正时间的同时把重复定位精度控制在0.01mm以内。
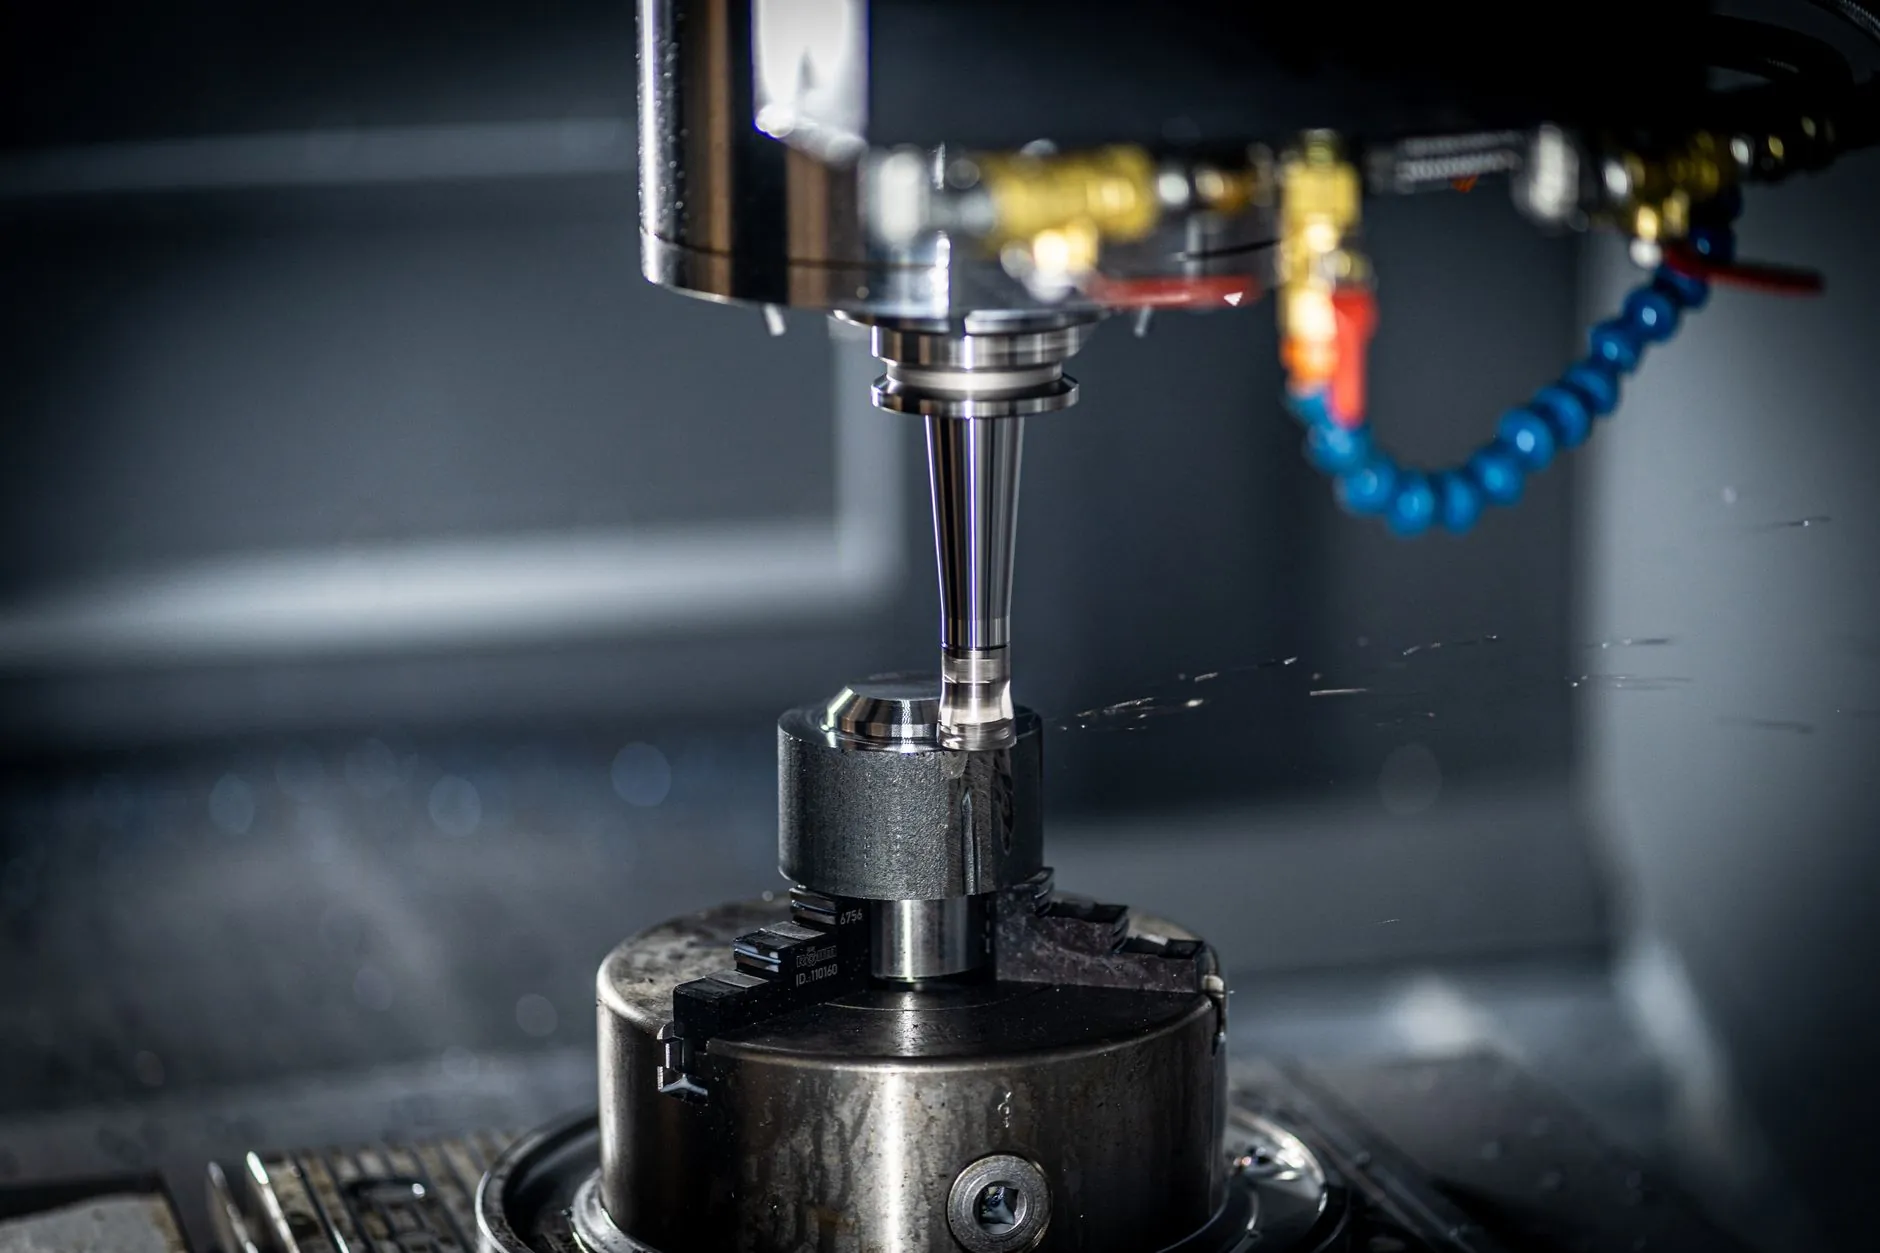
- 切削热与热变形:连续加工20分钟后,主轴与丝杠的热伸长可达0.02~0.05mm。粗精加工分开、精加工前让机床空运转升温至热平衡,是成本最低的补偿手段。
- 测量与闭环反馈:在线测量比事后抽检更有价值。对关键尺寸采用“加工—测量—补偿”的闭环方式,可将尺寸分散度压缩30%以上。
工艺参数与刀具管理中的实操细节
很多精度问题在参数表上就能看出端倪。以常见的45钢轴类件精车为例,进给量从0.1mm/r提高到0.15mm/r,表面粗糙度Ra值可能从1.6μm劣化到3.2μm,而效率提升有限。京美汇机械建议,精加工阶段优先保证机床设备的刚性匹配,而非一味追求切削速度。刀具方面,刀尖圆弧半径与背吃刀量应保持合理比例,磨损带VB超过0.2mm即应换刀,否则尺寸漂移会成倍放大。
值得注意的是,工业设备配套件往往单件小批、品种多,工艺文件如果只写“精车至尺寸”,现场执行就会打折扣。把切削三要素、刀具型号、冷却方式写进工序卡,才是可复制的精度保障。
常见问题与排查思路
现场反馈最多的三类问题:尺寸忽大忽小、圆度超差、表面振纹。尺寸不稳定优先查热平衡与刀具磨损;圆度超差多与主轴径向跳动或卡盘夹紧力不均有关;振纹则要区分是刀具颤振还是机床结构共振,可通过改变主轴转速做验证。沈阳京美汇机械设备有限公司在配套服务中积累的排查清单,能帮助客户把停机诊断时间缩短一半左右。
精度控制没有一劳永逸的方案,关键在于把装夹、热变形、测量三个变量纳入日常管理。对于扎根沈阳制造的配套企业而言,京美汇机械更看重的是把工艺经验沉淀成可执行的作业规范,让每一批机械设备配套件的一致性经得起装配现场的检验。