机械加工与设备配套如何选型?沈阳京美汇对比分析不同方案
在沈阳制造产业集群中,机械加工与设备配套的选型直接关系到产线节拍、良品率和全生命周期成本。很多企业在采购机械设备时习惯只比价格和吨位,却忽略了工艺匹配度与后续配套兼容性,结果设备到场后出现夹具不配套、精度冗余或能耗偏高等问题。选型不是简单的参数对照,而是一套从加工对象反推设备能力的系统方法。
先定工艺路线,再谈设备参数
选型的第一步不是看设备样本,而是把零件的材料、批量、公差带和表面要求摊开分析。以常见的箱体类零件为例,批量在500件以下、孔系位置度要求±0.02mm时,立式加工中心配合专用工装往往比卧加更经济;批量上万件则要考虑专机或柔性线的节拍平衡。沈阳京美汇在为客户做工业设备配套时,通常先做工艺路线评审,把粗加工余量分配、热处理穿插节点和基准统一问题定下来,再锁定设备规格,这样能避免"大马拉小车"造成的投资浪费。
三类常见配套方案的对比
从实际项目看,机械加工设备配套大致分三种路径,各有适用边界:
- 通用设备+柔性工装:适合多品种小批量,换型靠快换夹具和程序调用,初始投入低,但对操作者技能依赖大,换型时间通常在30-60分钟。
- 专机+自动上下料:适合单一品种大批量,节拍可压到通用方案的60%左右,缺点是柔性差,产品换代时改造成本高。
- 加工单元+机器人配套:介于两者之间,通过机械设备与物流系统的集成实现无人化夜班,投资回收期一般在2-3年。
选择哪条路径,关键看产品生命周期和订单波动幅度,而不是单纯看单价。
精度冗余与能耗:容易被忽视的两笔账
不少采购方倾向"精度往高了买",但定位精度0.005mm的设备和0.01mm的设备价差可能达到30%以上,而实际工艺窗口只用到后者。精度冗余带来的不只是采购成本,还有对恒温环境、基础刚性和维护频次的更高要求。能耗方面,液压系统与全电方案在连续加工工况下的电费差异,按两班制测算一年可拉开数万元。沈阳京美汇机械在方案对比中会把这两项折算进五年持有成本,让选型决策有数据支撑。
去年一家做液压阀块的客户,原计划采购三台高精度卧加,经工艺分析后改为两台标准卧加加一台专机,配合统一基准的工装方案,投资降低约两成,节拍反而提升。这类案例说明,机械加工选型的核心是工艺组合优化,而非单机堆砌。
配套兼容性决定投产速度
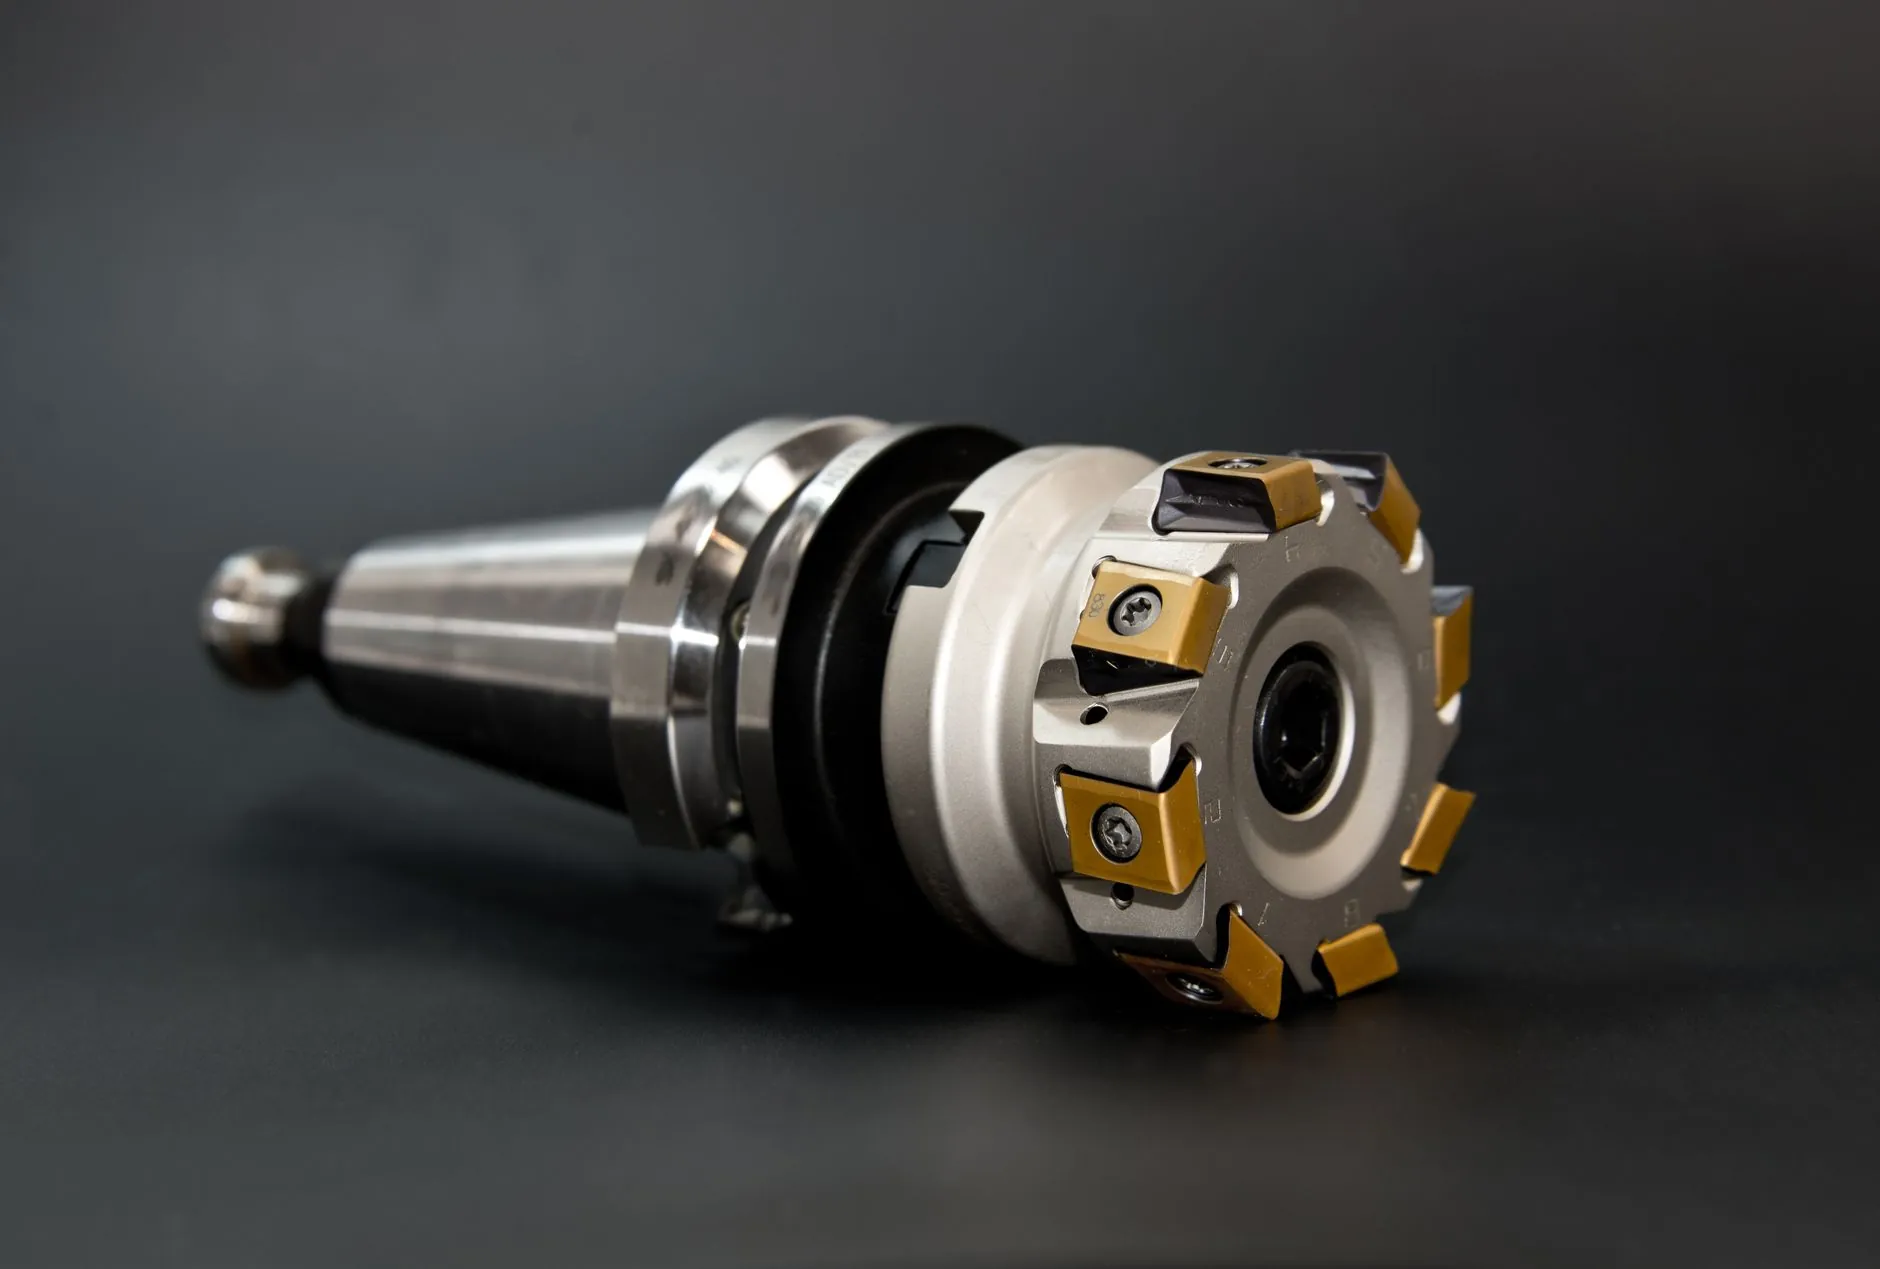
设备选型还要往前看一步:夹具接口、刀柄系统、排屑方式和预留的自动化接口是否统一。沈阳制造企业中不少产线升级时卡在"新设备接不进老物流"上,根源就是前期没做接口规划。建议在采购技术协议中明确工业设备的通信协议、I/O预留点和工装基准,京美汇机械在交付配套方案时会同步输出接口清单,减少现场调试的反复。
选型做得好,设备是产能;选型做得糙,设备就是包袱。把工艺路线、批量特征、持有成本和接口兼容四件事理清楚,京美汇机械愿意作为本地配套方,陪企业把这笔账算细、算准。