机械加工与设备配套服务对比:沈阳制造企业如何按需选择方案
接到非标订单时,是自己添置机械设备建产线,还是把工序外包给配套服务商?这是沈阳不少制造企业在扩产或接新单时反复权衡的问题。选错方案,轻则设备闲置吃利润,重则交期失控丢客户。下面从行业现状、技术要点到落地方法,把两条路径拆开对比。
自购设备与外包配套:成本结构差异在哪
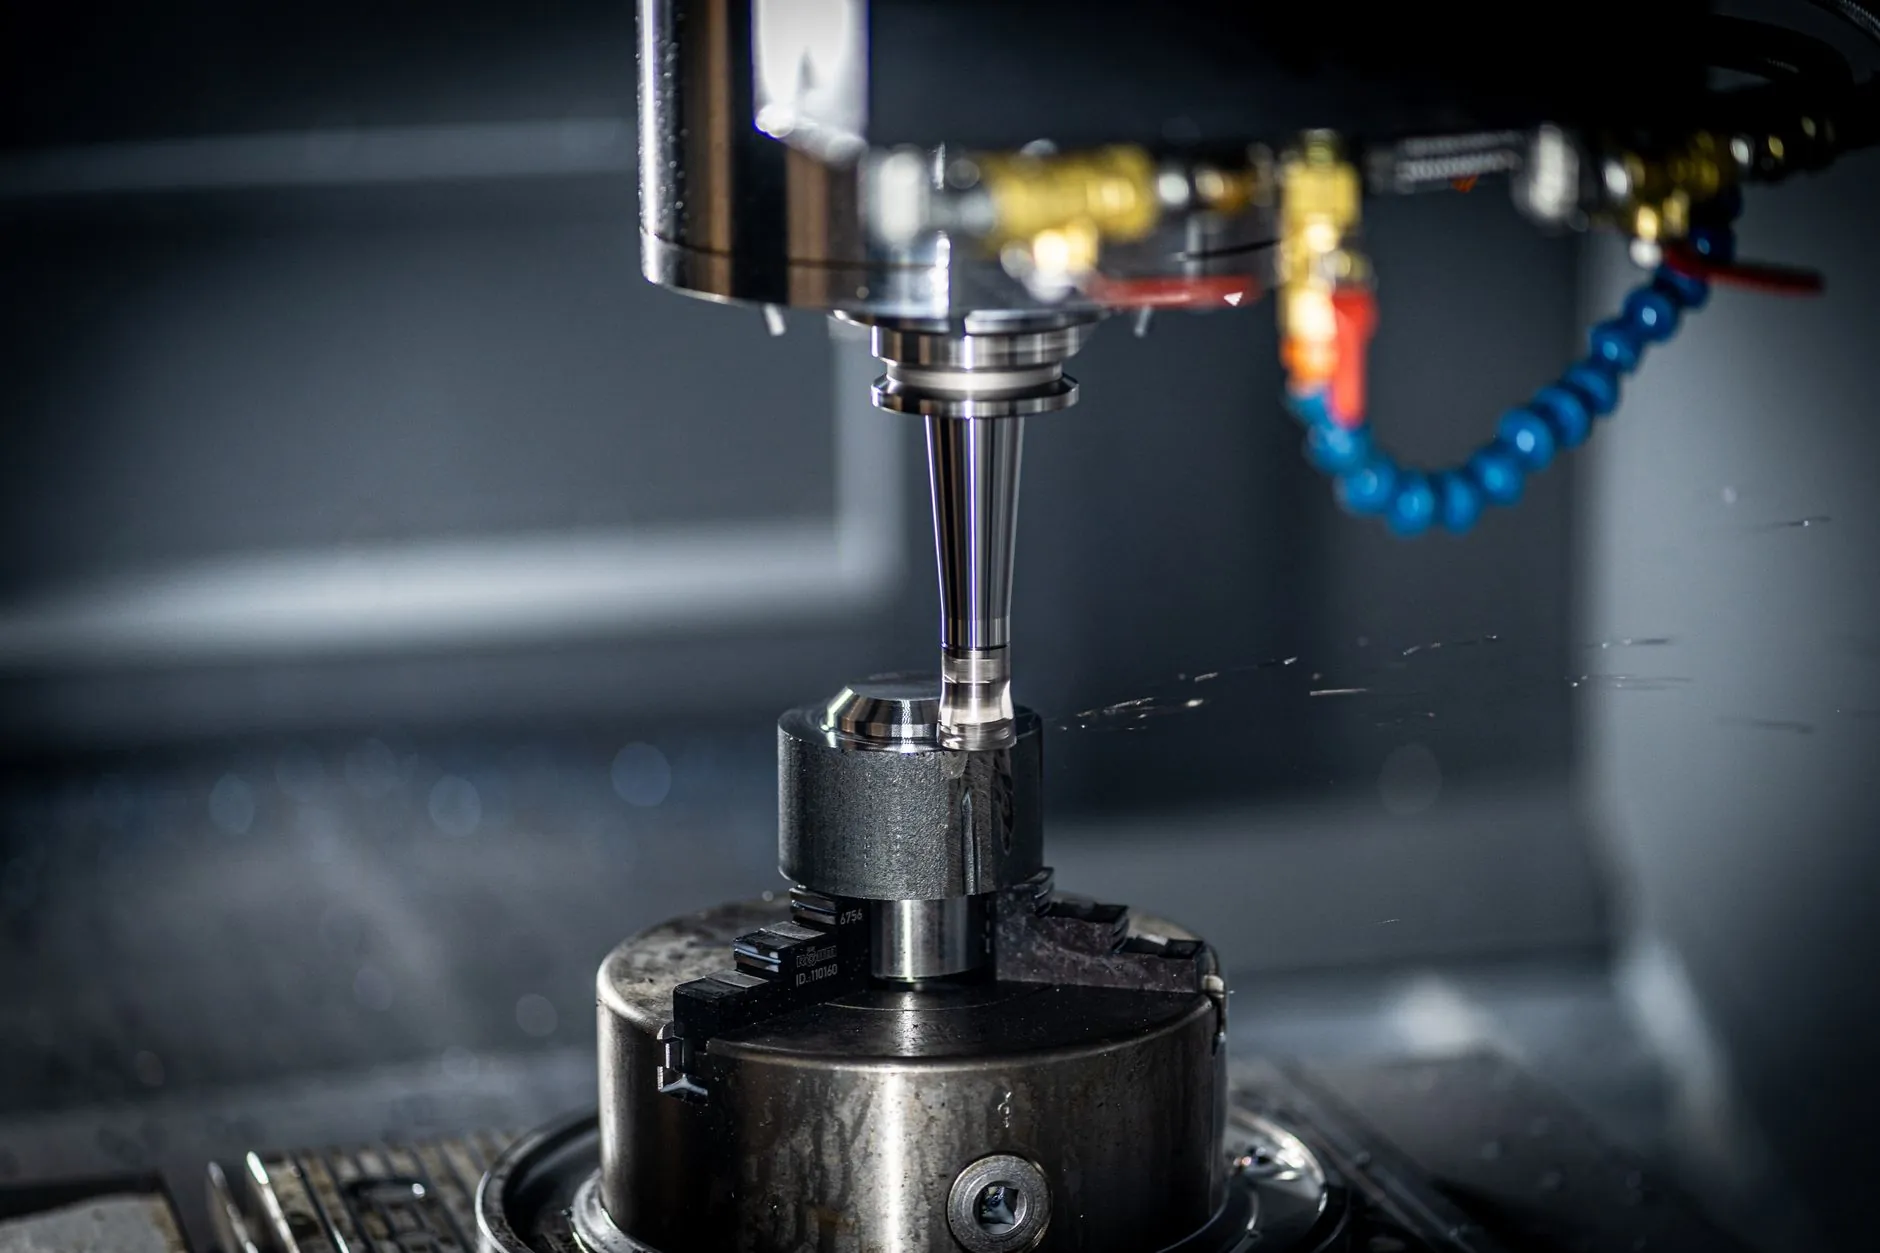
自建产能的核心逻辑是"以量摊薄"。一台中端立式加工中心加上夹具、刀具、检测仪器,前期投入通常在几十万元量级,只有当同类工序的年加工工时稳定在较高水平时,单件成本才具备优势。反之,订单波动大、工序种类杂的企业,设备综合利用率(OEE)往往压在50%以下,折旧和维护费用反而成为负担。
外包配套则把固定成本转化为变动成本。沈阳本地的机械加工配套圈层较为成熟,车、铣、磨、钣金、热处理各环节都有专业化分工,企业按图纸和工艺要求询价即可。代价是对供应链的依赖度上升,交期与质量管控需要额外的管理投入。
按需选择的三个判断维度
实际操作中,建议从以下三个维度做量化判断,而不是凭感觉拍板:
- 工序稳定性:同一工序连续6个月以上的月均工时是否超过设备盈亏平衡点,这是自购的硬门槛;
- 精度与工艺壁垒:涉及薄壁件变形控制、难加工材料(如钛合金、高温合金)时,配套商的工艺积累往往比自己从零摸索更快;
- 响应速度要求:研发试制阶段改图频繁,本地配套的灵活性优势明显;批量稳定后,再考虑把关键工序收回自做。
沈阳制造企业的一个常见做法是"混合模式":核心工序自有工业设备保障,辅助工序和峰值产能交给配套商消化,既守住质量底线,又避免重资产沉淀。
设备配套服务中的技术细节
无论走哪条路,工艺文件的完整性都决定最终效果。外包时,图纸之外的装夹方案、基准选择、热处理顺序若交代不清,返工率会显著上升。自购设备时,则要关注设备与现有产线的接口匹配——比如数控系统的通讯协议、工装夹具的通用性,这些细节直接影响换型效率。
以箱体类零件为例,定位基准与设计基准不重合时,需要提前做尺寸链换算;批量加工中引入在线检测或首件三坐标复核,能把废品率控制在较低水平。这类工艺经验,正是京美汇机械在服务本地客户时反复强调的部分。
从趋势看,沈阳制造正朝着"轻资产+强工艺"的方向演进,企业对设备配套的需求从单纯代工转向工艺协同。能否提供从图纸评审到成品交付的一站式支持,正在成为配套服务商的核心竞争力。选方案之前,先把自身的工序结构算清楚,答案往往就清晰了。