沈阳机械设备行业动态:工业设备精度维护的关键技术要点解析
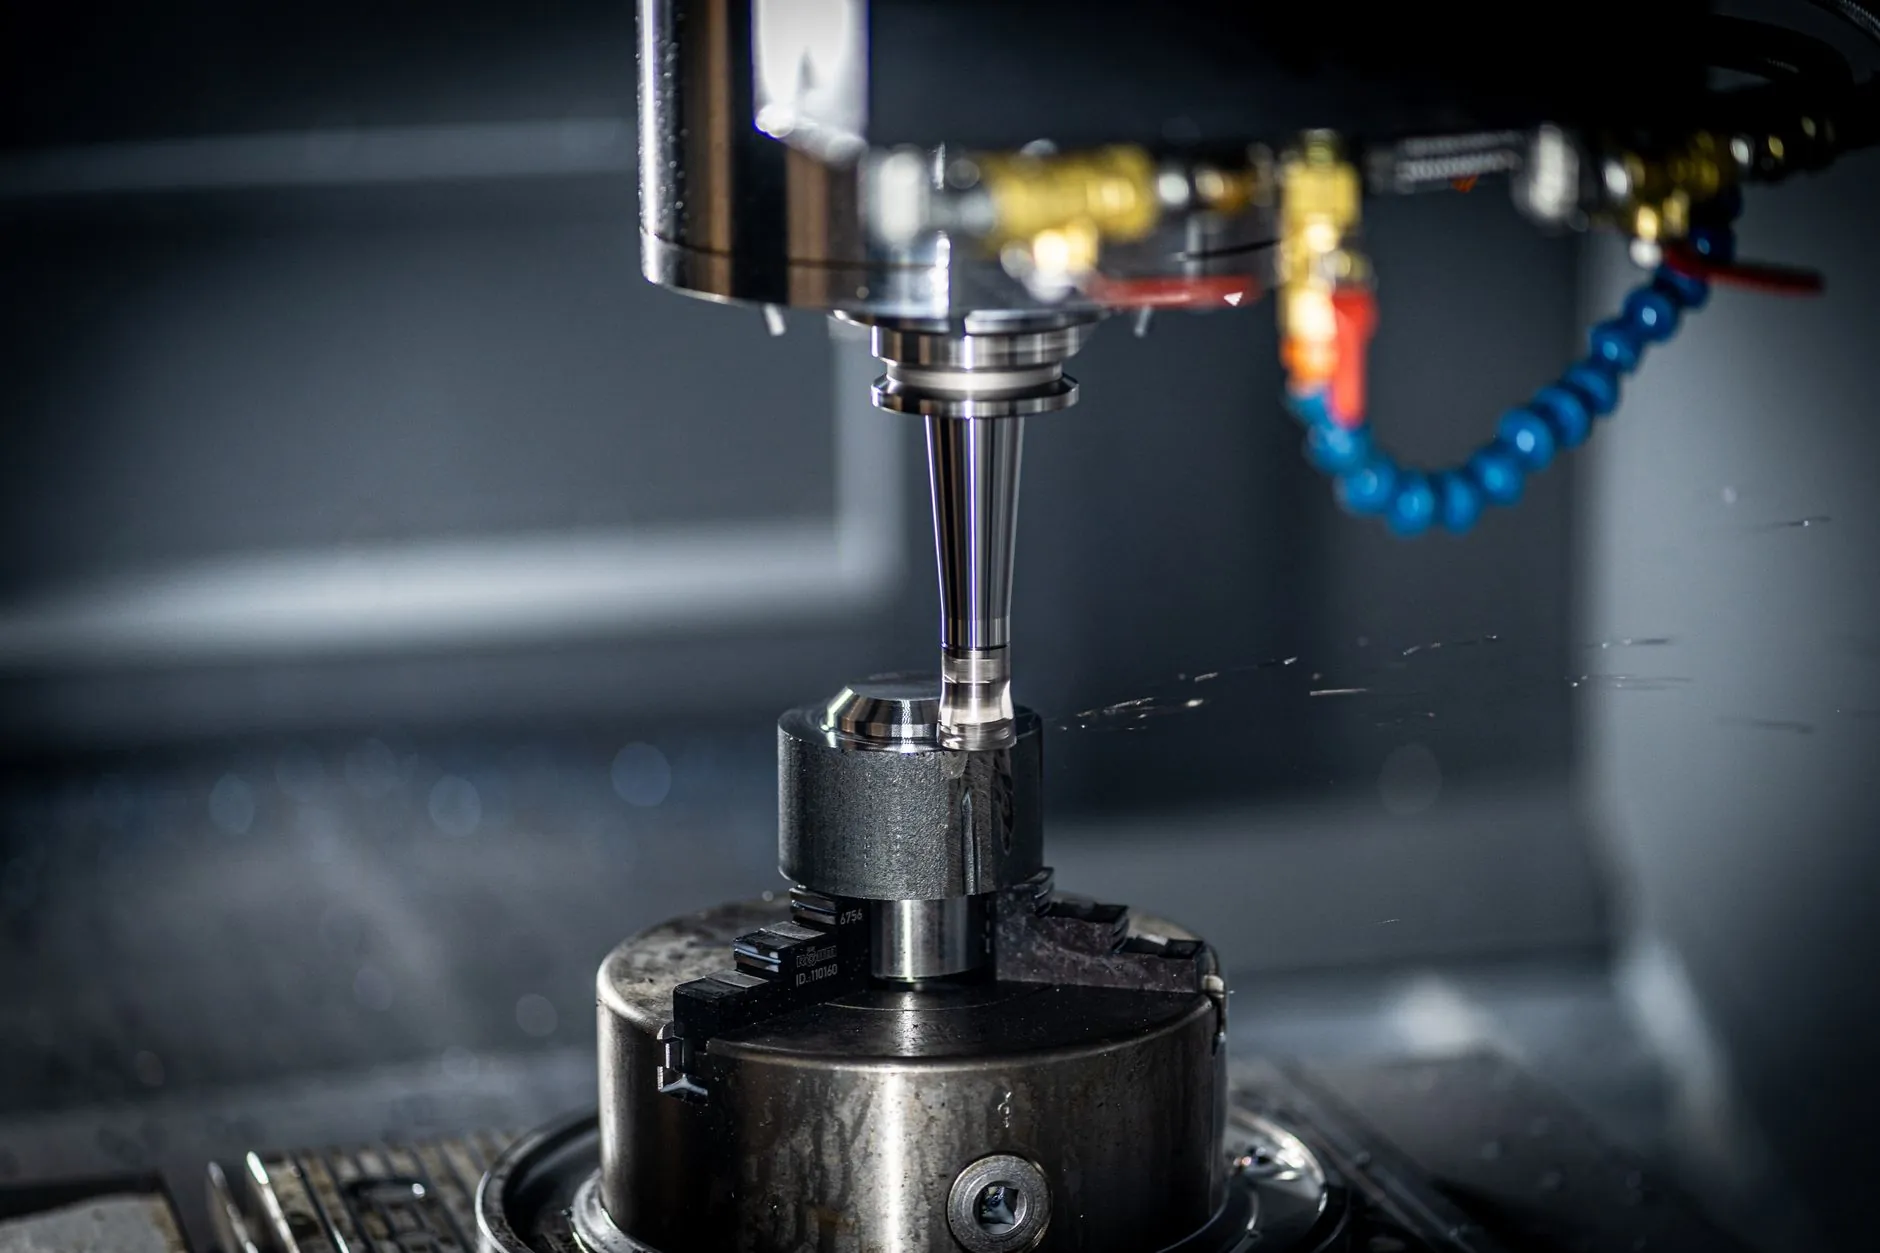
在沈阳制造一线跑了十几年现场,见过太多精度问题的根源并不在设备本身有多差,而是维护环节缺乏系统方法。一台加工中心跑满三年后,定位精度从出厂时的0.005mm漂到0.02mm以上,很多车间管理者第一反应是"设备老化了",实际上热变形、导轨磨损、丝杠预紧力衰减才是真正的推手。工业设备的精度维护,本质是一场跟误差源的持久战。
精度漂移的三个隐蔽源头
机械加工中精度漂移最常见的诱因,按现场统计大致分三类:热变形(占比约40%-50%)、几何精度衰减(约25%-30%)、伺服与反馈系统偏差(约15%-20%)。热变形之所以排第一,是因为主轴连续运转2小时后温升可达15-25℃,一根1米长的滚珠丝杠在温差10℃时热伸长量约0.12mm——这个数字足以让IT7级公差直接报废。几何精度衰减则更多体现在导轨面磨损和丝杠预紧力下降上,尤其重切削工况下导轨局部磨损速率可达轻切削的2-3倍。

可落地的精度维护实操方法
京美汇机械在服务客户时,通常建议把精度维护拆成"日-周-季"三级动作,而不是等到精度超差再救火:
- 每日:开机后空运转预热15-20分钟再首件加工,主轴转速逐步升至工作转速的80%,让热平衡先建立起来;
- 每周:用激光干涉仪或球杆仪抽检关键轴定位精度,记录趋势数据而非只看单次是否合格;
- 每季度:检查丝杠预紧力、导轨润滑膜状态,清理导轨防护罩内积屑,对直线导轨进行力矩复检。
特别要提的是润滑管理。很多精度问题追溯到最后是导轨润滑不足导致干摩擦,磨损速率成倍上升。建议按设备手册的润滑周期执行,但高负荷工况下应缩短20%-30%的间隔。沈阳地区冬季车间温差大,液压油和润滑脂的黏度选择也要随季节调整,这一点常被忽略。
数据对比:有维护与无维护的差距
我们跟踪过两组同型号加工中心的使用数据,对比结果很能说明问题:
- 执行系统精度维护的设备,三年后定位精度保持在0.008mm以内,废品率稳定在0.5%以下;
- 仅做故障维修的设备,同期定位精度已降至0.025mm左右,废品率攀升至2.1%,且主轴轴承更换周期缩短约40%。
换算成成本,后者的年度质量损失和维修支出合计比前者高出数万元。对沈阳制造企业而言,精度维护不是额外开销,而是直接对冲废品和停机损失的投入。

工业设备的精度管理,说到底是一套可量化、可追溯的日常机制。京美汇机械在机械设备选型与维护支持中,一直强调把精度数据当成生产指标来管,而不是出了问题再补。设备会老,但精度可以管住——这才是机械加工车间真正的竞争力所在。