沈阳京美汇机械设备:工业设备选型中的技术要点与配套方案解析
在东北老工业基地振兴的大背景下,沈阳制造正经历从传统粗放型向精密化、自动化方向的深度转型。不少企业在扩产或技改时发现,工业设备的选型失误往往不是出在预算上,而是出在对工艺匹配度的判断偏差——一台参数漂亮的设备,放到实际产线上却可能因为刚性不足、热变形控制差或配套不合理而拖累整体效率。这个问题在机械加工领域尤为典型。
选型前必须厘清的三个技术维度
设备选型的核心不是比参数表,而是比"工艺适配度"。以数控加工中心为例,很多采购方盯着主轴转速和快移速度,却忽略了整机刚性与热稳定性这两个决定长期精度的关键指标。刚性不足的设备在重切削工况下会让刀量被迫下调,实际效率反而低于参数保守但结构扎实的机型。
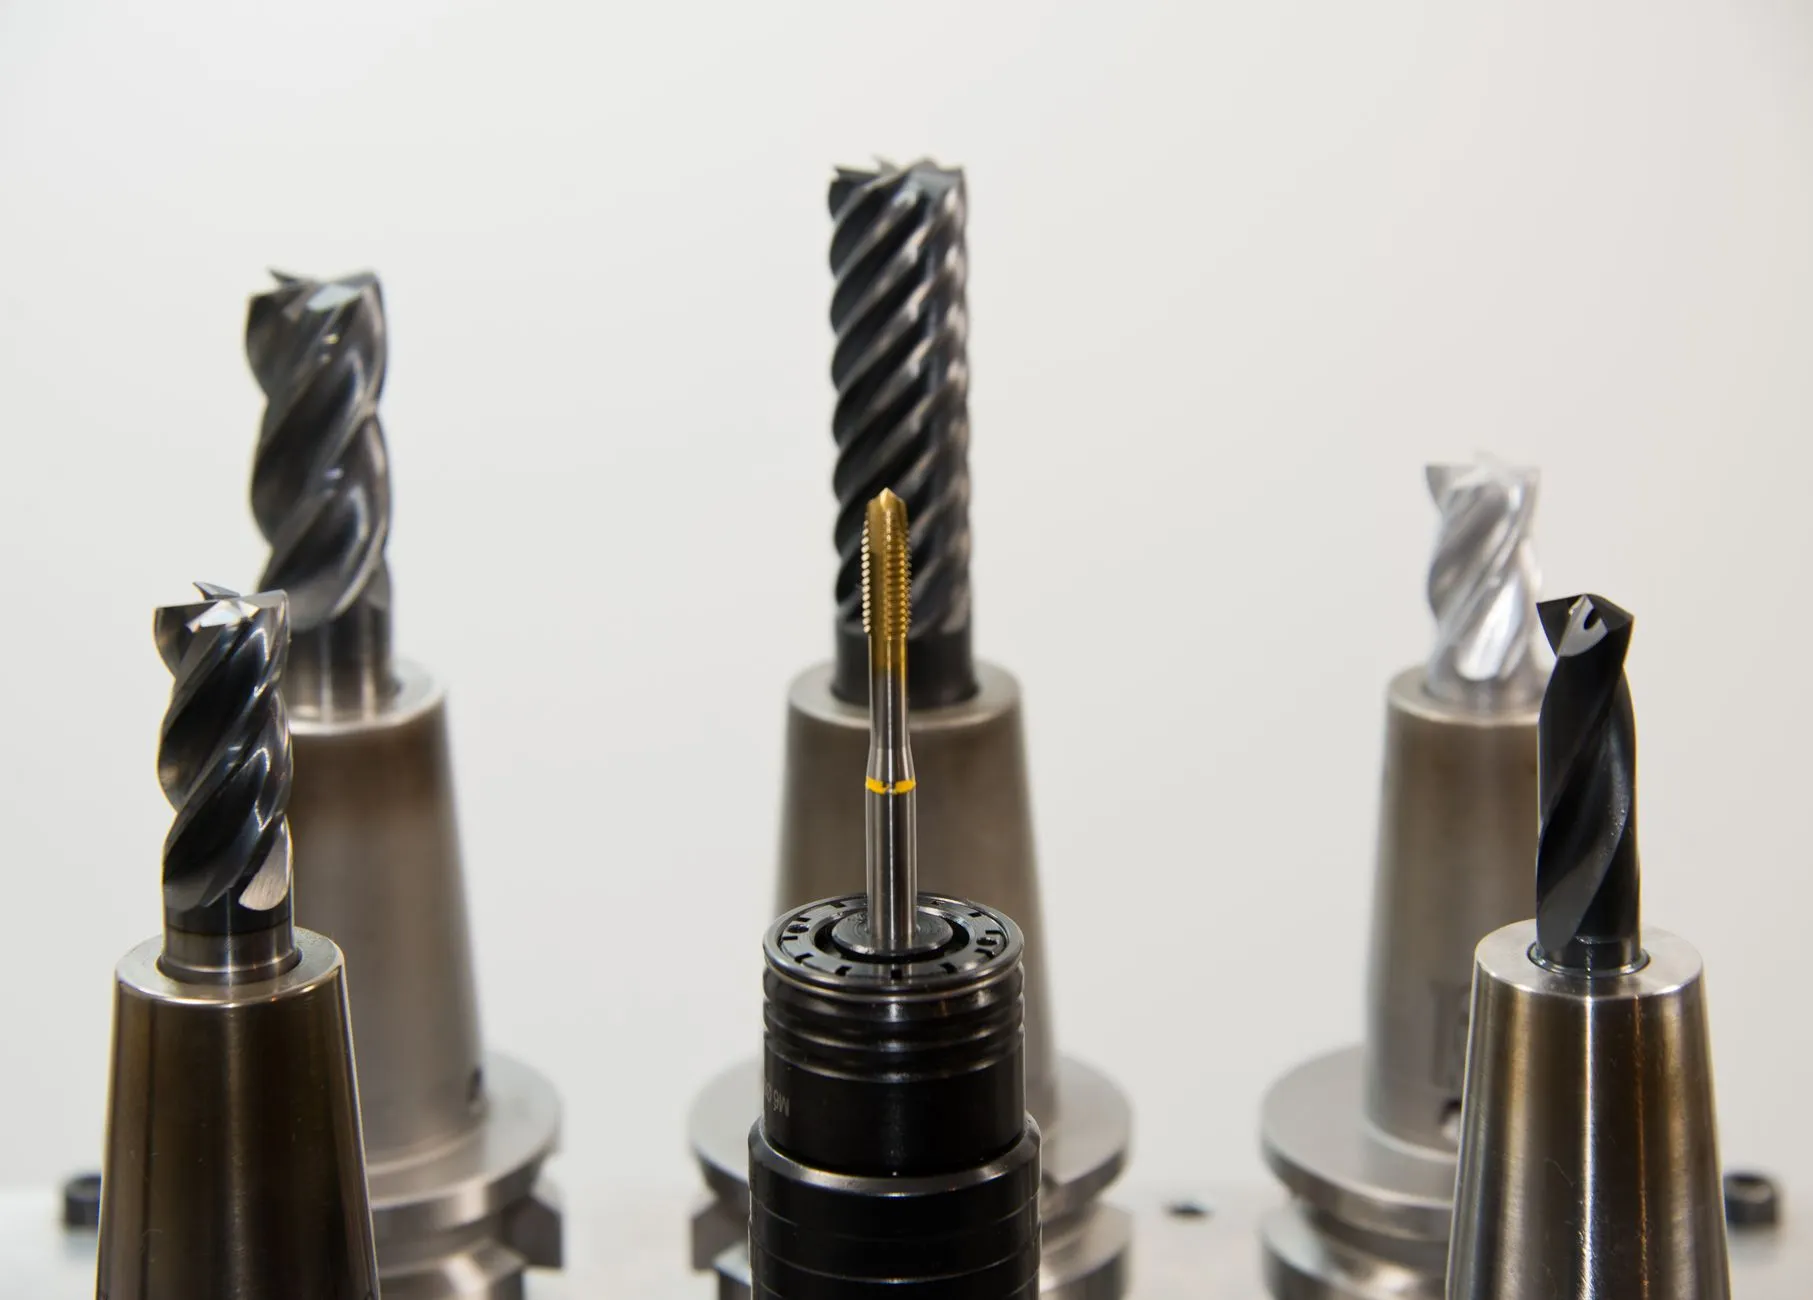
另一个容易被低估的维度是配套兼容性。工装夹具接口、刀库容量、排屑方式、冷却液供给系统——这些看似外围的环节,直接决定了设备到厂后的调试周期和综合稼动率。沈阳京美汇机械设备在服务本地客户时发现,约三成的选型返工源于配套方案与原有产线不衔接,而非主机本身的问题。
刚性、精度与热管理的工程逻辑
从技术原理看,机床的加工精度衰减主要来自三个方向:结构变形、热位移和振动。铸件时效处理是否充分、导轨预紧力是否合理、主轴冷却回路设计是否到位,这些细节在出厂验收时未必暴露,却会在连续加工两三个月后逐渐显现。有经验的选型人员会要求供应商提供满载连续加工的热位移测试曲线,而不是只看静态精度检测报告。
在机械加工实践中,一个可执行的判断方法是:用典型工件做试切验证。带上自己的毛坯和刀具,按实际切削参数跑一轮,测量首件与第20件的尺寸偏差。这个数据比任何样本手册都直观。京美汇机械在为客户做设备配套方案时,通常会把试切环节前置到选型阶段,避免"买了再调"的被动局面。
配套方案的落地建议
设备到位只是起点,配套方案的质量决定了产能爬坡的速度。几个值得注意的实操要点:
- 电气与气源预留:提前核算总功率与压缩空气流量,避免多台设备同时启动时的瞬时压降影响主轴与气动夹具稳定性;
- 地基与减振:精密加工设备建议独立基础,与冲压、锻造等振动源保持足够距离,必要时加装减振垫;
- 刀具与工装同步规划:设备采购周期通常短于非标工装制作周期,两者应并行推进,否则设备到场后可能"等工装"闲置数周。
这些环节看似琐碎,却是机械设备投资回报率真正落地的地方。沈阳制造企业近年来在智能化改造中积累的经验也印证了一点:设备本身的性能差距在缩小,而配套方案与工艺管理的差距在拉大。
回到选型本身,建议企业建立一套简明的评估清单——刚性验证、热稳定性数据、配套兼容性核查、试切结果、售后响应时效,五项打分后再做决策。京美汇机械作为扎根沈阳的工业设备服务方,更倾向于把技术沟通做在合同之前,用工艺数据说话,而不是靠参数表竞标。设备选型从来不是一次性的采购动作,而是产线能力建设的第一步。