机械加工与设备维护怎么选?沈阳京美汇机械设备提供配套方案
在沈阳制造产业集群中,机械加工与设备维护往往被当作两个独立环节来管理,结果导致停机频发、加工精度波动、维护成本居高不下。实际上,从设备选型到日常保养,再到加工工艺的匹配,三者之间存在紧密的技术耦合关系。沈阳京美汇机械设备有限公司在服务本地客户的过程中发现,把机械设备的维护策略与加工需求统一规划,能显著降低非计划停机率。
机械加工与设备维护为何需要配套考虑
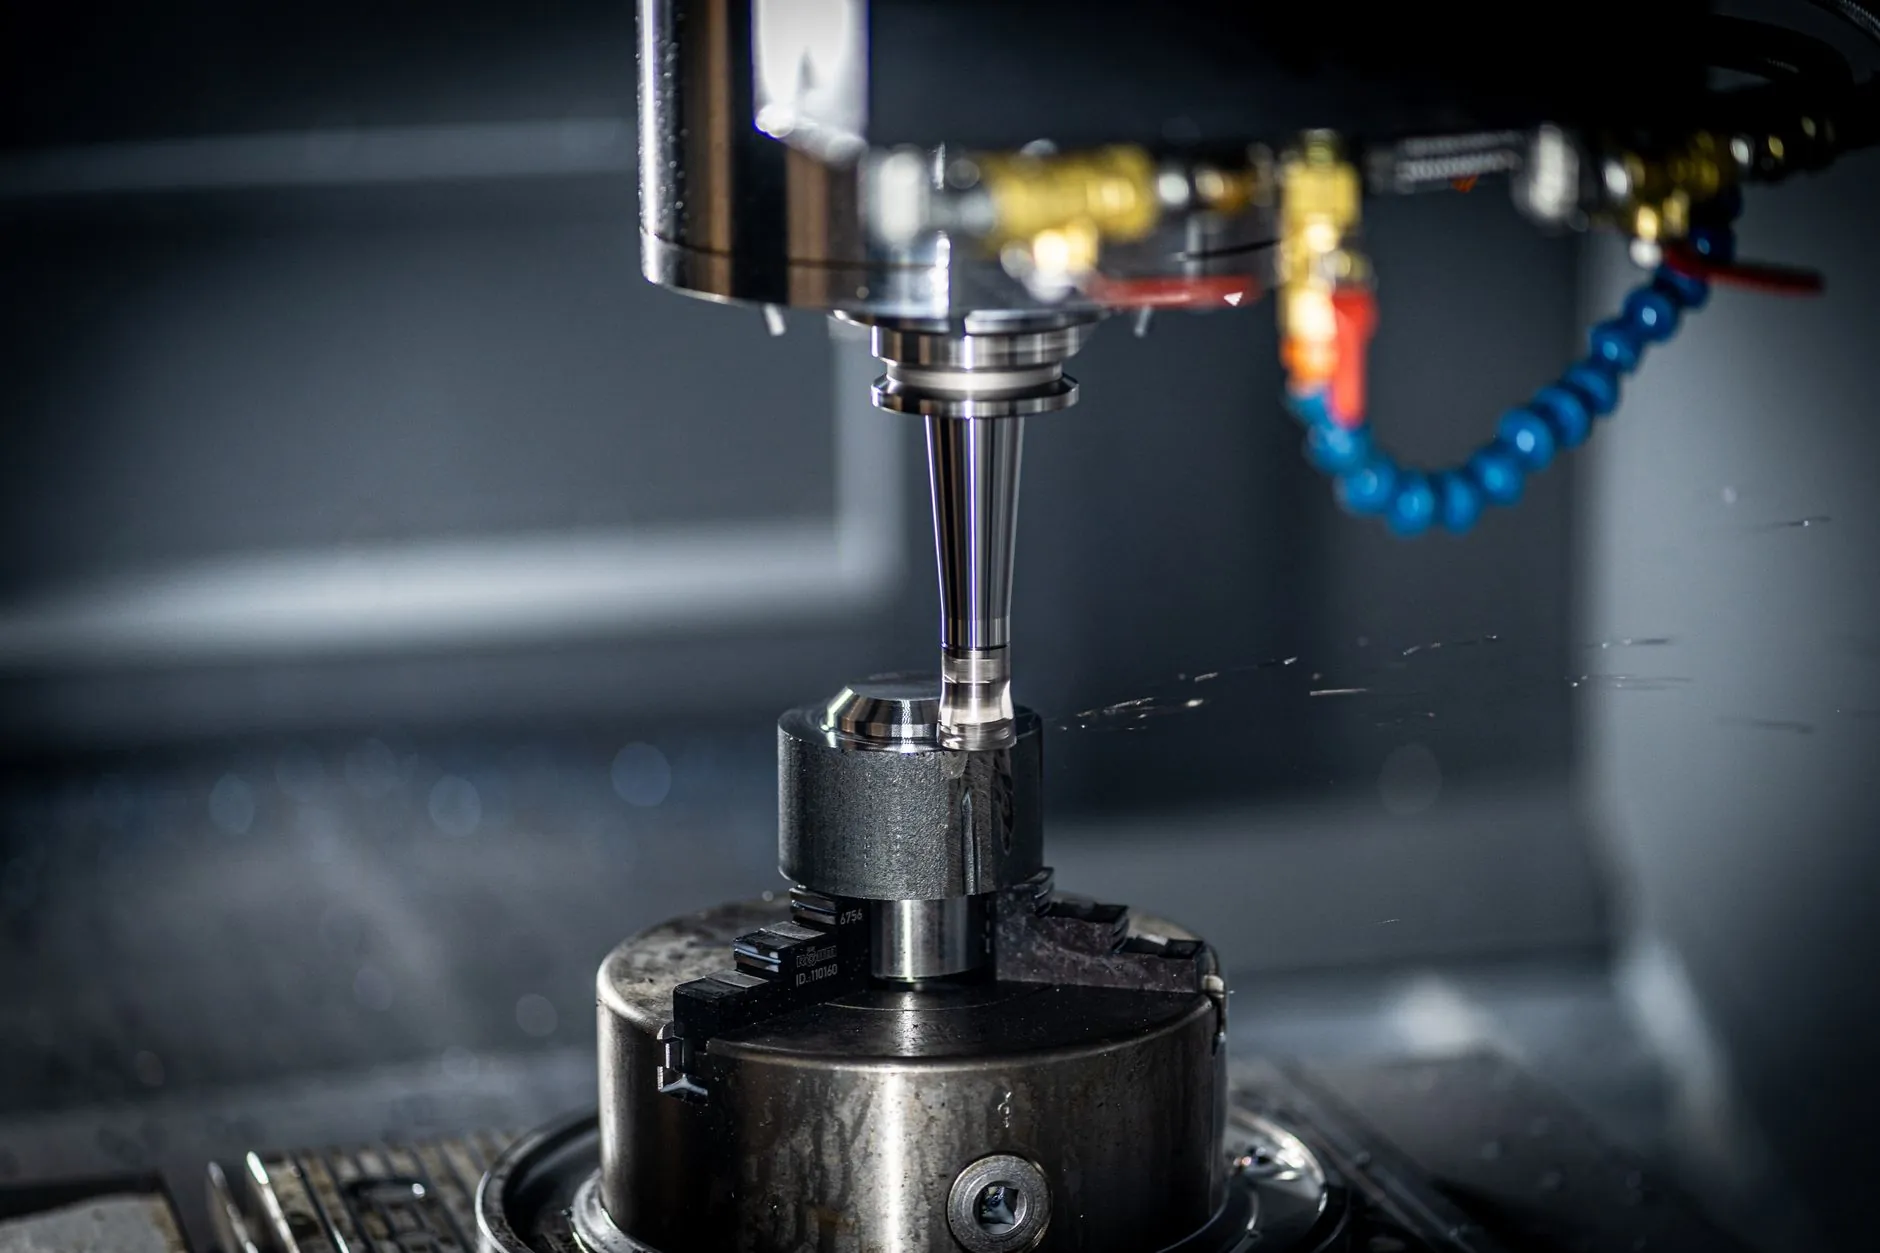
机械加工的核心诉求是尺寸精度、表面质量和加工效率,而这三项指标直接受设备状态影响。以一台立式加工中心为例,主轴径向跳动超过0.02mm时,镗孔圆度就会明显超差;导轨润滑不足会导致快移轴反向间隙增大,直接影响轮廓加工精度。很多工厂在精度下降时才安排检修,此时往往已经产生了批量废品。
设备维护的逻辑则不同——它关注的是磨损趋势、润滑周期、电气老化等渐进性指标。把维护数据与加工质量数据打通,才能实现工业设备的预测性维护。京美汇机械在配套方案中通常建议客户建立“精度—维护”联动台账,每季度记录关键几何精度,同步对照润滑和易损件更换记录。
配套方案的三个技术层次
一套可落地的配套方案,通常需要覆盖以下三个层面:
- 选型匹配层:根据加工材料、批量、公差等级反推设备刚性、主轴功率和控制系统分辨率。例如加工铸铁件与加工铝合金薄壁件,对机械设备的阻尼特性和热对称性要求截然不同。
- 维护策略层:按设备利用率划分保养等级。两班制运行的加工中心,润滑脂补充周期通常为单班制的60%左右;切削液浓度需每周检测,浓度偏低会加速导轨和丝杠锈蚀。
- 工艺优化层:通过调整切削参数降低设备负载。比如将硬质合金面铣的每齿进给量控制在0.08~0.12mm/z,既能保证效率,又能减少主轴轴承的冲击载荷。
日常执行中的关键注意事项
不少工厂的维护计划停留在“坏了再修”阶段,这里有几个容易被忽视的技术细节:
- 导轨润滑不能只看油位。集中润滑系统的分配器堵塞时,油位正常但导轨实际处于干摩擦状态。建议每月检查各润滑点出油情况。
- 主轴热变形需要预热。高精度加工前应空运转15~20分钟,使主轴达到热平衡,否则首件尺寸容易偏小。
- 切削液pH值控制在8.5~9.5之间。低于8.0时细菌繁殖加快,不仅发臭,还会腐蚀机床漆面和铝合金工件。
沈阳制造企业多为多品种小批量模式,设备切换频繁,维护窗口碎片化。京美汇机械的建议是利用换产间隙完成点检,而不是等周末集中停机。
常见问题与应对思路
客户经常问到的一个问题是:加工精度不稳定,到底是设备问题还是工艺问题?判断方法并不复杂——先查设备几何精度和反向间隙,若均在允差内,再排查刀具跳动、夹具刚性和切削参数。另一个高频问题是维护成本控制,其实通过油液检测和振动监测,可以把大修周期从“定期”转为“按状态”,反而更经济。
沈阳京美汇机械设备有限公司在机械加工与设备维护配套方面积累了本地化经验,能够根据客户的实际工况提供从选型建议到维护计划的全流程支持。把京美汇机械的配套思路用起来,设备综合效率的提升往往比单纯换新设备更划算。