沈阳京美汇机械设备:工业设备选型中的关键参数与配套方案解析
日期:2026-10-09
标签:机械设备,工业设备,机械加工,沈阳制造,京美汇机械
在金属加工车间里,一台设备的选型失误往往意味着数月的产能损失与数十万的隐性成本。无论是新线投产还是旧机替换,工业设备的选型都不是简单的"看参数、比价格",而是一套围绕工艺需求、精度寿命与系统匹配展开的系统工程。沈阳作为东北老工业基地的核心,聚集了大量机械加工企业,对设备选型的理解也在从经验判断向数据驱动转变。
选型前必须厘清的三个核心参数
很多采购负责人拿到供应商样本时,第一眼关注的是价格和外形尺寸,但真正决定设备能否融入产线的,是以下三个常被忽视的参数:
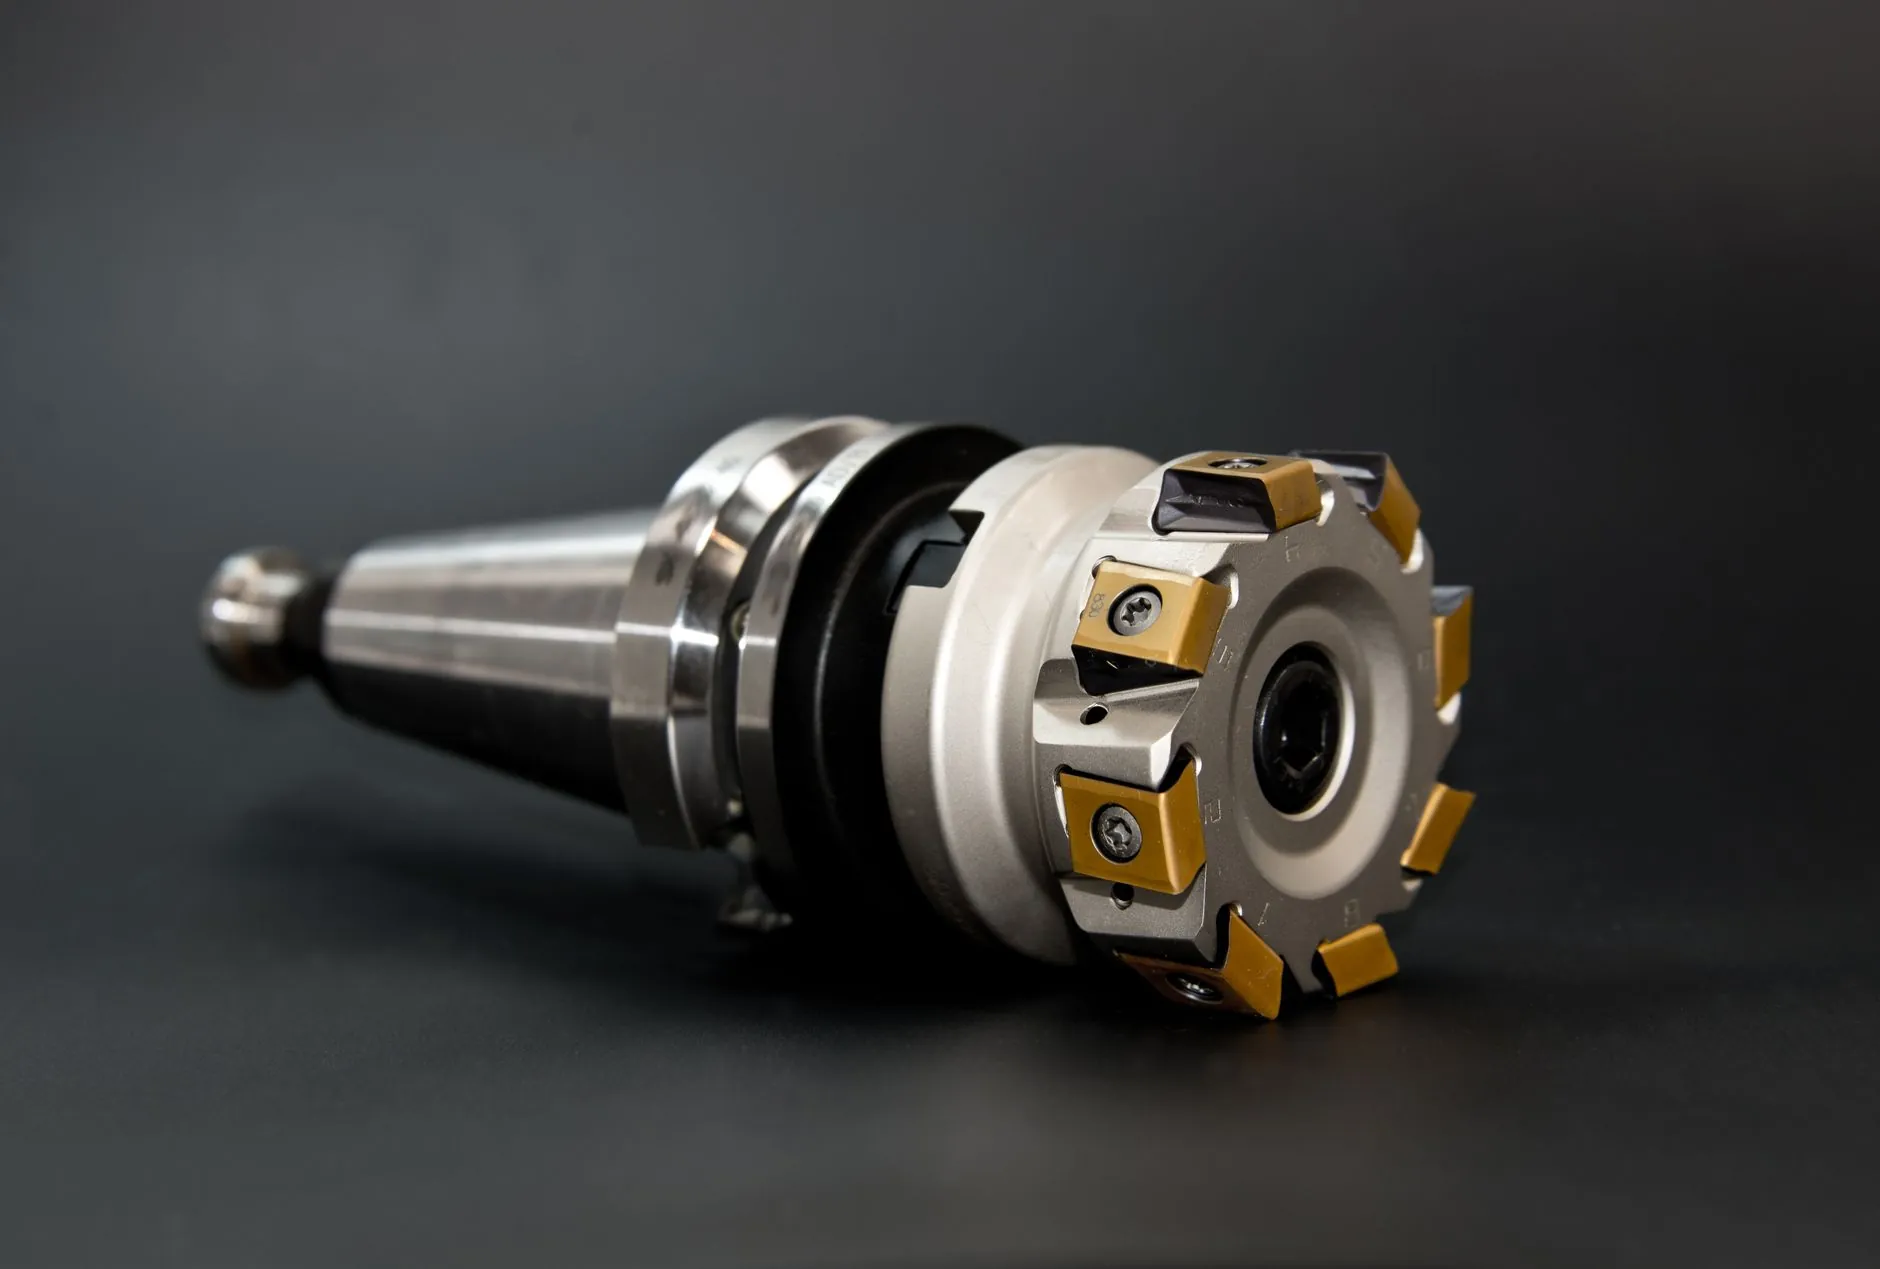
- 刚性系数与切削能力匹配:以加工中心为例,主轴锥孔规格(BT40/BT50)直接决定了可承载的刀具直径与切削扭矩。若长期进行重载铣削却选用BT40机型,主轴轴承寿命会急剧下降。
- 定位精度与重复定位精度:前者影响首件加工质量,后者决定批量生产的尺寸一致性。对于精密机械加工场景,重复定位精度应控制在±0.005mm以内。
- 系统兼容性与自动化接口:设备是否预留机器人上下料接口、是否支持主流数控系统(如FANUC、SIEMENS)的数据通讯协议,直接影响后续产线自动化升级的可行性。
忽视这些参数,后期改造的成本往往超过设备本身差价的数倍。
配套方案:设备不是孤岛
一台性能优异的机械设备,如果配套方案不到位,实际产出可能只有标称能力的六成。沈阳京美汇机械在服务本地客户时发现,常见配套短板集中在冷却排屑、电力配置与工装夹具三个环节。
冷却排屑系统若容量不足,连续加工两小时后切削液温度升高,工件热变形直接导致尺寸超差。电力配置方面,大功率工业设备启动瞬间的电流冲击可能触发车间总闸保护,需提前核算变压器余量。工装夹具的定位面精度若低于设备精度一个等级,再好的机床也加工不出合格零件。
建议在设备采购同期完成配套清单的逐项确认,而非等设备到厂后再"边装边改"。
实践中的选型建议
结合沈阳及周边地区机械加工企业的实际工况,以下几条经验值得参考:
- 带典型工件到供应商现场试切,记录节拍、表面粗糙度与刀具磨损数据,而非仅看演示件。
- 要求供应商提供同型号设备在相似工况下的连续运行报告,关注故障间隔时间。
- 将沈阳制造的本土服务响应能力纳入评估——设备停机时,24小时到场的本地服务商与72小时到场的异地服务商,对产能的影响截然不同。
沈阳京美汇机械设备有限公司长期扎根工业设备领域,深知选型决策对制造企业的影响。从参数核对到配套落地,京美汇机械更倾向于把问题暴露在签约之前,而不是交付之后。对于正在规划产线升级或设备替换的企业,把选型当作一项技术任务而非采购任务来对待,往往是控制长期成本最有效的方式。