机械加工配套服务如何选?沈阳京美汇机械设备的产品体系解析
在装备制造领域,很多采购负责人都会遇到一个现实问题:手头有一批非标零件需要加工,找大厂排期太长、报价偏高,找小作坊又担心精度和一致性。尤其在沈阳这样的老工业基地,机械加工配套服务商数量众多,但真正能兼顾品质、交期与成本的企业并不多。选错供应商,轻则返工延误,重则影响整机装配精度。
沈阳京美汇机械设备有限公司深耕机械设备与工业设备配套领域多年,服务过不少自动化产线、冶金设备和重型装备的客户。从实际经验看,配套服务的核心差异不在设备吨位大小,而在于工艺体系的完整性和过程管控的颗粒度。
一、机械加工配套的常见痛点
客户反馈最集中的问题通常有三类:
- 精度不稳定——首件合格,批量加工时尺寸漂移,根源往往是机床热变形未补偿或刀具磨损未及时更换。
- 交期不可控——工序外协链条太长,一个热处理环节卡住,整批零件延期。
- 图纸理解偏差——尤其涉及形位公差和表面粗糙度要求时,缺乏工艺评审直接开干,导致成品与设计意图不符。
这些问题表面看是管理问题,底层其实是工艺能力问题。一家合格的机械加工服务商,必须具备从工艺分析到成品检测的闭环能力。
二、京美汇机械的产品体系与工艺逻辑
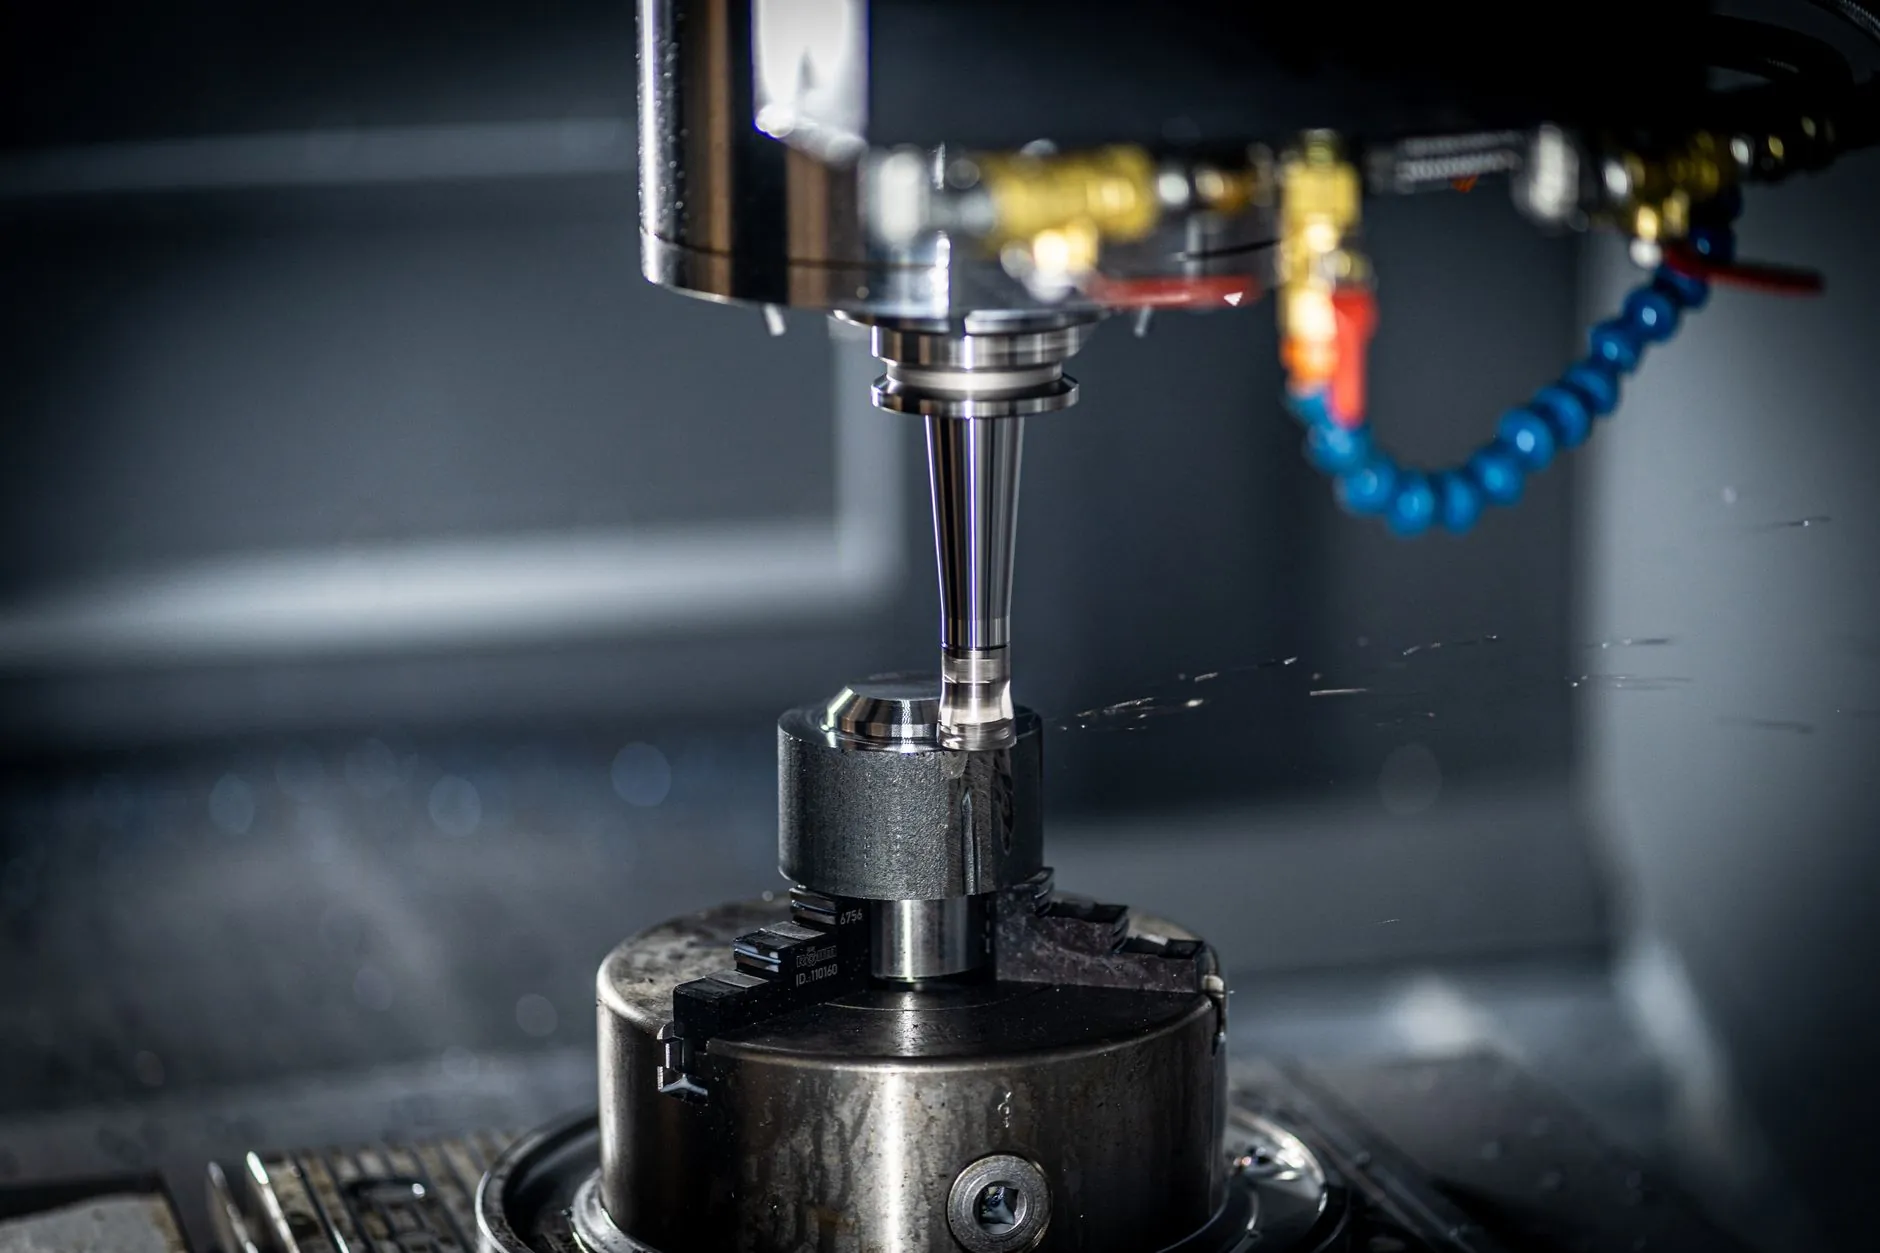
京美汇机械的配套服务覆盖车、铣、刨、磨、钻及热处理等多道工序,重点面向中小批量、多品种的精密零件加工。其设备配置以数控加工中心和高精度车床为主,辅以三坐标测量仪进行终检。这套体系的优势在于工序内聚——大部分加工环节可在厂内完成,减少了外协周转带来的精度损失和时间消耗。
以典型的传动轴类零件为例,从棒料下料到粗车、调质、精车、磨削、键槽加工,整个流程在厂内闭环。工艺员会在开工前完成图纸会审,明确基准选择和公差分配,避免“干到哪算哪”。
品控环节的几个关键动作
- 首件全尺寸检测:不只看关键尺寸,形位公差同样纳入首检范围。
- 过程抽检频次锁定:根据批量大小和工序能力指数,设定每N件抽检一次。
- 刀具寿命管理:建立换刀记录,避免因刀具磨损导致的尺寸渐变。
这些动作看起来并不复杂,但能坚持执行的企业并不多。沈阳制造的底蕴在于产业工人对工艺纪律的敬畏,这一点在批量配套中体现得尤为明显。
三、如何评估一家机械加工配套商是否靠谱
结合行业经验,建议从四个维度考察:
- 工艺评审能力:能否在报价阶段就指出图纸中的加工难点和潜在变形风险。
- 检测手段:是否有三坐标、粗糙度仪等量化检测设备,而非仅靠卡尺通止规。
- 过程记录:能否提供关键工序的加工参数和检测数据追溯。
- 响应速度:技术沟通是否顺畅,变更需求能否快速评估。
京美汇机械在这些方面的做法是:技术对接由工艺工程师直接参与,减少销售转述带来的信息衰减;检测报告随货附送,关键尺寸逐一标注实测值。这种透明度对于工业设备整机厂来说,意味着来料检验环节可以大幅简化。
从行业趋势看,机械加工配套正在从“单工序代工”向“工艺总包”演进。整机厂越来越倾向于把一整个模块的加工和装配交给一家供应商,这对配套企业的工艺整合能力提出了更高要求。具备多工序内聚能力、品控体系扎实的机械设备服务商,将在这一轮分工细化中获得更多机会。沈阳京美汇机械以工艺闭环和检测透明为支点,正在这条路上稳步推进。