沈阳京美汇解析:机械设备在工业制造中的关键作用与选型要点
在沈阳铁西区的一家汽车零部件配套厂里,一条机加工线因一台关键数控机床的主轴轴承失效而整线停摆,日均产能损失超过2000件。这类场景在工业制造领域并不少见——机械设备的可靠性直接决定了生产系统的OEE(设备综合效率)。很多工厂在采购阶段关注价格,却忽略了设备与工艺匹配度、全生命周期维护成本等隐性因素,最终在量产阶段付出更高代价。
一、机械设备在工业制造中的核心价值
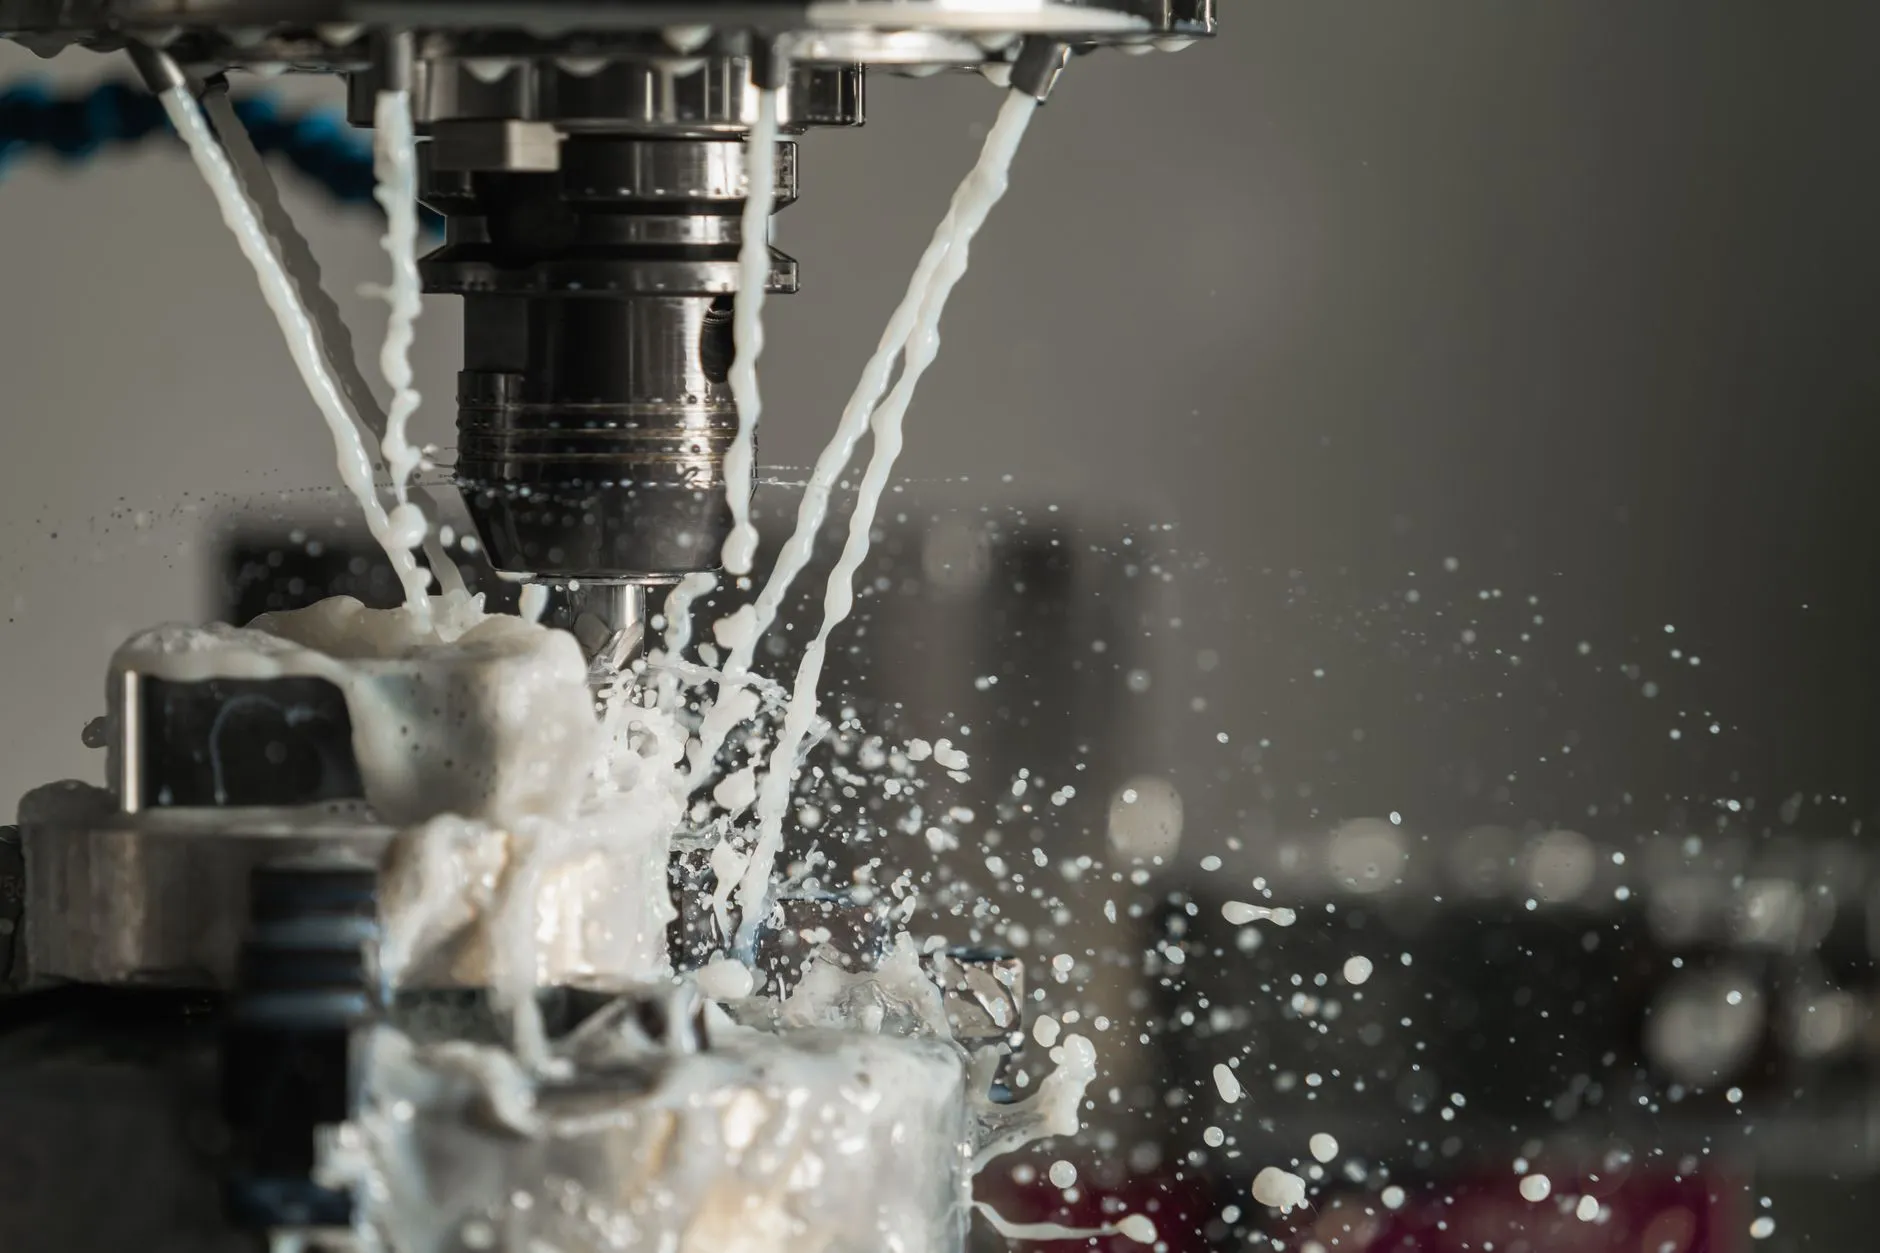
工业设备并非孤立的生产工具,而是串联起工艺、质量和交付节奏的基础设施。以一台加工中心为例,其定位精度每下降0.01mm,就可能造成批量孔位超差,进而触发整批返工。更深层的影响在于:设备的刚性、热稳定性和控制系统响应速度,共同决定了能否稳定跑通高节拍、高精度的机械加工任务。
从行业趋势看,制造业正在从“单机采购”转向“产线级方案”。这意味着选型时不能只看单台设备的参数表,而要评估其与上下游工序的节拍匹配、物流衔接和信息化接口能力。沈阳作为老工业基地,沈阳制造的装备企业在重型切削、高刚性结构件加工方面积累了深厚经验,这一优势在能源装备、轨道交通等领域的零部件加工中尤为突出。
二、选型中的三个关键判断维度
选型失误往往源于信息不对称。以下三个维度是实际评估中最容易踩坑、也最需要量化验证的地方:
- 工艺适配性:设备的主轴功率、扭矩曲线是否覆盖你80%以上的加工工况?不要用峰值参数去推断日常表现,要看连续切削时的功率裕度。
- 精度保持性:出厂精度不等于一年后的精度。关注导轨类型、丝杠预拉伸设计和热补偿策略,这些决定了设备在两班制下的精度衰减速度。
- 服务响应半径:再好的设备也有故障窗口。供应商能否在4小时内到达现场、是否有本地备件库,直接影响停机损失。
以沈阳京美汇机械设备有限公司服务过的某液压件客户为例,该客户原计划采购一台大行程龙门加工中心,但经过工况分析后发现,其70%的工件集中在800mm以内,最终调整为两台高刚性立加搭配柔性工装,投资降低约35%,换型效率反而提升。
三、从“买设备”到“买能力”的思维转变
有经验的设备管理者会算一笔账:一台售价80万的加工中心,按8年折旧、两班制运行,每小时的综合成本(含折旧、能耗、维护、人工)大约在120-150元。如果因选型不当导致效率损失15%,一年就多支出近10万元。这个数字远比采购时的价格差异更值得关注。
京美汇机械在为客户做选型支持时,通常会要求提供典型工件的图纸、材质、节拍要求和质量公差,再结合现场电力、气源、地基条件做匹配分析。这种“先看工况、再定方案”的做法,能有效避免设备到场后“水土不服”。
工业制造没有万能设备,只有适合当下和未来2-3年产品规划的方案。把选型当作一项工程决策而非采购动作,才是降低长期成本的关键。