机械加工与设备维护在辽宁制造业中的应用现状与趋势分析
走进辽宁任何一家年产值千万级以上的机加工车间,你大概率会看到这样的场景:五轴加工中心在切削航空结构件,而旁边一台2010年出厂的立式铣床仍在承担粗加工任务。新旧设备并存,是当前辽宁制造业的典型剖面。据辽宁省工信部门2024年统计,全省规模以上装备制造企业中,服役超过8年的工业设备占比接近四成。这组数字背后,既有产能现实的考量,也折射出设备管理与加工工艺升级之间的深层矛盾。
老旧设备为何仍在主力生产?
原因并不复杂。一台重型镗铣床的账面折旧早已完成,只要几何精度还能满足IT7级公差,继续使用就是最优成本策略。沈阳京美汇机械设备有限公司在长期服务本地客户的过程中发现,问题往往不出在设备本身,而出在维护体系的脱节——润滑周期凭经验、主轴跳动超差靠手感判断、导轨磨损缺乏数据追踪。这类隐性劣化会直接传导到工件表面质量上,造成批量废品率上升3%到8%不等。
维护方式正在分化
目前辽宁地区企业的设备维护策略大致分为三条路线:
- 事后维修型:中小型代工企业为主,设备停转才修,单次维修成本高但日常投入低
- 定期预防型:多数规模以上企业的选择,按运行小时数更换轴承、密封件,但对突发性故障响应不足
- 状态监测型:头部企业已引入振动分析和油液检测,通过主轴振动频谱提前2-3周预判轴承失效
从实际效果看,状态监测型企业的非计划停机时间比定期预防型降低了约45%。这个差距在连续生产线上意味着可观的产能差异。
机械加工端的变化同样明显
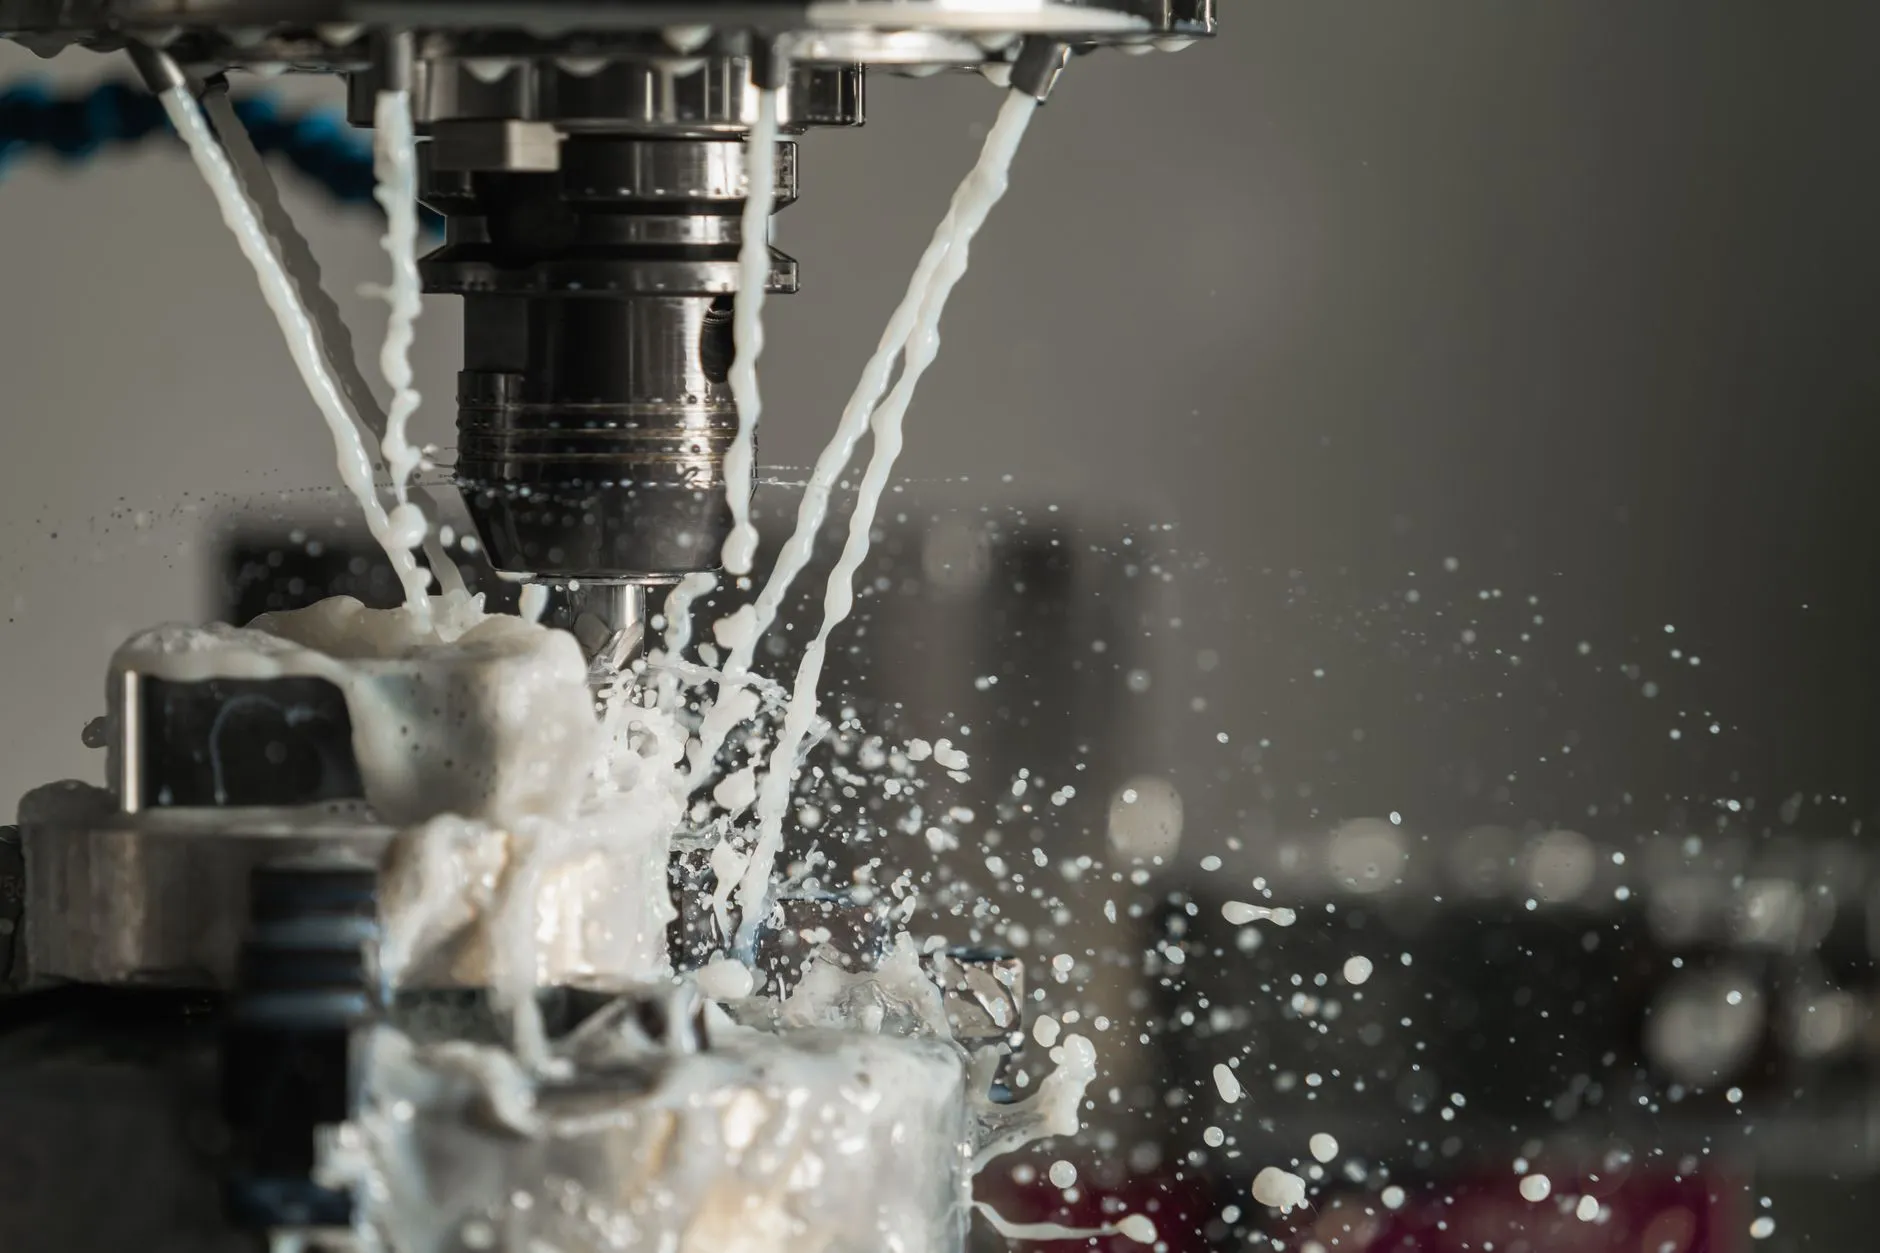
高速切削和干式切削工艺在辽宁汽车零部件和模具行业的渗透率逐年提升。以模具加工为例,采用硬质合金刀具配合高速主轴(转速12000rpm以上),可将淬硬钢模具的精加工工序从电火花加工直接替代为铣削完成,单件加工周期缩短近一半。但这对机械设备的刚性和热稳定性提出了更高要求——主轴热伸长超过15μm,模具型面的尺寸精度就会超出公差带。
沈阳制造企业在设备选型和工艺匹配上,正从“能用就行”转向“精度余量够不够”的务实评估。京美汇机械在为客户做设备配套方案时,通常会建议预留20%以上的精度冗余,以应对未来产品精度升级的需求。
给一线管理者的三点参考
- 建立主轴和导轨的精度档案,每季度检测一次反向间隙和定位精度,数据连续追踪比单次检测更有价值
- 对服役5年以上的工业设备,将维护预算的30%以上分配给状态监测手段,而非全部用于更换易损件
- 机械加工工艺调整前,先确认设备几何精度是否支撑新工艺,避免“工艺升级、设备拖后腿”
辽宁制造业的设备存量规模决定了,全面更新并不现实。更务实的路径是:把维护做细,把精度管住,让现有机械设备在可预期的精度衰减曲线内稳定产出。这比单纯追求新设备更考验管理功底,也更能在当下竞争中形成成本优势。