沈阳京美汇机械设备:工业设备配套中的机械加工精度控制要点解析
在工业设备配套领域,机械加工精度直接决定了设备的装配质量、运行稳定性与使用寿命。作为深耕沈阳制造的配套服务商,京美汇机械在长期服务中发现,很多设备故障的根源并非设计缺陷,而是加工环节的精度失控。本文从实际工艺出发,梳理精度控制的关键要点。
精度控制的核心:从机床到工装的系统误差
机械加工精度并非单一指标,而是尺寸精度、形位精度与表面质量的综合体现。以常见的法兰盘加工为例,若定位基准与设计基准不重合,即使机床本身精度达标,也会产生基准不重合误差。沈阳制造企业在长期实践中形成了一套"基准先行"的原则——先加工定位面,再以该面为基准完成后续工序,有效降低累积误差。
机床热变形是另一个容易被忽视的因素。主轴连续运转2小时后,温升可达15-25℃,导致主轴轴向伸长0.01-0.03mm。对于IT6级以上的精度要求,这一变化足以造成超差。建议在精密加工前进行30分钟空运转预热,并在编程时预留热变形补偿量。
工艺路线与切削参数的匹配策略
精度控制的另一关键环节是工艺路线的合理编排。粗加工与精加工必须分开进行,粗加工去除大部分余量后,让工件自然冷却再进入精加工,可释放内应力。以下参数区间值得参考:
- 粗加工:切削深度2-5mm,进给量0.2-0.4mm/r,优先保证效率
- 半精加工:切削深度0.5-1.5mm,进给量0.1-0.2mm/r,修正粗加工误差
- 精加工:切削深度0.1-0.5mm,进给量0.05-0.15mm/r,兼顾精度与表面粗糙度
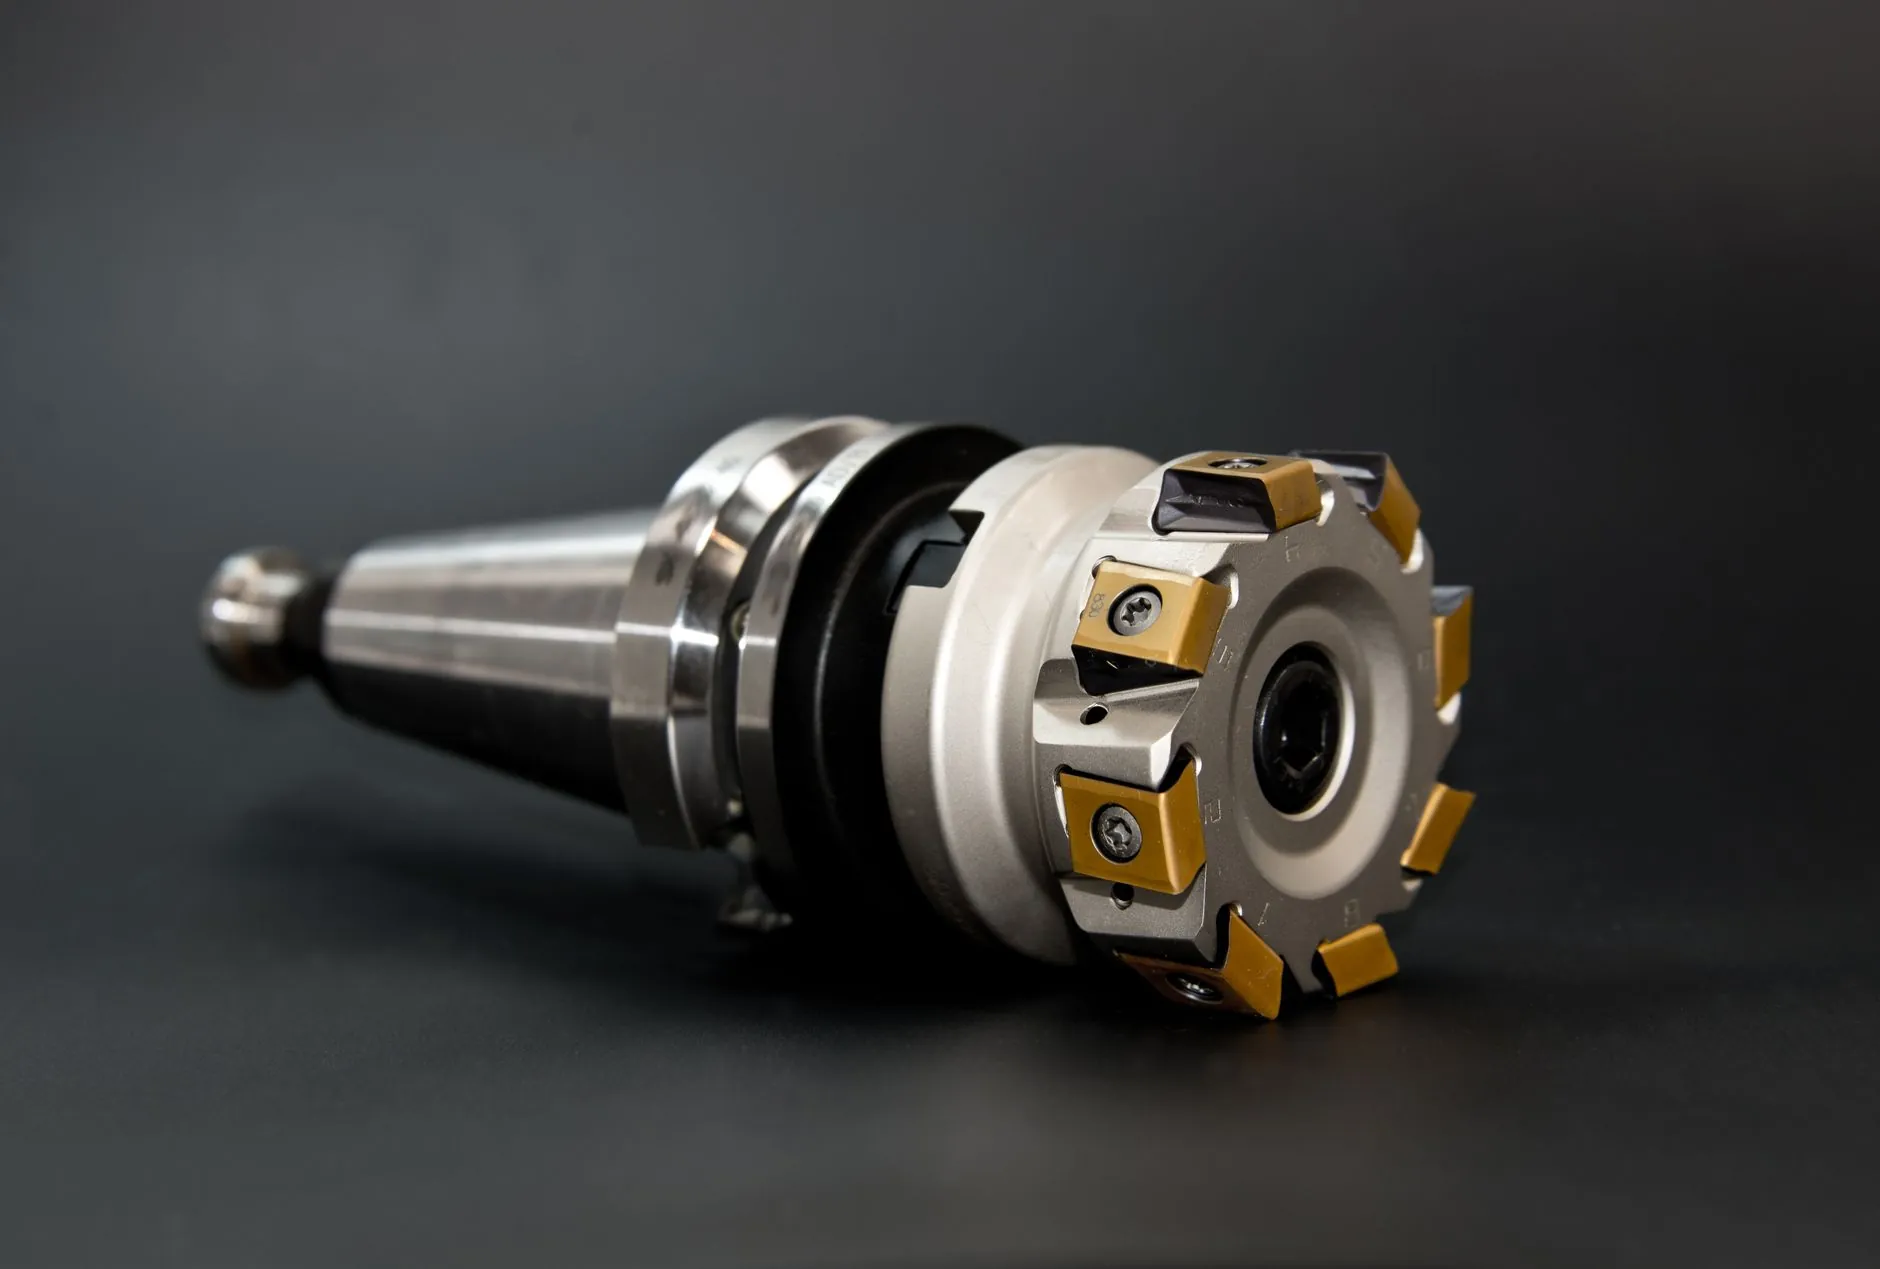
刀具选择同样影响显著。加工铸铁件时,CBN刀具的耐磨性远优于硬质合金,能将换刀次数减少60%以上,从而降低因换刀引起的尺寸波动。对于铝合金等易粘刀材料,PCD刀具配合高压冷却液可有效抑制积屑瘤。
检测与补偿:闭环控制不可省略
加工完成后的检测不是终点,而是下一批次加工的起点。京美汇机械在配套工业设备时,通常采用三坐标测量机对首件进行全尺寸检测,将偏差数据反馈至CNC程序进行刀具半径补偿。批量生产中,每20-30件抽检一次关键尺寸,建立SPC控制图,当CPK值低于1.33时立即停机排查。
常见问题中,振纹和让刀最为频发。振纹多源于刀具悬伸过长或主轴转速与固有频率共振,可通过缩短刀柄悬伸、调整转速至共振区外解决;让刀则与刀具刚性不足或进给过快有关,降低进给量并选用大直径刀柄通常有效。
沈阳作为老工业基地,在机械设备配套领域积累了扎实的工艺底蕴。京美汇机械将精度控制视为系统工程,从机床状态、工装夹具到切削参数与检测反馈,每个环节都需量化管理,才能为工业设备提供真正可靠的加工配套。